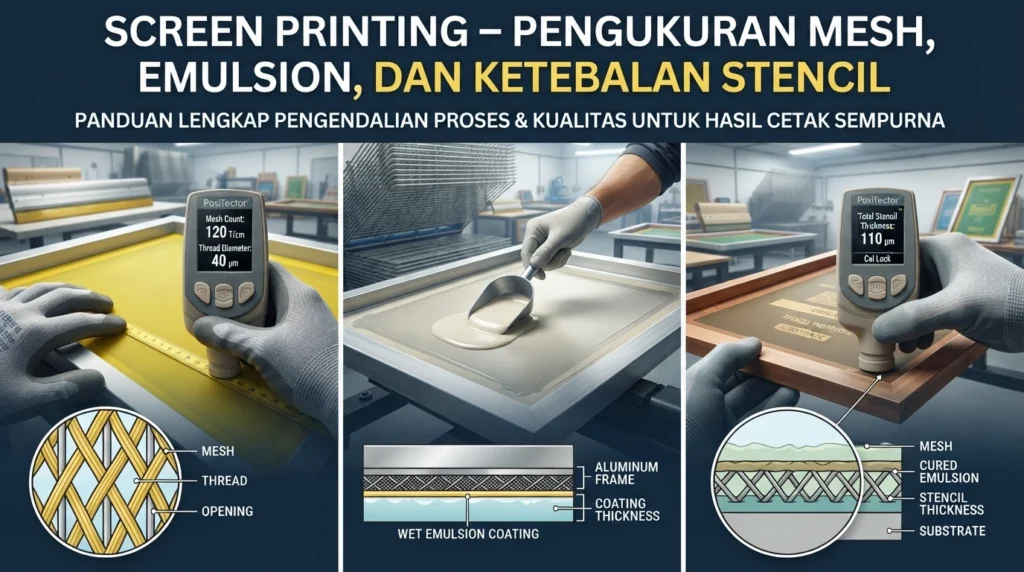
PosiTector 6000 FS dirancang untuk mengukur secara akurat dan non-destruktif berbagai parameter dalam proses screen printing, termasuk ketebalan mesh, emulsion, stencil, substrat, serta deposit tinta kering.
PosiTector 6000 FS menggunakan prinsip magnetic induction untuk mengukur dengan cepat ketebalan material non-magnetik. Instrumen ini sangat sesuai untuk aplikasi quality control pada screen printing karena pengukuran dapat dilakukan tanpa merusak mesh atau stencil.
Asal-Usul Silk Screen Printing
Proses silk screen printing modern dipatenkan pada tahun 1907. Pada awalnya, proses ini menggunakan kain sutra yang direntangkan pada frame untuk menopang stencil yang dibuat secara manual.
Pada tahun 1914, proses tersebut dikembangkan untuk pencetakan multicolor menggunakan sistem screen. Sejak saat itu, penggunaan silk screen printing semakin luas dan mulai digunakan sebagai metode pencetakan industri untuk:
- Bendera
- Banner
- Papan iklan
- Display toko
Meskipun teknologi peralatan dan material telah mengalami banyak perkembangan, prinsip dasar proses screen printing relatif tidak banyak berubah.
Saat ini, screen printing digunakan dalam berbagai industri, termasuk:
- Display dan signage
- Poster
- Advertising board
- Penandaan peralatan elektronik
- Tekstil
- Pakaian
- Bumper sticker
Proses Screen Printing
Proses screen printing dimulai dengan mesh nilon halus yang direntangkan pada frame kayu atau aluminium.
Mesh kemudian dilapisi dengan light-sensitive emulsion atau film fotosensitif. Setelah kering, emulsion akan menutup bukaan mesh.
Proses Pembentukan Stencil
- Gambar yang akan dicetak dibuat pada film transparansi.
- Film positif dan mesh yang telah dilapisi emulsion ditempatkan secara bersamaan.
- Keduanya kemudian terkena sinar ultraviolet (UV).
- Area emulsion yang terkena UV akan mengeras.
- Emulsion yang tidak mengeras dicuci menggunakan air.
- Proses tersebut menghasilkan stencil yang sesuai dengan gambar pada film.
Screen kemudian dipasang pada mesin press dan substrat yang akan dicetak ditempatkan di bawah screen.
Tinta dituangkan pada bagian atas screen. Rubber squeegee kemudian ditarik melintasi permukaan screen sehingga mendorong tinta melewati bagian stencil yang terbuka dan menuju substrat.
Untuk pencetakan dalam jumlah banyak, squeegee melakukan gerakan balik untuk kembali mengisi tinta pada screen.
Setelah pencetakan selesai, setiap produk dapat melalui proses heat curing untuk mengeringkan dan mengikat tinta secara permanen.
Untuk produk multicolor, proses tersebut dilakukan berulang kali menggunakan screen dan warna tinta yang berbeda.
Pengukuran Ketebalan Mesh
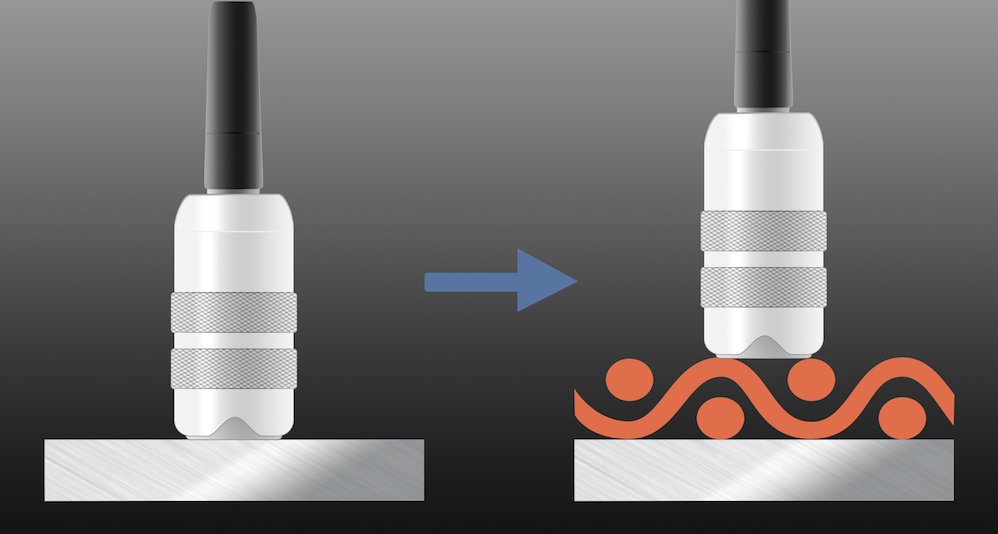
PosiTector 6000 FS (Screen Printing) dirancang khusus untuk melakukan pengukuran ketebalan pada fabric mesh dan stencil.
Probe memiliki permukaan pengukuran yang lebar sehingga dapat menjembatani bukaan mesh. Hal ini memungkinkan probe melakukan pengukuran secara konsisten dari knuckle ke knuckle pada mesh maupun stencil.
Mengapa Ketebalan Mesh Perlu Diukur?
Selama proses tensioning, ketebalan mesh dapat berubah dibandingkan nilai ketebalan yang tercantum dalam spesifikasi produsen.
Karena itu, penting untuk mengetahui ketebalan aktual mesh pada screen yang telah direntangkan dan berada pada printing tension.
Pengukuran aktual tersebut membantu memastikan parameter screen sesuai dengan kondisi produksi yang sebenarnya.
Cara Melakukan Pengukuran
Sebelum digunakan, lakukan zeroing pada probe PosiTector 6000 FS menggunakan ferrous base plate yang disertakan.
Setelah proses zeroing selesai, gauge siap digunakan untuk mengukur ketebalan substrat atau screen mesh yang ditempatkan rata pada base plate.
Dengan desain probe yang sesuai untuk mesh dan stencil, PosiTector 6000 FS memungkinkan pengukuran yang:
- Akurat
- Non-destruktif
- Cepat
- Repeatable
- Cocok untuk quality control screen printing
Pengukuran ketebalan mesh secara akurat sangat penting karena merupakan salah satu faktor utama dalam formula yang digunakan untuk memprediksi wet ink deposit atau jumlah tinta basah yang akan ditransfer ke substrat.
Karena ketebalan mesh dapat bervariasi pada area yang berbeda, repeatability hasil pengukuran dapat ditingkatkan dengan menggunakan Statistics Mode yang tersedia pada model PosiTector tertentu. Dengan mode statistik aktif, alat secara otomatis menghitung rata-rata berjalan (running average) dari seluruh pembacaan yang dilakukan.
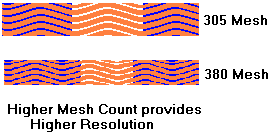
Spesifikasi PosiTector FS:
- Rentang pengukuran: hingga 60 mil (1,5 mm)
- Akurasi: hingga ±1%, tergantung kondisi pengukuran
- Resolusi: hingga 0,05 mil (1 µm)
Pengukuran Ketebalan Stencil Build-Up
Kemampuan mengukur ketebalan mesh dan stencil memungkinkan pengguna memprediksi sekaligus mengontrol berbagai parameter penting dalam proses screen printing.
Untuk pengendalian proses, ketebalan mesh dan emulsion perlu dikontrol secara konsisten di seluruh permukaan stencil. Ketebalan stencil juga sebaiknya diperiksa secara berkala menggunakan PosiTector 6000 FS, terutama pada industri atau workshop yang masih melakukan coating screen secara manual.
Emulsion Over Mesh Ratio (EMR)
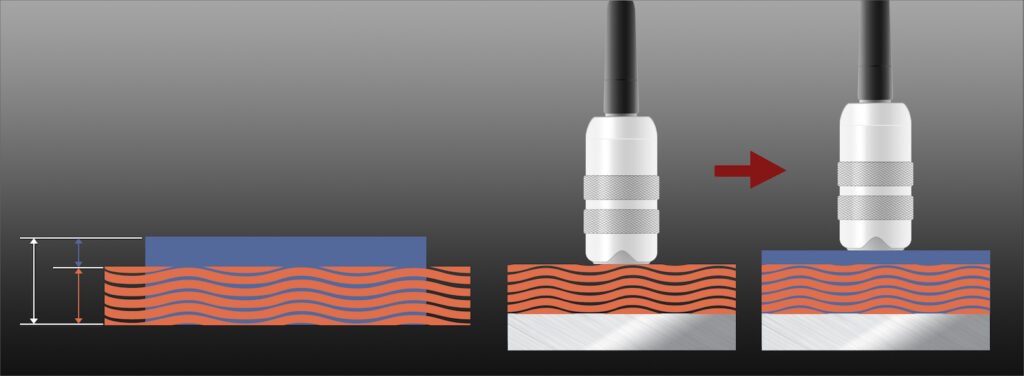
Salah satu parameter penting dalam menentukan ketebalan emulsion adalah EMR (Emulsion Over Mesh Ratio), yaitu perbandingan ketebalan emulsion terhadap ketebalan mesh.
Untuk pencetakan umum menggunakan tinta non-UV dan aplikasi yang tidak membutuhkan detail ekstrem, emulsion build-up sekitar 20% dari ketebalan mesh biasanya dapat memberikan resolusi cetak dan edge definition yang baik.
EMR sekitar 20% memberikan penumpukan emulsion yang cukup pada sisi cetak (print side) untuk mengangkat benang mesh dari permukaan substrat pada area bahu (shoulder) cetakan. Hal ini membantu mengurangi kehilangan bentuk gambar karena tinta dapat memenuhi seluruh area gambar.
EMR untuk Aplikasi Detail Tinggi
Untuk aplikasi yang membutuhkan:
- Detail sangat halus
- Pencetakan multicolor
- Tinta ultraviolet (UV)
ketebalan stencil secara keseluruhan biasanya perlu dibuat lebih tipis.
EMR sekitar 10% lebih umum digunakan karena memberikan relief yang cukup antara stencil dan mesh pada sisi substrat, sekaligus mengurangi ketebalan total screen (mesh + emulsion). Hal ini memungkinkan detail yang sangat halus terlepas dari screen dengan lebih baik dan mengurangi risiko bleeding atau penyebaran tinta.
Hubungan Ketebalan Mesh dan Emulsion
Semakin tebal mesh, semakin tebal lapisan emulsion yang dibutuhkan untuk membungkus benang mesh secara sempurna dan menghasilkan permukaan stencil yang halus, yang dapat dievaluasi berdasarkan Rz-value.
Sebaliknya, mesh yang lebih tipis umumnya lebih mudah dilapisi dan dapat menghasilkan permukaan stencil yang lebih halus pada ketebalan total yang sama.
Untuk menentukan ketebalan build-up pada stencil (EOM/Emulsion Over Mesh), langkah pertama adalah melakukan zeroing pada probe PosiTector FS menggunakan mesh yang telah direntangkan.
Tempatkan metal base plate yang disertakan di bawah mesh, kemudian lakukan beberapa pengukuran hingga memperoleh nilai rata-rata mendekati nol. Penggunaan nilai rata-rata membantu mengompensasi variasi ketebalan mesh pada area pengukuran.
Setelah mesh ditetapkan sebagai nilai nol (zero reference), lakukan pengukuran pada screen yang telah dilapisi emulsion. Gauge kemudian akan menampilkan ketebalan EOM (Emulsion Over Mesh) atau emulsion build-up pada screen.
Seperti halnya pengukuran pada permukaan atau coating yang tidak rata, repeatability dapat ditingkatkan dengan melakukan beberapa pembacaan dan menggunakan nilai rata-rata sebagai hasil pengukuran.
Pengukuran Ketebalan Emulsion
Ketebalan emulsion harus dikontrol dengan baik karena lapisan ini berfungsi membentuk stencil dan menjaga tinta tetap berada pada area gambar yang diinginkan.
Jika Emulsion Terlalu Tipis
Emulsion yang terlalu tipis tidak dapat membentuk gasket seal yang memadai. Akibatnya, tinta dapat merembes ke bawah stencil dan menyebabkan berbagai cacat cetak, seperti:
- Rough edges / saw-toothing – tepi gambar terlihat kasar atau bergerigi.
- Smeared image – gambar terlihat buram atau melebar.
- Dot loss pada highlight – detail titik pada area terang menghilang.
- Dot gain pada shadow – ukuran titik pada area gelap menjadi lebih besar dari yang seharusnya.
Jika Emulsion Terlalu Tebal
Sebaliknya, emulsion build-up yang terlalu tinggi dapat menghasilkan print shoulder dengan dinding atau kolom vertikal yang terlalu tinggi.
Dalam kondisi ini, tinta mungkin tidak dapat mengisi area tersebut secara sempurna. Jika tinta tidak mengisi area tersebut, hasil cetak dapat menunjukkan void atau bagian gambar yang kosong.
Jika tinta berhasil mengisi area tersebut, tinta dapat mengalami kesulitan untuk release dari stencil selama proses pencetakan. Bahkan ketika tinta berhasil terlepas, jumlah tinta yang ditransfer dapat menjadi terlalu banyak sehingga menghasilkan ink deposit yang berlebihan.
Pengukuran Ketebalan Dry Ink Deposit
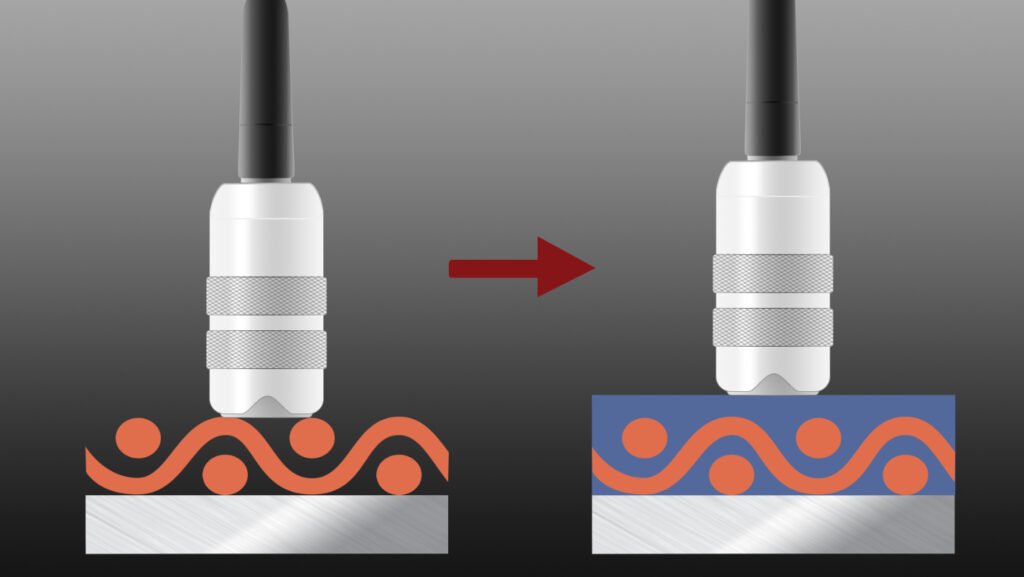
Proses pengukuran Dry Ink Deposit Thickness pada dasarnya menggunakan prinsip yang sama dengan pengukuran emulsion.
Langkah Pengukuran:
- Tempatkan substrat tanpa tinta di atas metal base plate.
- Lakukan zeroing pada probe PosiTector FS.
- Ambil beberapa pembacaan untuk mendapatkan nilai zero rata-rata guna mengompensasi variasi ketebalan substrat.
- Setelah nilai rata-rata ditetapkan sebagai zero reference, lakukan pengukuran pada area substrat yang telah dicetak.
- Gauge akan menampilkan ketebalan dry ink deposit saja, karena ketebalan substrat telah dikompensasi melalui proses zeroing.
Prinsip Pengukuran
Secara sederhana:
Ketebalan Dry Ink Deposit = Ketebalan Substrat + Tinta Kering − Ketebalan Substrat
Dengan metode ini, PosiTector FS dapat digunakan untuk mengevaluasi ketebalan tinta kering secara non-destruktif, sehingga membantu mengontrol konsistensi ink deposit dan kualitas hasil screen printing.
Rekomendasi alat Pengukuran mesh, emulsion, stencil, dan dry ink deposit: PosiTector 6000
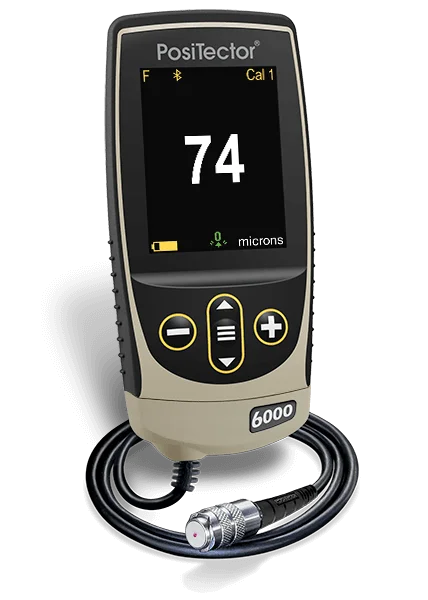
Alat pengukur ketebalan lapisan cat elektronik (Coating Thickness Gage) PosiTector 6000. Perangkat genggam canggih yang menggunakan prinsip magnetik dan arus eddy untuk mengukur ketebalan cat pada substrat logam ferrous dan non-ferrous secara akurat dan cepat.
Kesimpulan
Pengukuran mesh, emulsion, stencil, dan dry ink deposit sangat penting untuk menjaga konsistensi dan kualitas proses screen printing. Ketebalan mesh menjadi dasar dalam menentukan jumlah tinta yang dapat ditransfer, sedangkan ketebalan emulsion over mesh (EOM) berpengaruh langsung terhadap resolusi, ketajaman tepi gambar, dan jumlah tinta yang terdeposit.
PosiTector 6000 FS memungkinkan pengukuran dilakukan secara akurat, cepat, dan non-destruktif. Dengan melakukan zeroing pada mesh atau substrat terlebih dahulu, pengguna dapat mengukur EOM build-up maupun ketebalan dry ink deposit secara langsung.
Pengendalian ketebalan yang tepat membantu mencegah berbagai masalah seperti saw-toothing, smeared image, dot loss, dot gain, void, bleeding, dan ink deposit berlebih. Pengambilan beberapa pembacaan dan penggunaan nilai rata-rata juga meningkatkan repeatability hasil pengukuran.
Dengan demikian, pengukuran menggunakan PosiTector 6000 FS dapat menjadi bagian penting dari quality control screen printing, membantu memastikan parameter produksi tetap konsisten dan menghasilkan kualitas cetak yang optimal.