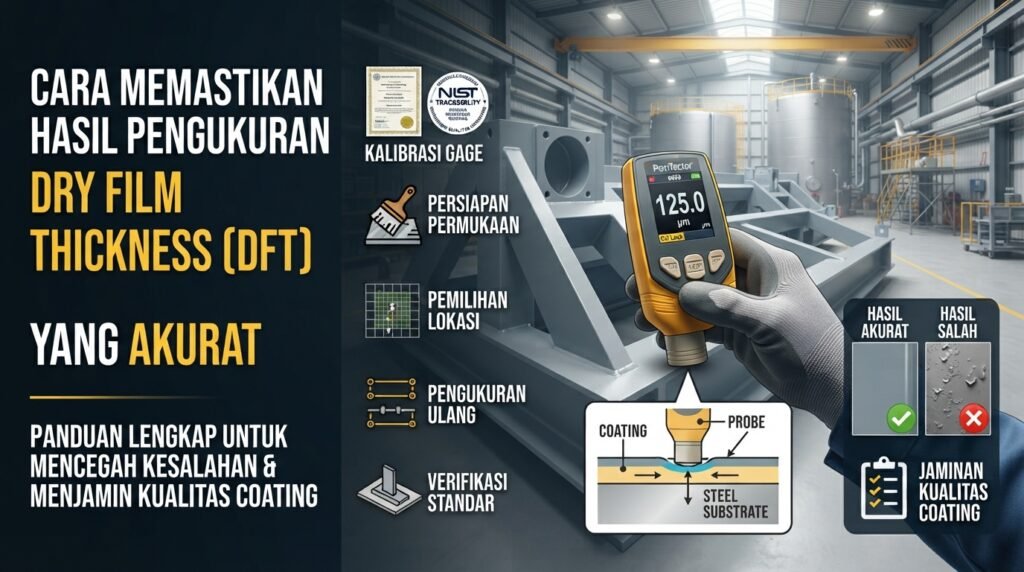
Handheld Dry Film Thickness (DFT) gauge merupakan alat inspeksi yang umum digunakan oleh aplikator maupun inspector coating. Dengan penggunaan, perawatan, dan pemeliharaan yang tepat, instrumen mekanis maupun elektronik dapat memberikan hasil pengukuran yang akurat dan andal selama bertahun-tahun.
Pengoperasian yang baik dimulai dengan membaca manual instrumen. Setiap alat memiliki karakteristik dan perbedaan pengoperasian tertentu. Sebaiknya catat merek, model, nomor seri, dan tanggal pembelian pada manual instrumen. Tandai juga informasi penting mengenai perawatan, verifikasi, dan kalibrasi agar mudah ditemukan saat diperlukan.
1. Apakah Saya Dapat Melakukan Kalibrasi?
Ada kemungkinan istilah Calibration (Kalibrasi) dan Calibration Interval (Interval Kalibrasi) sering disalahartikan. Banyak pengguna mungkin terkejut mengetahui bahwa mereka tidak dapat melakukan kalibrasi instrumen sendiri, dan pada umumnya juga tidak ada persyaratan bahwa setiap DFT gauge harus menjalani sertifikasi ulang setiap tahun.
Menurut ASTM D7091, kalibrasi didefinisikan sebagai:
“Proses tingkat tinggi yang terkontrol dan terdokumentasi untuk memperoleh pengukuran menggunakan standar kalibrasi yang tertelusur (traceable) pada seluruh rentang operasi gauge, kemudian melakukan penyesuaian yang diperlukan pada gauge untuk memperbaiki kondisi yang berada di luar toleransi.”
ASTM D7091 juga menjelaskan bahwa proses kalibrasi dilakukan oleh:
- Produsen instrumen
- Agen resmi yang ditunjuk produsen
- Laboratorium kalibrasi terakreditasi
Proses tersebut dilakukan dalam lingkungan yang terkendali menggunakan prosedur kalibrasi yang terdokumentasi.
Certificate of Calibration
Proses kalibrasi biasanya menghasilkan dokumen yang disebut Certificate of Calibration (Sertifikat Kalibrasi) (Gambar 1).
Sertifikat ini mencatat:
- Hasil pengukuran aktual selama proses kalibrasi.
- Informasi instrumen yang dikalibrasi.
- Standar kalibrasi yang digunakan.
- Informasi relevan lainnya terkait proses kalibrasi.
- Ketertelusuran (traceability) terhadap standar nasional.
Dalam beberapa spesifikasi pekerjaan atau proyek, pengguna mungkin diwajibkan menyediakan bukti bahwa instrumen memiliki sertifikat kalibrasi yang masih berlaku atau kalibrasi terbaru.
Kalibrasi ≠ Verifikasi
Penting untuk membedakan kalibrasi dengan verifikasi akurasi.
Kalibrasi merupakan proses yang lebih kompleks dan biasanya dilakukan oleh produsen, agen resmi, atau laboratorium kalibrasi.
Sementara itu, pengguna di lapangan umumnya melakukan verification (verifikasi) untuk memastikan bahwa instrumen masih memberikan hasil dalam batas akurasi yang ditentukan sebelum dan selama digunakan.
Dengan memahami perbedaan ini, inspector dapat menghindari kesalahan umum seperti menganggap bahwa setiap kali melakukan zero adjustment atau mengukur shim, mereka telah melakukan kalibrasi instrumen.
Recalibration (kalibrasi ulang) atau recertification (sertifikasi ulang) diperlukan secara berkala selama masa pakai instrumen karena akurasi sebagian besar alat ukur dapat menurun seiring penggunaan.
Calibration Interval (interval kalibrasi) adalah periode yang ditetapkan antara satu proses kalibrasi ulang dengan proses kalibrasi berikutnya.
Sesuai persyaratan ISO/IEC 17025, sebagian besar produsen tidak mencantumkan interval kalibrasi sebagai bagian dari Calibration Certificate. Alasannya, produsen tidak mengetahui secara pasti:
- Seberapa sering instrumen digunakan.
- Dalam kondisi lingkungan seperti apa instrumen digunakan.
- Seberapa baik instrumen dirawat dan disimpan.
Jika belum memiliki pengalaman dengan instrumen tertentu, interval satu tahun dapat digunakan sebagai titik awal yang wajar untuk menentukan periode antara kalibrasi. Interval tersebut kemudian dapat disesuaikan berdasarkan pengalaman penggunaan dan hasil verifikasi akurasi secara berkala.
Untuk instrumen baru, tanggal pembelian dapat digunakan sebagai awal interval kalibrasi pertama. Pengaruh masa penyimpanan (shelf life) terhadap akurasi umumnya sangat kecil, sehingga tanggal pada sertifikat kalibrasi bukan satu-satunya faktor yang menentukan kapan kalibrasi berikutnya harus dilakukan.
2. Verifikasi Akurasi Sangat Penting
Memiliki Calibration Certificate tidak menjamin bahwa instrumen akan tetap akurat sepanjang interval kalibrasinya.
Berbagai faktor dapat memengaruhi kinerja DFT gauge sejak instrumen mulai digunakan, seperti:
- Penggunaan berulang.
- Benturan atau terjatuh.
- Kondisi lingkungan.
- Kotoran pada probe.
- Kesalahan pengoperasian.
- Perubahan kondisi permukaan yang diukur.
Karena itu, sebagian besar standar mensyaratkan verifikasi akurasi secara berkala.
Kapan Verifikasi Dilakukan?
Untuk mencegah pengukuran menggunakan gauge yang tidak akurat, akurasi dan pengoperasian instrumen sebaiknya diverifikasi sebelum digunakan, umumnya pada awal setiap shift kerja.
Verifikasi juga sebaiknya dilakukan kembali apabila:
- Instrumen telah digunakan untuk melakukan pengukuran dalam jumlah besar.
- Instrumen terjatuh atau mengalami benturan.
- Kondisi lingkungan berubah secara signifikan.
- Hasil pembacaan terlihat tidak wajar.
- Pengguna mencurigai instrumen memberikan hasil yang salah.
Cara Melakukan Verifikasi Akurasi
Pemeriksaan akurasi dilakukan dengan mengukur reference standard yang memiliki ketertelusuran (traceable), seperti:
- Certified shims
- Coated metal standards
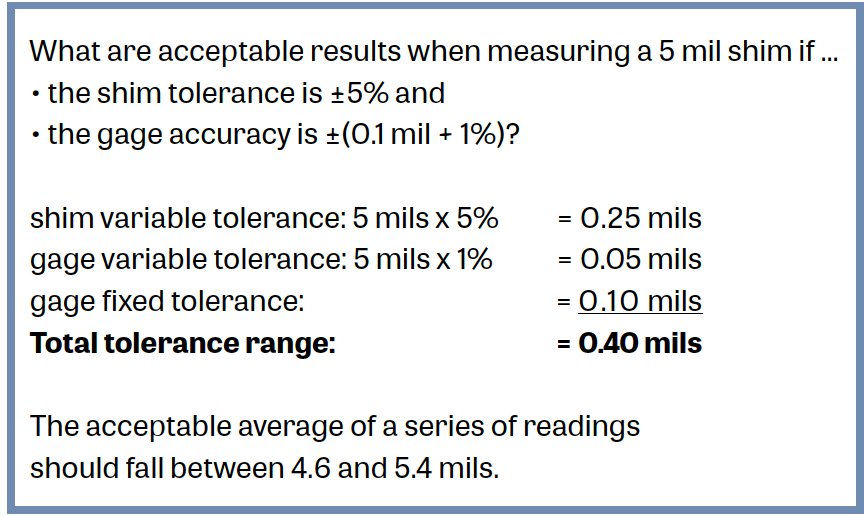
Serangkaian pembacaan dilakukan pada reference standard tersebut, kemudian nilai rata-rata hasil pengukuran dibandingkan dengan nilai standar.
Hasil rata-rata harus berada dalam gabungan toleransi (combined tolerances) antara DFT gauge dan reference standard (Gambar 2).
Kalibrasi memastikan instrumen dikalibrasi terhadap standar yang tertelusur pada saat proses kalibrasi, sedangkan verifikasi memastikan instrumen masih memberikan hasil yang akurat saat digunakan.
Keduanya merupakan bagian penting dalam menjaga keandalan hasil pengukuran Dry Film Thickness (DFT).
Traceability atau ketertelusuran adalah kemampuan untuk menelusuri hasil suatu pengukuran melalui rantai perbandingan yang tidak terputus hingga mencapai standar internasional tetap yang secara umum diterima sebagai acuan yang benar.
Rantai ketertelusuran biasanya terdiri dari beberapa standar pengukuran yang sesuai, di mana nilai setiap standar memiliki akurasi yang lebih tinggi dan ketidakpastian yang lebih rendah dibandingkan standar berikutnya dalam rantai tersebut.
Dengan adanya ketertelusuran, hasil pengukuran dapat dikaitkan dengan standar yang diakui sehingga memberikan dasar yang lebih kuat untuk memastikan keandalan dan konsistensi hasil pengukuran.
3. Faktor yang Memengaruhi Akurasi
Sebagian besar Dry Film Thickness (DFT) gauge dikalibrasi oleh produsen agar bekerja dengan baik pada baja karbon yang datar dan halus.
Namun, kondisi aktual di lapangan dapat berbeda. Secara umum, terdapat empat kondisi utama yang dapat memengaruhi akurasi pengukuran dan perlu diperhitungkan:
- Surface Roughness – kekasaran permukaan.
- Geometry – bentuk atau geometri permukaan, termasuk kelengkungan dan edge effect.
- Composition – komposisi material, seperti jenis alloy, sifat magnetik, dan temperatur.
- Mass – massa atau ketebalan logam, terutama pada substrat yang tipis.
Untuk mencegah kondisi tersebut menyebabkan kesalahan pembacaan, lakukan pemeriksaan dengan mengukur substrat tanpa coating.
Nilai rata-rata dari serangkaian pengukuran pada substrat tersebut harus berada dalam toleransi gauge pada kondisi zero.
Alternatif lainnya adalah menempatkan shim dengan ketebalan yang telah diketahui di atas substrat tanpa coating, kemudian mengukur shim tersebut menggunakan gauge.
4. Pengukuran Dekat Tepi (Edge Cases)
Dahulu, standar industri menyarankan agar pengukuran tidak dilakukan pada jarak kurang dari 1–2 inci dari tepi permukaan.
Namun, probe modern umumnya mampu melakukan pengukuran jauh lebih dekat dengan tepi. Pada banyak kasus, akurasi baru mulai berkurang ketika probe melewati atau menggantung di luar tepi permukaan (overhang).
Cara memeriksanya sama seperti pemeriksaan faktor lainnya, yaitu dengan mengukur substrat tanpa coating.
Lakukan serangkaian pembacaan dan pastikan nilai rata-ratanya berada dalam toleransi gauge pada kondisi zero.
Untuk area yang sangat kecil, seperti stripe coat, penggunaan microprobe biasanya lebih sesuai karena memang dirancang untuk melakukan pengukuran pada permukaan berukuran kecil.
5. Penyesuaian terhadap Surface Profile
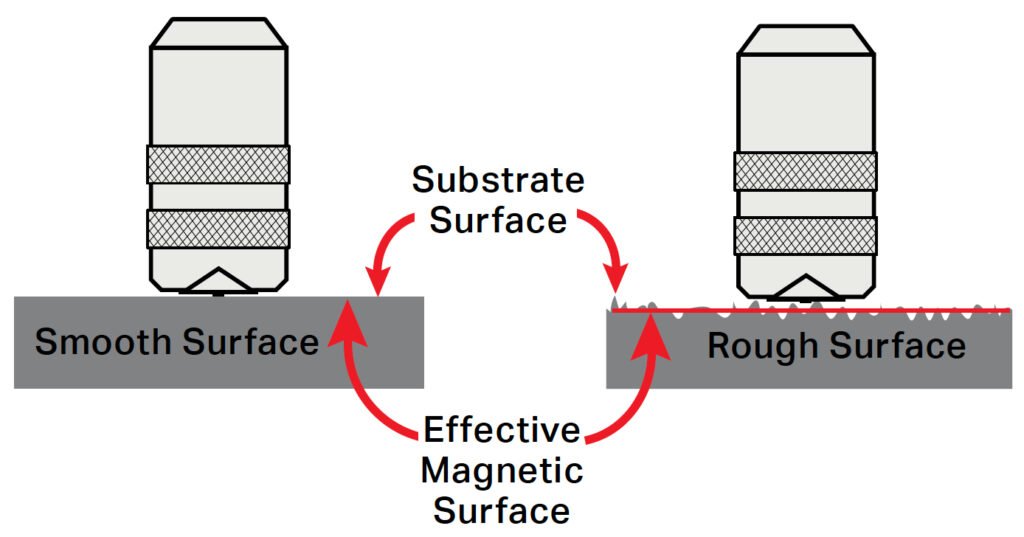
Permukaan baja sering dibersihkan menggunakan abrasive blasting sebelum aplikasi protective coating. Pengukuran pada permukaan seperti ini lebih kompleks dibandingkan pengukuran pada permukaan yang halus.
Pengaruh surface profile terhadap hasil pengukuran DFT umumnya meningkat seiring bertambahnya kedalaman profil. Pengaruh tersebut juga bergantung pada:
- Desain probe.
- Jenis instrumen.
- Ketebalan coating.
- Karakteristik permukaan.
Pengguna umumnya mengetahui bahwa anchor pattern atau profil permukaan hasil abrasive blasting dapat menyebabkan DFT gauge memberikan pembacaan yang lebih tinggi (high reading) (Gambar 3).
Namun, ketika harus melakukan koreksi terhadap pengaruh surface profile, terdapat berbagai metode yang digunakan oleh pengguna di lapangan.
Hal ini menimbulkan pertanyaan penting:
Metode koreksi surface profile mana yang paling tepat untuk digunakan?
Pemilihan metode koreksi harus disesuaikan dengan jenis instrumen, kondisi permukaan, standar inspeksi, dan prosedur proyek yang berlaku, bukan sekadar berdasarkan kebiasaan masing-masing inspector.
SSPC-PA 2 memberikan beberapa solusi untuk mengatasi pengaruh surface profile, tergantung pada jenis instrumen dan kondisi pengukuran. Pendekatan serupa juga dijelaskan dalam ASTM D7091 dan ISO 19840.
Type 1 – Mechanical Pull-Off Gauge
Mechanical pull-off gauge (Type 1) memiliki skala yang bersifat non-linear sehingga umumnya tidak dapat disesuaikan oleh pengguna.
Oleh karena itu, dilakukan pengukuran pada permukaan baja yang belum dilapisi (bare substrate) sebanyak setidaknya 10 kali. Nilai rata-rata dari pengukuran tersebut digunakan sebagai:
Base Metal Reading (BMR)
Nilai BMR kemudian dikurangkan dari hasil pengukuran ketebalan coating yang diperoleh selanjutnya.
Rumus sederhana:
DFT terkoreksi = Pembacaan DFT − BMR
Metode ini membantu mengompensasi pengaruh karakteristik permukaan dasar terhadap hasil pembacaan coating thickness.
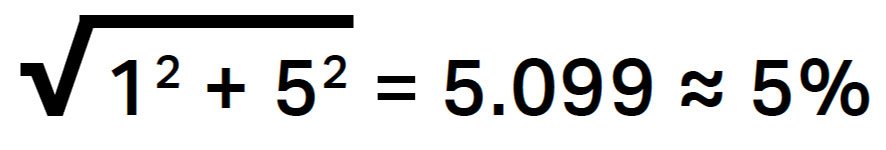
Type 2 – Electronic Gauge
Sebagian besar electronic gauge (Type 2) dapat disesuaikan oleh pengguna sesuai dengan petunjuk produsen.
Salah satu metode yang umum digunakan adalah mensimulasikan coating yang menutupi puncak-puncak utama dari surface profile.
Caranya:
- Tempatkan shim dengan ketebalan yang telah diketahui di atas permukaan berprofil.
- Ukur shim menggunakan DFT gauge.
- Sesuaikan gauge agar hasil pembacaan sesuai dengan ketebalan shim yang diketahui.
Dengan metode ini, instrumen disesuaikan agar pengukuran coating merepresentasikan ketebalan coating di atas level rata-rata puncak profil.
Jika Substrat Tanpa Coating Tidak Dapat Diakses
Jika permukaan substrat tanpa coating tidak dapat diakses untuk melakukan koreksi, ISO 19840 menyediakan nilai koreksi yang dapat dikurangkan dari hasil pembacaan DFT berdasarkan grade surface profile fine, medium, dan coarse menurut ISO 8503.
6. Akumulasi Kesalahan (Accumulating Errors)
Setelah memahami bahwa penyesuaian gauge menggunakan shim merupakan praktik yang umum, penting untuk menyadari bahwa proses tersebut dapat menambahkan ketidakpastian atau kesalahan tambahan pada hasil pengukuran berikutnya.
Setiap instrumen pengukuran memiliki nilai akurasi atau toleransi yang ditetapkan oleh produsen.
Ketika gauge disesuaikan menggunakan shim, hasil pengukuran selanjutnya tidak hanya dipengaruhi oleh akurasi gauge, tetapi juga oleh akurasi shim yang digunakan.
Sebagai contoh:
- Akurasi DFT gauge yang telah dikalibrasi dengan benar: ±1%
- Akurasi shim: ±5%
Maka toleransi gabungan (combined tolerance) dari gauge dan shim akan menjadi sedikit lebih besar dari ±5%, sebagaimana ditentukan menggunakan rumus pada Gambar 4.
Mengapa Hal Ini Penting?
Hal ini menunjukkan bahwa akurasi alat ukur tidak dapat dipisahkan dari akurasi standar yang digunakan untuk melakukan adjustment atau verification.
Semakin besar ketidakpastian shim yang digunakan, semakin besar pula potensi ketidakpastian pada hasil pengukuran setelah adjustment.
Karena itu, untuk memperoleh hasil DFT yang dapat dipercaya, penting untuk menggunakan shim atau reference standard dengan nilai dan ketertelusuran yang sesuai, serta mempertimbangkan combined tolerance antara instrumen dan standar tersebut.
7. Periksa Kondisi Probe Secara Berkala
Setelah DFT gauge mulai digunakan, banyak masalah dapat dicegah dengan melakukan pemeriksaan visual probe secara rutin.
Perhatikan beberapa hal berikut:
- Periksa adanya kerusakan, terutama pada permukaan pengukuran probe dan kabel probe.
- Pada probe dengan mekanisme constant pressure, pastikan probe dapat bergerak naik dan turun dengan bebas.
- Probe yang rusak, tergores, atau aus harus diuji akurasinya menggunakan reference standard dan diganti apabila diperlukan.
- Bersihkan serpihan logam, debu, dan sisa cat secara hati-hati menggunakan kain.
Hindari Suhu dan Perlakuan yang Berlebihan
Jangan biarkan probe terlalu lama bersentuhan dengan permukaan yang panas. Berikan waktu agar probe mendingin di antara pengukuran.
Pada permukaan yang kasar, turunkan probe secara hati-hati. Jangan menyeret probe ke samping, kecuali probe memang dirancang untuk digunakan dengan cara tersebut.
Untuk memberikan perlindungan tambahan pada probe ketika mengukur permukaan kasar, plastic shim dengan ketebalan yang diketahui dapat ditempatkan di atas permukaan.
Jika menggunakan shim, ketebalan shim harus dikurangkan dari hasil pengukuran:
DFT = Hasil pembacaan − Ketebalan shim
Perlu diperhatikan bahwa penggunaan shim juga menambahkan toleransi atau ketidakpastian pengukuran.
Tanda-Tanda Probe Membutuhkan Pemeriksaan atau Servis
Beberapa indikasi bahwa probe mungkin perlu diperiksa atau diservis antara lain:
- Pembacaan lebih rendah dari yang diharapkan → kemungkinan ujung probe mengalami keausan.
- Pembacaan lebih tinggi dari yang diharapkan → kemungkinan terdapat material asing yang menempel pada probe.
- Pembacaan tidak konsisten atau berubah-ubah → kemungkinan terdapat kerusakan atau kegagalan komponen.
8. Cara Memegang Probe dengan Benar
Instrumen DFT modern dirancang untuk mengurangi pengaruh operator terhadap hasil pengukuran. Namun, cara memegang probe yang tidak tepat tetap dapat menyebabkan kerusakan dan memengaruhi hasil pengukuran.
DFT gauge tersedia dalam berbagai bentuk dan ukuran. Oleh karena itu, pahami terlebih dahulu cara memegang dan mengoperasikan model instrumen yang digunakan sesuai petunjuk produsennya.
Sebagian besar handheld DFT gauge melakukan satu pengukuran setiap kali probe ditempatkan pada permukaan. Setelah pembacaan selesai, angkat probe dari permukaan sebelum melakukan pengukuran berikutnya.
Jangan menyeret probe dari satu titik ke titik lainnya, karena hal tersebut dapat mempercepat keausan probe dan memperpendek masa pakainya.
Gunakan Constant-Pressure Mechanism dengan Benar
Sebagian besar electronic DFT gauge modern dilengkapi mekanisme constant pressure. Mekanisme ini membantu memastikan probe berada dalam posisi tegak lurus terhadap permukaan dan mengurangi pengaruh tekanan operator terhadap hasil pengukuran.
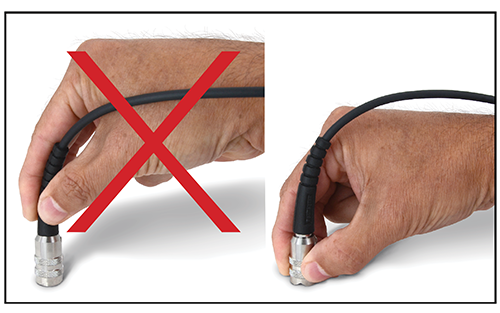
Namun, memegang probe dengan cara yang tidak benar dapat mengganggu fungsi mekanisme tersebut.
Probe yang miring dapat menghasilkan pembacaan yang terlalu tinggi, sedangkan menekan probe terlalu kuat—terutama pada coating yang lunak—dapat menghasilkan pembacaan yang terlalu rendah.
Posisi Pegangan yang Disarankan
Untuk memperoleh hasil terbaik sekaligus memperpanjang umur probe:
Pegang bagian sleeve probe yang dapat bergerak dengan jari pada posisi rendah dan dekat dengan permukaan yang diukur.
Dengan teknik tersebut, probe dapat bekerja sesuai mekanisme constant-pressure dan pengaruh operator terhadap hasil pengukuran dapat diminimalkan.
9. Perhatikan Kondisi Lingkungan
Kondisi lingkungan sekitar dapat memengaruhi kinerja Dry Film Thickness (DFT) gauge, terutama instrumen yang bekerja berdasarkan prinsip magnetik. Hal-hal seperti radio transmitter, magnetisme residual akibat pengelasan, motor listrik berukuran besar, hingga ponsel dapat memberikan pengaruh yang mungkin tidak selalu terlihat secara langsung.
Magnetisme Residual pada Baja
DFT gauge yang digunakan untuk mengukur coating pada baja bekerja berdasarkan prinsip magnetik. Oleh karena itu, perubahan sifat magnetik pada baja dapat memengaruhi akurasi instrumen.
Salah satu masalah yang dapat terjadi adalah residual magnetism (magnetisme residual), yaitu magnetisme yang tertinggal pada baja setelah medan magnet eksternal dihilangkan.
Beberapa sumber magnetisme residual antara lain:
- Magnetic clamps
- Operasi plasma cutting
- Proses pengelasan
- Pipa yang tertanam di dalam tanah dan secara perlahan terpengaruh medan magnet bumi
Pengaruh magnetisme residual biasanya tidak terlalu besar dan dapat dihilangkan melalui proses demagnetisasi (degaussing).
Untuk memeriksa pengaruhnya terhadap DFT gauge, lakukan pengukuran zero pada baja tanpa coating. Alternatifnya, ukur ketebalan shim yang ditempatkan di atas baja tanpa coating.
Medan Elektromagnetik Eksternal
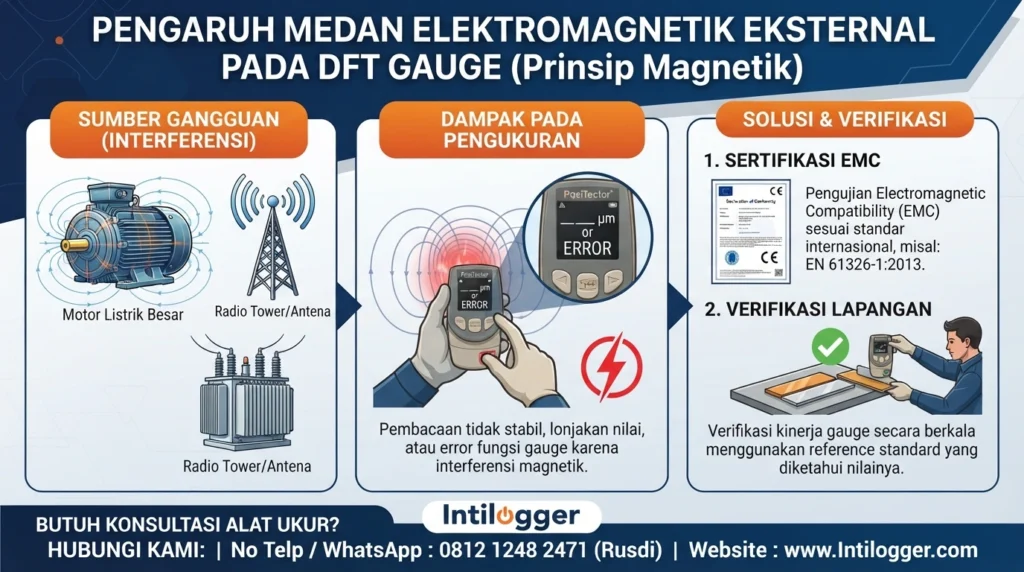
Medan magnet kuat yang dihasilkan oleh peralatan listrik juga dapat mengganggu instrumen yang bekerja berdasarkan prinsip magnetik.
Pembacaan yang tidak stabil dapat terjadi ketika:
- Mengukur pada motor listrik.
- Mengukur di dekat motor besar, terutama ketika motor mulai beroperasi.
- Berada di dekat radio tower atau antena yang menghasilkan emisi elektromagnetik kuat.
Untuk meminimalkan pengaruh medan elektromagnetik eksternal, pastikan DFT gauge memiliki Declaration of Conformity.
Dokumen tersebut menunjukkan bahwa produsen telah melakukan pengujian electromagnetic compatibility (EMC) terhadap instrumen sesuai standar internasional yang berlaku. Salah satu contohnya adalah EN 61326-1:2013.
Meskipun kondisi-kondisi tersebut relatif jarang terjadi, sebagian besar kekhawatiran dapat diatasi dengan melakukan verifikasi kinerja gauge menggunakan reference standard yang diketahui nilainya.
10. Satu Pembacaan Jarang Cukup
Istilah “reading” dan “measurement” sering digunakan secara bergantian. Namun, SSPC-PA 2 memberikan perbedaan penting antara keduanya:
- Reading → satu hasil pembacaan dari instrumen.
- Measurement → nilai rata-rata dari serangkaian pembacaan.
Karena itu, satu pembacaan sebaiknya jarang dijadikan dasar untuk menentukan ketebalan coating, termasuk ketika melakukan adjustment menggunakan shim.
Beberapa pembacaan pada lokasi yang berdekatan pun dapat menghasilkan nilai berbeda. Hal ini dapat disebabkan oleh:
- Ketidakrataan permukaan coating.
- Ketidakteraturan substrat.
- Debu atau kotoran pada permukaan.
- Gangguan emisi lokal.
- Teknik operator yang tidak tepat.
- Variasi alami pada surface profile.
Lakukan Beberapa Pembacaan
Untuk mendapatkan hasil yang lebih dapat dipercaya, lakukan beberapa pembacaan pada lokasi yang sama atau area yang ditentukan.
Pembacaan yang sangat tinggi atau sangat rendah dapat diabaikan apabila nilai tersebut merupakan outlier dan tidak muncul secara konsisten pada pengukuran ulang.
Selanjutnya, hitung nilai rata-rata dari pembacaan yang dapat diterima.
Rata-rata pembacaan yang valid digunakan sebagai measurement ketebalan coating pada lokasi tersebut.
Pendekatan ini memberikan hasil yang lebih representatif dibandingkan mengandalkan satu reading saja.
Rekomendasi alat ukur ketebalan berkualitas tinggi: PosiTest DFT
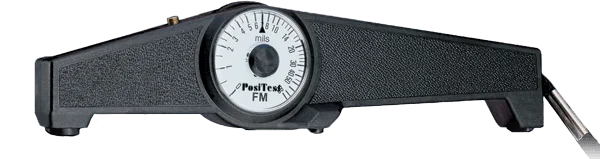
PosiTest DFT adalah alat ukur ketebalan lapisan (coating thickness gage) digital yang cepat dan akurat untuk mengukur ketebalan cat, pelapis, dan berbagai jenis lapisan non-magnetik pada substrat besi/baja (Ferrous) maupun non-besi (Non-Ferrous). Dirancang dengan teknologi canggih untuk memberikan hasil pengukuran non-destruktif yang presisi di berbagai industri pengecatan, pelapisan, dan inspeksi kualitas.
Kesimpulan
DFT gauge modern telah dirancang untuk mengompensasi berbagai sumber kesalahan pengukuran, tetapi tidak semua faktor dapat dikoreksi secara otomatis oleh instrumen.
Untuk memperoleh hasil pengukuran Dry Film Thickness yang akurat dan dapat dipercaya, pengguna perlu memperhatikan seluruh rangkaian proses, mulai dari:
kalibrasi → verifikasi → kondisi permukaan → surface profile → kondisi probe → teknik operator → lingkungan → pengambilan beberapa pembacaan.
Sumber informasi utama mengenai pengoperasian instrumen adalah manual dari produsen dan dukungan teknisnya, yang kemudian digunakan bersama standar industri seperti SSPC, NACE, ASTM, dan ISO.
Dengan mengikuti prosedur tersebut, inspector dapat meminimalkan kesalahan dan memperoleh hasil DFT yang lebih konsisten, akurat, dan dapat dipertanggungjawabkan dalam inspeksi coating.