Abstrak
Performa coating sangat dipengaruhi oleh ketinggian profil permukaan (surface profile) pada permukaan baja. Terdapat tiga jenis alat yang umum digunakan untuk mengukur surface profile, yaitu replica tape, depth micrometer dengan pointed probe, dan stylus roughness tester.
Artikel ini menyajikan hasil analisis terbaru terhadap pengukuran menggunakan ketiga jenis alat tersebut pada permukaan baja yang telah dilakukan abrasive blast cleaning dengan berbagai jenis media abrasif. Artikel ini juga memperkenalkan metode baru dalam pengukuran menggunakan depth micrometer, yaitu Average of the Maximum Peaks atau rata-rata puncak maksimum.
Pengantar Pengukuran Surface Profile
Permukaan baja sering dibersihkan menggunakan abrasive impact sebelum aplikasi protective coating. Proses ini tidak hanya menghilangkan coating atau kontaminasi sebelumnya, tetapi juga membuat permukaan menjadi lebih kasar sehingga dapat meningkatkan adhesi coating.
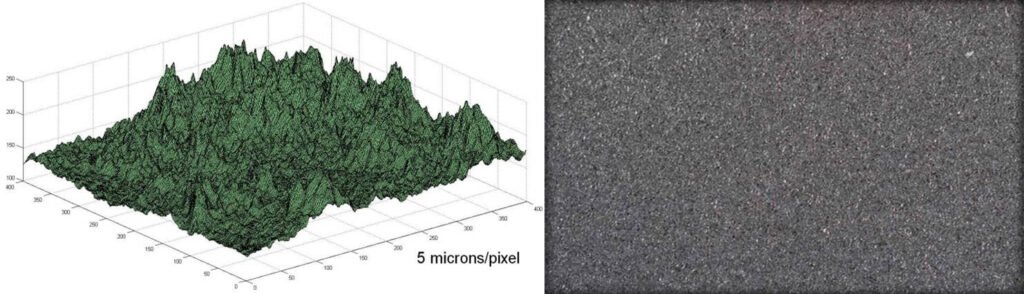
Hasil proses abrasive blasting menghasilkan surface profile, yang juga dikenal sebagai anchor pattern. Profil ini terdiri dari pola kompleks berupa puncak (peaks) dan lembah (valleys) yang terbentuk secara acak.
Pengukuran surface profile secara akurat sangat penting untuk memastikan permukaan memenuhi spesifikasi pekerjaan atau persyaratan kontrak sebelum coating diaplikasikan.
Profesional di bidang protective coating memiliki beberapa metode pengujian untuk menentukan kedalaman atau ketinggian surface profile. Namun, sebelumnya masih terbatas informasi yang membantu pengguna dalam memilih alat yang sesuai atau membandingkan hasil dari berbagai metode pengukuran.
Metode Pengukuran – Bagaimana Surface Profile Diukur?
Permukaan baja setelah proses blast cleaning memiliki ketidakteraturan acak berupa puncak dan lembah yang cukup kompleks sehingga tidak mudah dikarakterisasi.
Instrumen dengan tingkat presisi sangat tinggi, seperti scanning electron microscope (SEM), memang mampu menganalisis profil permukaan secara detail. Namun, instrumen tersebut umumnya hanya praktis digunakan di laboratorium.
Untuk pekerjaan lapangan, diperlukan metode pengukuran yang lebih praktis, cepat, dan mudah digunakan.
Rentang surface profile sering ditentukan dalam spesifikasi pekerjaan. Nilai profil yang direkomendasikan dapat berbeda tergantung pada jenis coating yang akan diaplikasikan.
Definisi Surface Profile
Cara menentukan surface profile bergantung pada bagaimana profil tersebut didefinisikan dalam standar yang digunakan.
ISO 8503-1 mendefinisikan surface profile sebagai ketinggian puncak utama relatif terhadap lembah utama.
Sementara itu, ASTM D7127 menjelaskan surface profile sebagai penyimpangan vertikal positif dan negatif yang diukur dari mean line, yaitu garis rata-rata yang berada kurang lebih di tengah profil permukaan yang sedang dievaluasi.
Industri saat ini belum memiliki standar profil permukaan dengan nilai yang dapat ditelusuri (traceable) ke National Metrology Institute (NMI). Jika standar tersebut tersedia, alat ukur dapat diverifikasi berdasarkan standar tersebut, pernyataan mengenai akurasi alat dapat dipublikasikan, dan pengguna memiliki acuan untuk mengorelasikan hasil pengukuran. Standar tersebut juga dapat digunakan untuk menentukan hubungan antara nilai yang diperoleh menggunakan replica tape dan nilai yang diperoleh menggunakan depth micrometer, serta metode pengukuran lainnya.
Karena belum tersedia standar fisik yang dapat dijadikan acuan, industri menggunakan metode referee (metode rujukan). NACE, ASTM, dan ISO mendeskripsikan tinggi profil permukaan sebagai jarak yang diukur dari puncak tertinggi hingga lembah terdalam dalam bidang pandang mikroskop optik. Mikroskop terlebih dahulu difokuskan pada puncak tertinggi yang berada dalam bidang pandang. Selanjutnya, jarak perpindahan lensa yang diperlukan untuk memfokuskan mikroskop pada lembah terdalam dalam bidang pandang yang sama menjadi satu nilai pengukuran tinggi profil permukaan.
Rata-rata aritmetika dari 20 kali pengukuran tersebut menghasilkan nilai mean maximum peak-to-valley height, yaitu rata-rata tinggi maksimum dari puncak ke lembah. Dengan kata lain, nilai tersebut merupakan rata-rata dari puncak maksimum hingga lembah terdalam yang diukur pada permukaan.
Industri saat ini belum memiliki standar profil permukaan dengan nilai yang dapat ditelusuri (traceable) ke National Metrology Institute (NMI). Jika standar tersebut tersedia, alat ukur dapat diverifikasi berdasarkan standar tersebut, pernyataan mengenai akurasi alat dapat dipublikasikan, dan pengguna memiliki acuan untuk mengorelasikan hasil pengukuran. Standar tersebut juga dapat digunakan untuk menentukan hubungan antara nilai yang diperoleh menggunakan replica tape dan nilai yang diperoleh menggunakan depth micrometer, serta metode pengukuran lainnya.
Karena belum tersedia standar fisik yang dapat dijadikan acuan, industri menggunakan metode referee (metode rujukan). NACE, ASTM, dan ISO mendeskripsikan tinggi profil permukaan sebagai jarak yang diukur dari puncak tertinggi hingga lembah terdalam dalam bidang pandang mikroskop optik. Mikroskop terlebih dahulu difokuskan pada puncak tertinggi yang berada dalam bidang pandang. Selanjutnya, jarak perpindahan lensa yang diperlukan untuk memfokuskan mikroskop pada lembah terdalam dalam bidang pandang yang sama menjadi satu nilai pengukuran tinggi profil permukaan.
Rata-rata aritmetika dari 20 kali pengukuran tersebut menghasilkan nilai mean maximum peak-to-valley height, yaitu rata-rata tinggi maksimum dari puncak ke lembah. Dengan kata lain, nilai tersebut merupakan rata-rata dari puncak maksimum hingga lembah terdalam yang diukur pada permukaan.
Metode mikroskop kurang praktis untuk digunakan di lapangan. Oleh karena itu, berbagai organisasi besar mendukung sejumlah metode alternatif pengukuran profil permukaan yang lebih praktis dan umum digunakan oleh inspector.
ISO memproduksi surface profile comparator untuk permukaan baja yang dibersihkan menggunakan abrasive berupa shot atau grit⁷. Comparator ini dibuat berdasarkan prinsip metode mikroskop fokus. Dengan menggunakan metode visual atau taktil, pengguna membandingkan permukaan baja dengan profil pada setiap segmen comparator untuk menentukan tingkat kekasaran yang sesuai, yaitu “fine” (halus), “medium” (sedang), atau “coarse” (kasar).
Annex B ISO 8503-5 menunjukkan adanya korelasi yang baik antara hasil pengukuran menggunakan comparator dengan hasil pengukuran menggunakan replica tape dan metode stylus. Namun, tidak terdapat metode ISO khusus untuk penggunaan depth micrometer, dan depth micrometer juga tidak sebaiknya digunakan untuk melakukan pengukuran pada surface profile comparator karena comparator tersebut tidak memiliki tingkat kerataan yang memadai.
NACE RP0287, yang diperbarui pada tahun 2016 menjadi SP0287-2016-SG, juga menunjukkan bahwa hasil pengukuran menggunakan replica tape dan focusing microscope memiliki kesesuaian dalam batas kepercayaan (confidence limits) atau dua standar deviasi pada 11 dari 14 kasus.⁸
Cara Replica Tape Reader Mengukur Profil Permukaan
Replica tape merupakan metode yang sederhana, relatif murah, dan menunjukkan korelasi yang baik dengan hasil pengukuran menggunakan focusing microscope. Oleh karena itu, tidak mengherankan jika replica tape menjadi salah satu metode pengukuran profil permukaan yang paling populer di lapangan.
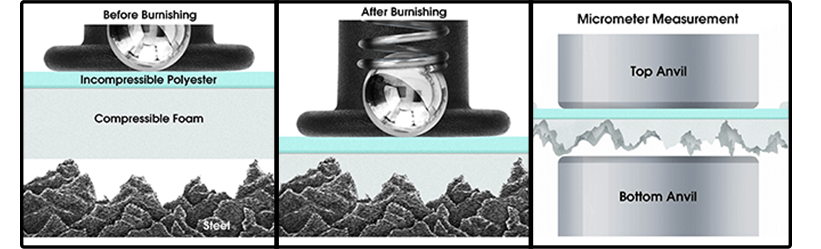
Replica tape terdiri dari lapisan foam yang dapat dikompresi (compressible foam) yang ditempelkan pada substrat polyester yang tidak dapat dikompresi (incompressible polyester) dengan ketebalan yang sangat seragam, yaitu 2 mil ± 0,2 mil⁹.
Ketika replica tape ditekan pada permukaan baja yang telah dibuat kasar (roughened steel surface), lapisan foam akan mengalami kompresi dan membentuk cetakan atau replika dari profil permukaan tersebut. Selanjutnya, tape yang telah terkompresi ditempatkan di antara anvil micrometric thickness gauge. Dengan mengurangi kontribusi ketebalan substrat polyester yang tidak dapat dikompresi sebesar 2 mil, diperoleh nilai yang merepresentasikan tinggi profil permukaan.
Pada PosiTector RTR H Replica Tape Reader, ketebalan film yang tidak dapat dikompresi sebesar 50,8 μm (2 mil) secara otomatis dikurangi dari setiap hasil pembacaan, sehingga pengguna dapat memperoleh nilai surface profile secara langsung.
Menurut ISO 8503-5, “Metode ini mengukur average maximum peak-to-valley profile karena anvil pada alat ukur mikrometer sedikit meratakan profil replika, sehingga hasil pembacaan setara dengan nilai maksimum rata-rata, meskipun nilai tersebut tidak sama dengan rata-rata matematis.”
Dengan demikian, metode ini pada dasarnya kembali mengukur rata-rata dari nilai puncak maksimum pada profil permukaan.
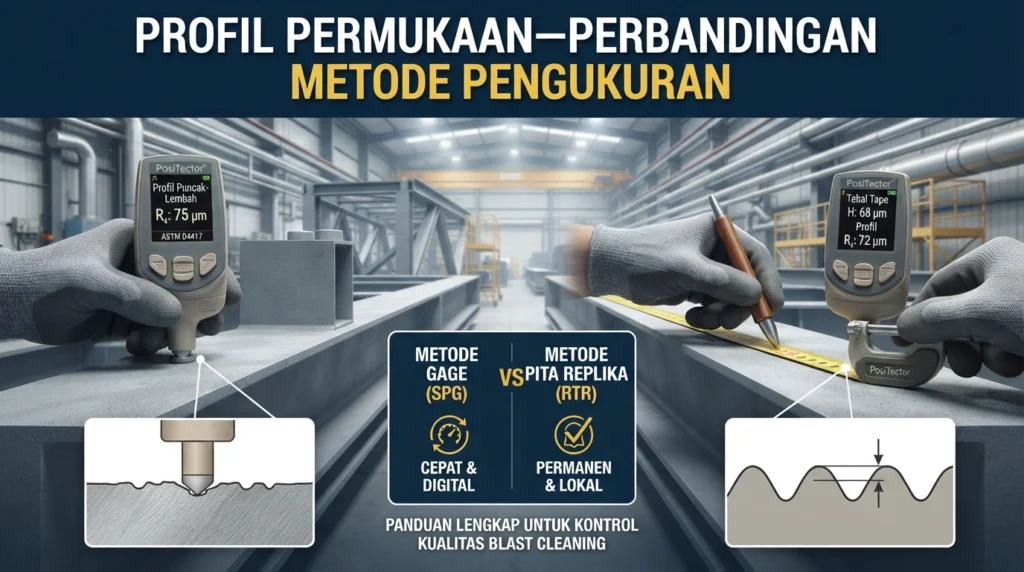
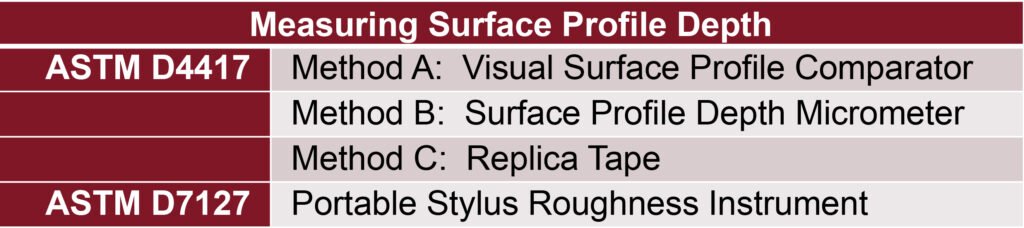
Dalam beberapa tahun terakhir, dua metode pengukuran profil permukaan lainnya semakin banyak digunakan, yaitu stylus roughness tester (ASTM D7127) dan depth micrometer (ASTM D4417 Method B). Versi elektronik dari kedua alat tersebut memiliki keunggulan berupa pengurangan pengaruh operator, serta memungkinkan pengumpulan dan analisis data pengukuran secara digital.
Untuk informasi lebih lanjut mengenai alat ukur profil permukaan digital, dapat merujuk pada PosiTector SPG Digital Surface Profile Gauge atau PosiTector RTR H Digital Replica Tape Reader.
Cara Stylus Roughness Instrument Mengukur Profil Permukaan
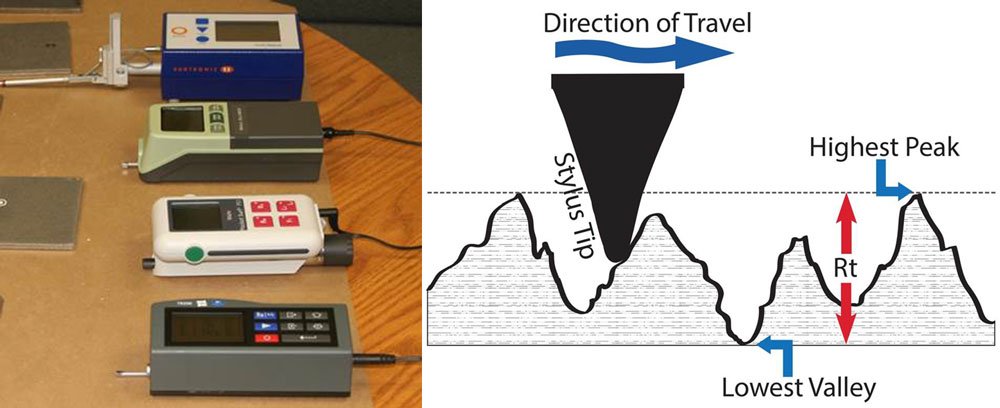
Stylus surface roughness measuring device portabel bekerja dengan menggerakkan sebuah stylus melintasi permukaan dengan kecepatan konstan. Instrumen kemudian merekam pergerakan vertikal naik dan turun yang dialami stylus ketika bergerak mengikuti kontur permukaan.
Instrumen mengukur parameter Rt sesuai dengan ISO 4287, di mana Rt adalah jarak vertikal antara puncak tertinggi dan lembah terdalam dalam suatu panjang evaluasi (evaluation length) sebesar 0,5 inci.
Pengukuran dilakukan sebanyak lima kali lintasan (traces), kemudian nilai Rt dari kelima pengukuran tersebut dirata-ratakan. Hasil akhirnya kembali menghasilkan nilai yang merepresentasikan rata-rata dari tinggi puncak maksimum (average maximum peak-to-valley height).
Penilaian Round Robin ASTM Committee D01.46 terhadap Replica Tape Reader dan Stylus Roughness Instrument
Komite ASTM D01.46 telah menyelesaikan studi round robin yang melibatkan 11 laboratorium untuk mengevaluasi presisi dan bias metode ini. Para peserta melakukan pengukuran pada lima panel baja hasil abrasive blasting menggunakan replica tape dan tiga jenis stylus instrument.
Instrumen stylus yang dipilih memiliki rentang pengukuran vertikal yang memadai sehingga dapat digunakan untuk mengukur permukaan yang relatif kasar, seperti yang umum ditemukan dalam industri coating dan lining. Meskipun demikian, profil permukaan pada beberapa panel ternyata melebihi batas rentang pengukuran dari sebagian instrumen yang digunakan.
Hasil awal penelitian mengonfirmasi adanya hubungan yang erat antara metode replica tape dan stylus roughness, sebagaimana sebelumnya juga disimpulkan oleh ISO. Setelah hasil penelitian dipublikasikan, para profesional di industri akan memiliki akses terhadap data korelasi yang lebih andal antara kedua metode tersebut.
Dengan demikian, metode depth micrometer menjadi satu-satunya metode yang belum memiliki studi perbandingan. Untuk memperoleh korelasi antara ketiga jenis alat tersebut—replica tape, stylus, dan depth micrometer—makalah ini mengusulkan agar hasil pengukuran depth micrometer dianalisis menggunakan metode yang menghasilkan nilai serupa dengan metode tape dan stylus serta tetap sesuai dengan tujuan pengukurannya. Metode tersebut disebut “average of the maximum peaks” atau rata-rata puncak maksimum.
Metode Average of the Maximum Peaks
Untuk memperoleh nilai tersebut, profil permukaan diukur pada sejumlah lokasi yang cukup untuk merepresentasikan karakteristik permukaan, biasanya lima lokasi.
Pada setiap lokasi dilakukan 10 kali pembacaan, kemudian nilai pembacaan tertinggi dari masing-masing lokasi dicatat. Selanjutnya, nilai rata-rata (mean) dari seluruh lokasi tersebut dihitung dan dilaporkan sebagai nilai profil permukaan.
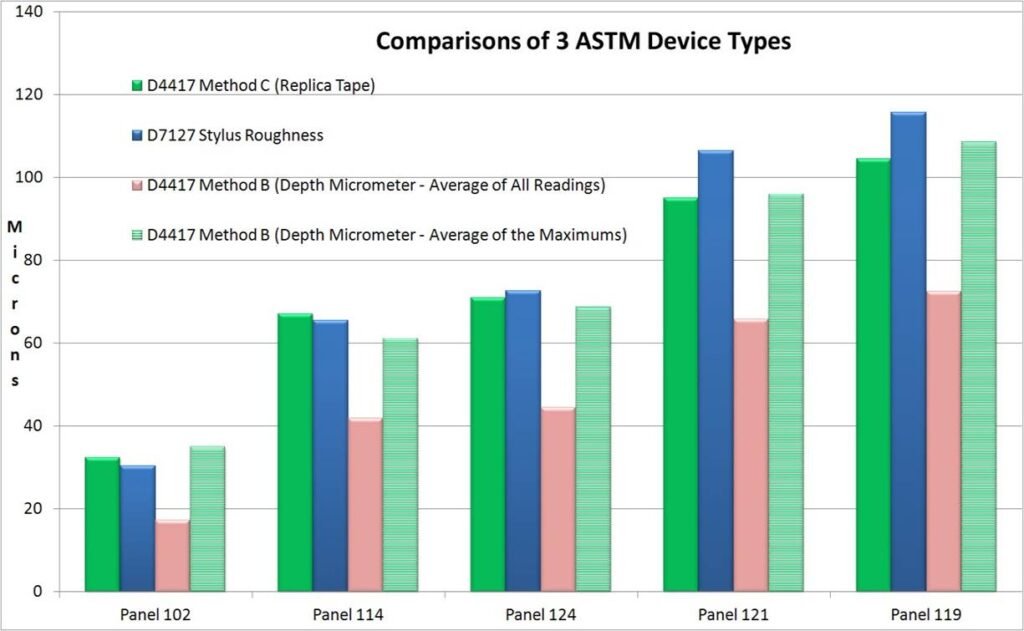
Penelitian ini didorong oleh pengujian awal menggunakan panel ASTM dengan satu instrumen depth micrometer. Seperti ditunjukkan pada Gambar 5, ketika metode analisis average of the maximum peaks digunakan, hasil pengukuran depth micrometer menunjukkan kesesuaian yang sangat dekat dengan hasil pengukuran menggunakan replica tape dan stylus.
Dengan pendekatan ini, ketiga metode pengukuran—replica tape, stylus roughness instrument, dan depth micrometer—dapat dibandingkan menggunakan dasar analisis yang lebih konsisten untuk menentukan profil permukaan baja hasil abrasive blasting.
Cara Depth Micrometer Mengukur Profil Permukaan dan Perbandingannya dengan Replica Tape Reader serta Stylus Roughness Instrument
Depth micrometer memiliki alas datar (flat base) yang diletakkan pada permukaan, serta probe berpegas (spring-loaded probe) yang masuk ke bagian lembah pada profil permukaan.
Alas datar tersebut bertumpu pada puncak-puncak tertinggi permukaan. Oleh karena itu, setiap hasil pengukuran menunjukkan jarak antara puncak lokal tertinggi dan lembah tertentu yang dimasuki oleh ujung probe.
Dengan prinsip kerja tersebut, depth micrometer mengukur kedalaman lembah relatif terhadap puncak permukaan di sekitarnya. Untuk mendapatkan gambaran profil permukaan yang representatif, diperlukan beberapa pengukuran pada lokasi yang berbeda dan hasilnya dapat dianalisis menggunakan metode average of the maximum peaks.
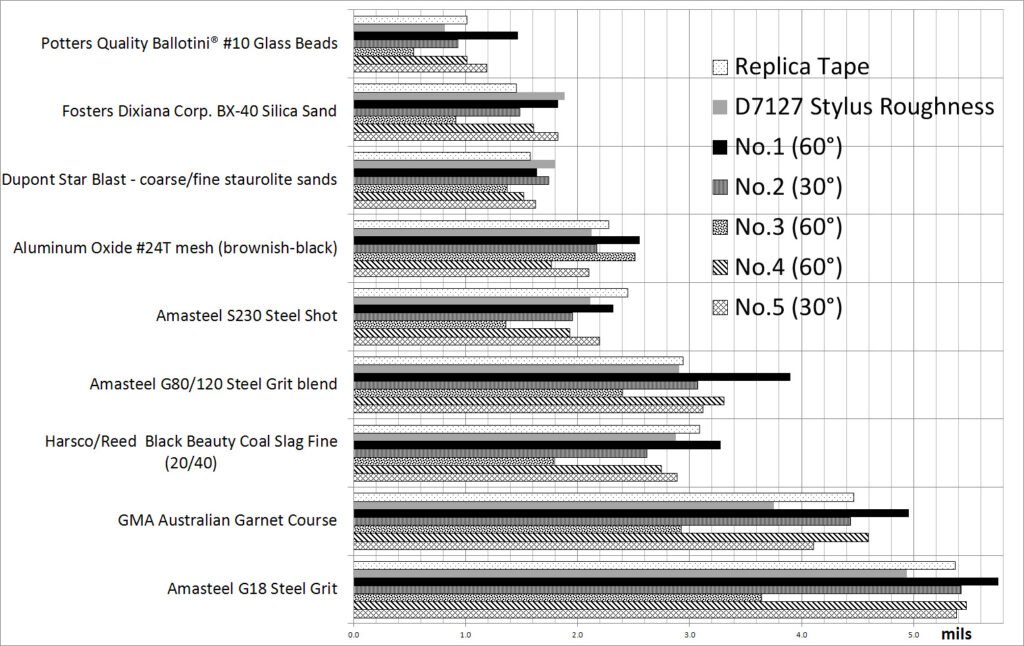
Saat ini, ASTM D4417 mengharuskan pengguna menghitung rata-rata seluruh hasil pengukuran depth micrometer, tanpa mempertimbangkan seberapa rendah nilai pembacaan tertentu. Tidak mengherankan jika hasil akhir yang dihitung biasanya lebih rendah dibandingkan hasil yang diperoleh dengan metode replica tape dan stylus. Penelitian ini mengonfirmasi asumsi tersebut, seperti ditunjukkan pada Gambar 12. Dalam beberapa kasus, salah satu instrumen menghasilkan nilai yang sama atau lebih tinggi daripada hasil replica tape, tetapi kondisi tersebut merupakan pengecualian.
Setelah studi ASTM menggunakan lima panel yang telah disebutkan sebelumnya, metode depth micrometer menjadi satu-satunya metode yang belum memiliki studi perbandingan. Untuk memperoleh korelasi antara ketiga jenis alat—depth micrometer, replica tape reader, dan stylus roughness instrument—makalah ini mengusulkan agar hasil pengukuran depth micrometer dianalisis menggunakan metode yang menghasilkan nilai serupa dengan metode tape dan stylus, sekaligus tetap sesuai dengan tujuan pengukuran keduanya. Metode tersebut disebut “average of the maximum peaks” atau rata-rata puncak maksimum.
Untuk memperoleh nilai tersebut, profil permukaan diukur pada sejumlah lokasi yang cukup untuk mewakili karakteristik permukaan, biasanya lima lokasi. Pada setiap lokasi dilakukan 10 kali pembacaan, kemudian nilai tertinggi dicatat. Nilai rata-rata (mean) dari seluruh lokasi tersebut kemudian dilaporkan sebagai profil permukaan.
Penelitian ini berawal dari pengujian pendahuluan pada panel ASTM menggunakan satu instrumen depth micrometer. Seperti ditunjukkan pada Gambar 5, ketika metode analisis average of the maximum peaks digunakan, hasil pengukuran depth micrometer menunjukkan kesesuaian yang dekat dengan hasil pengukuran menggunakan replica tape dan stylus.
Ringkasan Pengujian untuk Membandingkan Depth Micrometer, Replica Tape Reader, dan Stylus Roughness Instrument
Untuk mengonfirmasi hasil tersebut, diperoleh 20 panel baja yang telah dilakukan abrasive blasting menggunakan berbagai jenis media umum dari KTA Labs¹¹. Selain itu, digunakan lima depth micrometer yang umum digunakan di lapangan.
Sebanyak lima orang operator melakukan 50 pengukuran pada setiap panel menggunakan masing-masing instrumen dalam lingkungan kantor yang terkendali. Secara keseluruhan, penelitian menghasilkan 5.000 pembacaan pengukuran.
Pada setiap panel dilakukan minimal 3 pengukuran menggunakan replica tape, kemudian hasilnya dirata-ratakan. Jika hasil pengukuran berada pada bagian paling luar dari rentang pengukuran tape, dilakukan pengukuran tambahan menggunakan tingkat (grade) tape berikutnya, kemudian hasilnya dirata-ratakan sesuai dengan petunjuk penggunaan dari produsen.
Untuk informasi lebih lanjut mengenai pengukuran menggunakan replica tape, dapat merujuk pada artikel “Replica Tape – A Source of New Surface Profile Information.”
Sebagai pembanding, pengukuran stylus roughness dilakukan menggunakan tiga instrumen lapangan yang umum digunakan. Terakhir, dilakukan pengukuran Base Metal Reading (BMR) pada setiap panel menggunakan magnetic coating thickness gauge Type 1 dan Type 2.
Pengaruh Surface Profile terhadap Instrumen DFT (Ketebalan Lapisan)
Probe DFT (Dry Film Thickness) mengukur jarak antara ujung probe dengan bidang magnetik (magnetic plane) pada baja. Pada permukaan baja yang halus, bidang magnetik berada tepat pada permukaan baja. Namun, pada permukaan yang kasar, bidang magnetik berada di suatu titik di antara puncak tertinggi dan lembah terdalam dari profil permukaan. Posisi ini dapat berbeda tergantung pada jenis instrumen yang digunakan.
Oleh karena itu, kekasaran permukaan umumnya menyebabkan instrumen DFT menunjukkan hasil pengukuran yang lebih tinggi (positive reading).
SSPC-PA 2 dan standar lainnya mengharuskan penggunaan faktor koreksi (correction factor) untuk mengompensasi pengaruh kekasaran permukaan tersebut. Salah satu metode yang umum digunakan adalah menempatkan shim plastik di atas profil permukaan baja yang belum dilapisi, kemudian mengukurnya menggunakan alat DFT. Instrumen kemudian disesuaikan hingga hasil pengukuran sesuai dengan ketebalan shim.
Shim tersebut mensimulasikan ketebalan lapisan cat di atas puncak profil permukaan, sedangkan proses penyesuaian memastikan pengukuran ketebalan cat dilakukan berdasarkan level rata-rata puncak profil, bukan berdasarkan posisi magnetic plane.
Pengujian Pengaruh Surface Profile terhadap DFT
Untuk mengetahui seberapa besar pengaruh profil permukaan terhadap alat ukur DFT, dilakukan pengukuran pada seluruh panel menggunakan:
- Instrumen Type 1 – mechanical pull-off
- Instrumen Type 2 – elektronik
Sebelum pengukuran dilakukan, kedua instrumen terlebih dahulu dilakukan zero-check pada permukaan baja yang halus dan rata. Kemudian, untuk setiap panel dicatat nilai rata-rata dari lima kali pengukuran.
Hasil pengujian menunjukkan bahwa instrumen Type 1 paling sedikit dipengaruhi oleh profil permukaan, dengan hasil pembacaan maksimum sebesar 0,3 mil pada permukaan yang paling kasar.
Sementara itu, instrumen Type 2 menghasilkan pembacaan mulai dari 0 mil pada permukaan yang diblasting menggunakan glass bead hingga 1,2 mil pada permukaan yang diblasting menggunakan S390 shot.
Secara keseluruhan, hasil pengukuran instrumen DFT berada pada kisaran 1–26% dari tinggi profil permukaan yang diukur menggunakan replica tape, dengan nilai rata-rata sebesar 13% pada seluruh panel.
Pengamatan Umum dalam Pengukuran Surface Profile
Beberapa permukaan memiliki kekasaran yang melebihi kemampuan pengukuran metode replica tape dan stylus. Praktik yang umum digunakan menunjukkan bahwa commercial grades replica tape memungkinkan pengukuran profil rata-rata peak-to-valley sekitar 0,5 hingga 5,0 mil. Seluruh depth micrometer yang digunakan dalam penelitian memiliki rentang pengukuran yang cukup luas untuk mengukur permukaan baja hasil abrasive blasting dan tidak mengalami kondisi maximum range pada panel mana pun.
Untuk mengetahui rentang pengukuran, dapat merujuk pada PosiTector SPG Surface Profile Gauge Ordering Guide.
Beberapa panel memiliki area tertentu di mana semua jenis instrumen menghasilkan nilai profil yang tinggi. Variasi tersebut kemungkinan disebabkan oleh karakteristik proses abrasive blasting secara manual yang tidak selalu seragam. Oleh karena itu, dapat diasumsikan bahwa permukaan yang lebih luas juga berpotensi memiliki ketidakseragaman serupa.
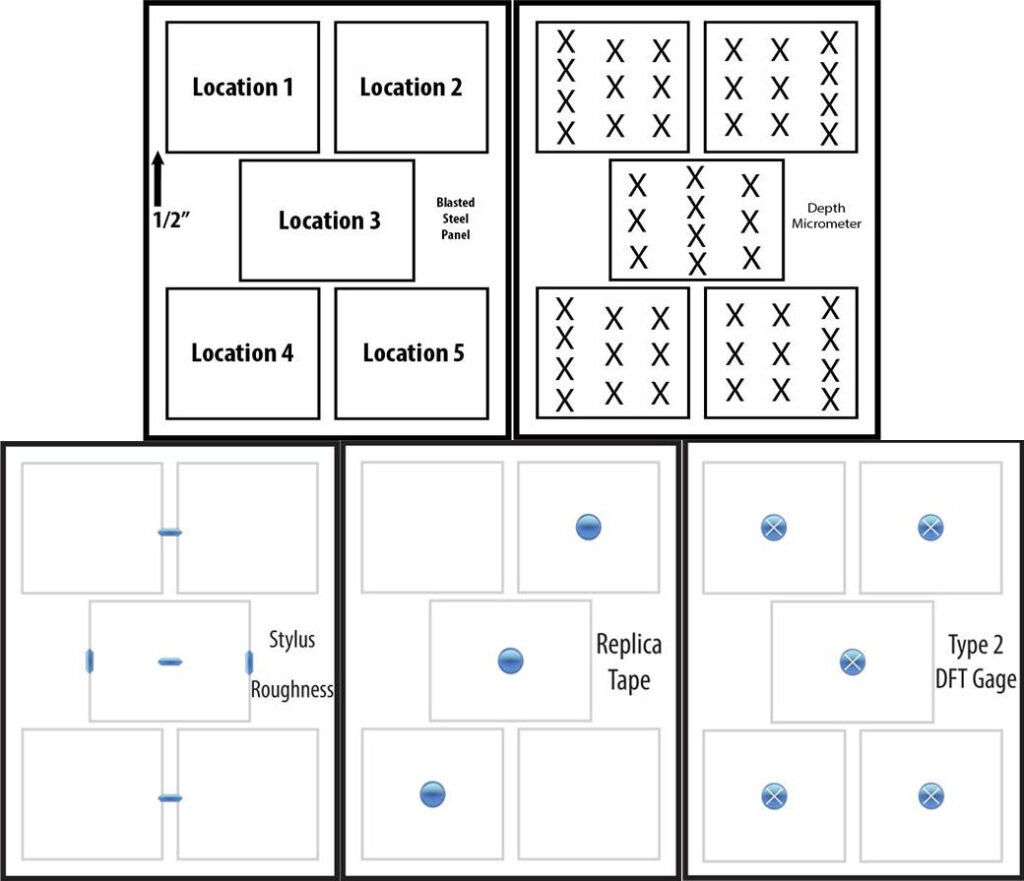
Pengujian menggunakan setiap perangkat tidak dapat dilakukan tepat pada lokasi yang sama di setiap panel (Gambar 7). Metode replica tape mencakup area permukaan yang relatif luas sehingga membutuhkan lebih sedikit titik pengukuran untuk mendapatkan karakteristik permukaan yang representatif.
Sebaliknya, metode stylus dan depth micrometer menggunakan probe berujung kecil yang hanya mengambil sampel dari area permukaan yang jauh lebih kecil. Oleh karena itu, kedua metode tersebut membutuhkan jumlah pengukuran yang lebih banyak agar dapat merepresentasikan karakteristik permukaan secara memadai. Panduan dari ISO, ASTM, NACE, dan SSPC telah mempertimbangkan faktor ini dalam prosedur pengukurannya.
Persiapan dan Verifikasi Akurasi Instrumen
Semua metode memerlukan persiapan awal (initial setup) dan verifikasi akurasi sebelum pengujian dilakukan.
Untuk prosedur setup dan verifikasi akurasi, dapat merujuk pada manual instruksi PosiTector SPG dan PosiTector RTR H.
- Metode replica tape memerlukan pemeriksaan akurasi mikrometer menggunakan ketebalan yang telah diketahui, seperti plastic shim. Dial kemudian disetel kembali sebesar 2 mil untuk mengompensasi lapisan plastik yang tidak dapat dikompresi. Selama pengujian, diperlukan penyesuaian kecil untuk mengompensasi kemungkinan micrometer drift.
- Stylus roughness tester memerlukan persiapan paling banyak. Pengguna harus memasukkan evaluation length yang sesuai, menentukan parameter pelaporan seperti Rpc (peak count) dan Rt (tinggi maksimum peak-to-valley dalam evaluation length), serta memastikan posisi instrumen tepat pada permukaan baja hasil abrasive blasting.
- Depth micrometer diperiksa pada posisi nol (zero check) menggunakan glass plate dan shim dengan ketebalan yang telah diketahui sebelum dan sesudah setiap rangkaian 50 pengukuran. Selama pengujian, tidak ada instrumen yang mengalami pergeseran dari posisi nol (zero drift).
Dampak Pengukuran terhadap Permukaan
Setelah pengujian menggunakan replica tape, terlihat adanya beberapa bekas berbentuk lingkaran pada sejumlah panel. Diperkirakan bekas tersebut terjadi karena partikel mikroskopis tertekan dan menempel pada lapisan foam replica tape, kemudian ikut terangkat ketika foam dilepaskan dari permukaan.
Sementara itu, beberapa panel menunjukkan goresan setelah pengujian menggunakan stylus instrument. Diperkirakan permukaan baja mengalami sedikit perubahan ketika stylus berujung berlian (diamond-tipped stylus) digerakkan melewati puncak-puncak profil permukaan (Gambar 9).
Selama pengujian, terlihat jelas bahwa hasil pengukuran surface profile secara individual memiliki repeatabilitas yang lebih rendah dan variasi yang lebih besar dibandingkan dengan jenis pengukuran industri lainnya, seperti dry film thickness (DFT), temperatur, atau pengukuran gloss. Jika dua hasil pengukuran DFT biasanya diharapkan memiliki nilai yang sangat berdekatan, dua hasil pengukuran profil permukaan dapat menunjukkan perbedaan yang cukup besar. Hal ini merupakan karakteristik alami dari permukaan hasil abrasive blasting.
Sebagai contoh, pada panel yang diblasting menggunakan campuran pasir staurolite kasar dan halus, hasil pengukuran menggunakan replica tape berada pada rentang 1,8–2,9 mil, instrumen stylus antara 1,8–2,8 mil, sedangkan depth micrometer menghasilkan nilai antara 0–5,6 mil. Namun, ketiga metode tersebut menghasilkan nilai akhir “average of the maximum peaks” sekitar 2,5 mil.
Namun, dalam banyak kasus, hasil dari ketiga metode tidak selalu menunjukkan kesesuaian yang sangat dekat. Hasil pengukuran replica tape dan stylus terkadang berbeda hingga 30%.
Pada dua panel yang diblasting menggunakan S280 shot dan aluminium oxide #100 mesh, replica tape menghasilkan 2,7 mil pada kedua panel, sedangkan metode stylus menghasilkan rata-rata yang lebih rendah, yaitu 2,2 mil pada keduanya.
Sebaliknya, pada permukaan yang diblasting menggunakan BX-40 silica sand, replica tape menghasilkan 1,5 mil, sedangkan metode stylus menghasilkan rata-rata yang lebih tinggi, yaitu 1,9 mil.
Nilai rata-rata dari tiga instrumen stylus lebih tinggi dibandingkan replica tape pada seluruh empat panel yang diblasting menggunakan pasir, tetapi lebih rendah pada seluruh panel yang diblasting menggunakan oxide dan shot. Ringkasan perbandingan hasil replica tape vs. stylus dapat dilihat pada Gambar 12.
Pengamatan Pengukuran dengan Depth Micrometer
Beberapa hal berikut diamati selama pengukuran surface profile menggunakan depth micrometer:
1. Kontaminan Permukaan yang Lepas
Beberapa panel menghasilkan nilai pengukuran outlier yang tinggi dan tidak digunakan dalam analisis akhir. Operator melaporkan bahwa instrumen terasa “bergoyang” (rocked) ketika diletakkan di atas permukaan.
Hal tersebut mengindikasikan adanya kontaminan permukaan yang tidak melekat kuat. Setelah menyadari masalah tersebut, operator menghindari area yang terkontaminasi ketika melakukan pengukuran.
2. Variasi Hasil Pembacaan
Variasi pengukuran pada panel yang diblasting menggunakan pasir lebih kecil dibandingkan pada panel yang diblasting menggunakan glass bead.
Dari 250 pengukuran yang dilakukan menggunakan satu instrumen pada panel berukuran 4 × 6 × 1/8 inci yang diblasting menggunakan Garnet, hasil pengukuran berada pada rentang 0,2–1,9 mil. Ketika hanya nilai pembacaan tertinggi yang digunakan untuk menghitung rata-rata, diperoleh hasil 1,2 mil, yang mendekati hasil pengukuran menggunakan replica tape dan stylus.
Sesekali diperoleh nilai pembacaan yang sangat rendah, mendekati 0 mil. Kemungkinan hal ini terjadi ketika sebuah puncak yang tinggi mendorong ujung probe ke atas hingga mendekati bidang kaki (foot) instrumen.
Dengan hanya menggunakan nilai maksimum, pembacaan rendah tersebut tidak memengaruhi hasil akhir.
Nilai tertinggi sebesar 1,9 mil pada contoh di atas juga menarik untuk diperhatikan. Nilai tersebut dapat menunjukkan adanya satu lembah yang sangat dalam yang dimasuki oleh probe, puncak profil yang tinggi sehingga mengangkat kaki depth micrometer, atau adanya gelombang permukaan (surface waviness).
Apa pun penyebabnya, nilai tersebut hanya merupakan satu hasil dari banyak pengukuran yang kemudian dirata-ratakan untuk mendapatkan nilai profil permukaan yang lebih representatif.
3. Jumlah Pengukuran untuk Analisis
Ketika hanya 3 pembacaan dilakukan pada setiap lokasi panel, hasilnya tidak menunjukkan korelasi yang baik dengan hasil replica tape. Hal ini menunjukkan bahwa jumlah pembacaan tersebut belum mencukupi.
Ketika digunakan 5 pembacaan per lokasi, hasil akhir menjadi lebih mendekati hasil replica tape.
Peningkatan menjadi 10 pembacaan per lokasi, sesuai dengan ASTM, menghilangkan pola hasil yang tampak acak dan menghasilkan korelasi terbaik dengan metode replica tape dan stylus. Penambahan jumlah pembacaan lebih lanjut hanya memberikan sedikit peningkatan pada hasil.
Mengurangi jumlah lokasi pengukuran dari 5 menjadi 3 lokasi juga hanya memberikan sedikit perbedaan terhadap hasil keseluruhan. Hal ini menunjukkan bahwa minimal 10 pembacaan pada masing-masing dari 3 lokasi sudah cukup untuk merepresentasikan karakteristik profil permukaan hasil abrasive blasting.
4. Perbedaan Hasil antara Depth Micrometer
Depth micrometer yang digunakan dalam penelitian memiliki ujung probe dengan sudut inklusi 30° dan 60°. Gaya pegas (spring pressure) probe berada pada kisaran 70–125 gf.
Instrumen dengan probe 30° sering menghasilkan nilai yang lebih rendah dibandingkan instrumen dengan probe 60°. Instrumen dengan gaya probe yang lebih lemah juga umumnya menghasilkan nilai lebih rendah dibandingkan instrumen dengan gaya probe yang lebih kuat.
Hal ini menunjukkan bahwa sudut ujung probe dan gaya probe dapat memengaruhi hasil pengukuran (Gambar 10).
Foto probe dengan resolusi tinggi kemudian diperiksa. Seluruh ujung probe memiliki sudut 30° atau 60° sesuai spesifikasi yang dinyatakan. Namun, radius ujung probe menunjukkan variasi yang cukup besar.
Beberapa probe memiliki ujung yang membulat dengan baik, sedangkan probe lainnya menunjukkan ujung yang rata (flattened) atau berbentuk seperti pahat (chiseled) (Gambar 11).
Rekomendasi alat pengukuran menggunakan replica tape dan stylus: PosiTector SPG
PosiTector SPG adalah alat ukur profil permukaan baja (surface profile gage) digital berpresisi tinggi yang dirancang menggunakan mikrometer kedalaman digital untuk mengukur dan merekam ketinggian profil permukaan (peak to valley) pada baja yang telah melalui proses blasting, lapisan bertekstur (textured coatings), maupun profil beton sebelum pengaplikasian cat pelindung.
Kesimpulan dan Deduksi
Hasil penelitian ini mengonfirmasi adanya hubungan yang erat antara pengukuran menggunakan replica tape dan stylus, sebagaimana pertama kali ditunjukkan melalui pengujian round robin ASTM. Hasil penelitian juga memberikan informasi penting mengenai jenis perangkat pengukuran ketiga, yaitu depth micrometer untuk mengukur surface profile. Instrumen ini mampu menghasilkan nilai yang sebanding dengan metode replica tape dan stylus ketika digunakan pendekatan analisis “average of the maximum peaks” (Gambar 12).
Permukaan baja hasil abrasive blasting memiliki variasi yang bersifat acak pada setiap titik. Oleh karena itu, diperlukan sejumlah pembacaan untuk mendapatkan hasil yang representatif. Tujuan pengukuran adalah menentukan tinggi maksimum dari puncak ke lembah (maximum peak-to-valley).
Hasil pengukuran individual pada permukaan logam yang telah dibersihkan dengan abrasive blasting dapat bervariasi secara signifikan dari satu area ke area lainnya, bahkan pada permukaan yang sama. Cara menggabungkan hasil pengukuran tersebut bergantung pada parameter yang diperlukan untuk pekerjaan, yang dapat berupa rata-rata tinggi peak-to-valley, nilai maksimum, atau parameter lainnya.
Dengan menerapkan pendekatan analisis “average of the maximum peaks”, depth micrometer dapat menghasilkan pengukuran surface profile yang andal dan memiliki korelasi yang dekat dengan hasil pengukuran menggunakan replica tape dan stylus roughness tester.