Pemilihan dan Aplikasi Adhesive
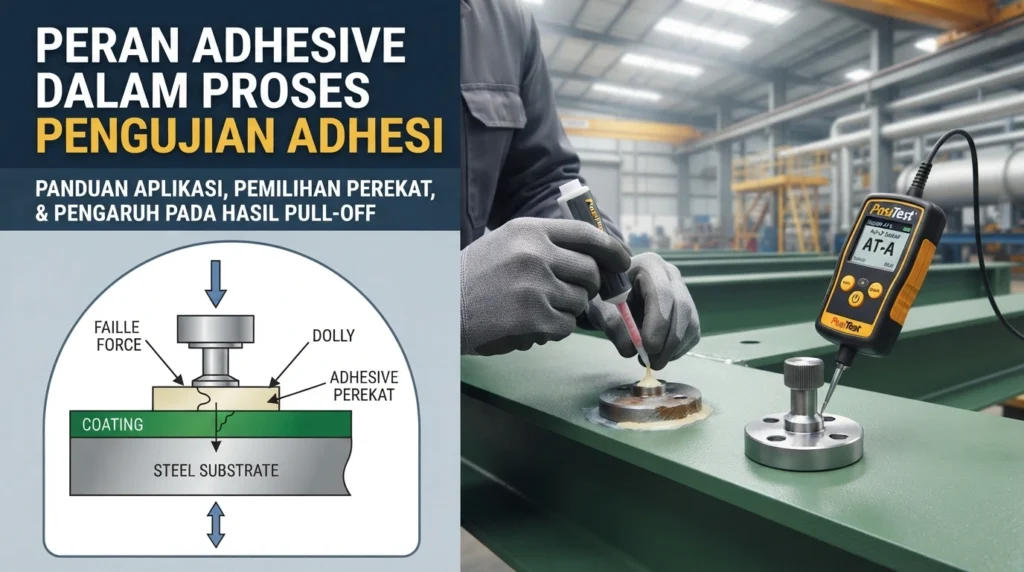
Tujuan utama pengujian adhesi adalah menghasilkan kegagalan pada sistem coating, bukan pada adhesive. Kegagalan dapat terjadi pada beberapa lokasi, seperti:
- Interface antara substrat dan coating (adhesive failure).
- Interface antar-lapisan coating pada sistem multilayer.
- Di dalam lapisan coating itu sendiri (cohesive failure).
Adhesive yang ideal harus memiliki kekuatan ikatan pada dolly–adhesive dan adhesive–coating yang lebih tinggi daripada kekuatan bidang yang akan mengalami kegagalan pada coating. Dengan demikian, hasil pull-off dapat dianggap valid dan benar-benar merepresentasikan kekuatan adhesi coating.
Sebelum digunakan, adhesive juga sebaiknya diuji terlebih dahulu pada coating untuk memastikan tidak menyebabkan perubahan sifat coating. Pengujian idealnya dilakukan sejak adhesive selesai dicampur dan diaplikasikan hingga adhesive benar-benar curing. Hal ini penting karena beberapa adhesive yang agresif dapat melemahkan coating tertentu. Sebaliknya, dalam kasus tertentu, adhesive dapat bereaksi dengan coating dan justru meningkatkan kekuatan ikatannya setelah senyawa baru terbentuk dan mengeras.
Pertimbangan Pemilihan Adhesive Araldite 2011
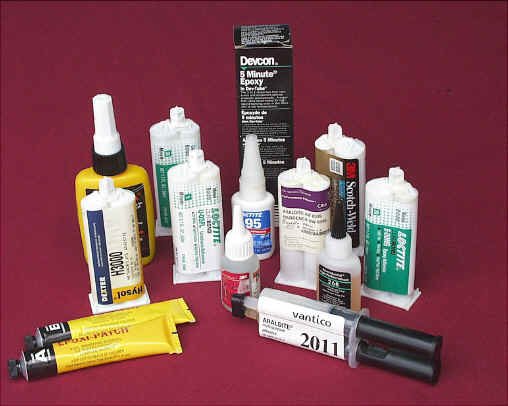
Dalam pengembangan PosiTest Adhesion Tester, berbagai eksperimen dilakukan untuk menentukan karakteristik adhesive yang sesuai. Salah satu adhesive yang dievaluasi adalah Araldite 2011.
1. Waktu Curing
Waktu curing yang direkomendasikan untuk sebagian besar aplikasi adalah 24 jam. Pengujian terhadap 24 dolly setelah curing 24 jam menghasilkan rata-rata kegagalan ikatan adhesive sebesar 2.706 psi, sedangkan pengujian setelah curing selama 5 hari menghasilkan 2.729 psi.
Perbedaannya sangat kecil dan kemungkinan tidak signifikan secara statistik. Hasil ini menunjukkan bahwa Araldite 2011 telah mencapai kekuatan ikatan maksimumnya dalam periode sekitar 24 jam pada kondisi pengujian tersebut.
2. Work Life
Araldite 2011 memiliki work life sekitar 2 jam pada suhu ruang. Waktu kerja ini memberikan fleksibilitas bagi operator untuk memasang dolly dalam jumlah banyak, terutama pada pekerjaan dengan area pengujian yang luas.
3. Suhu Curing
Waktu curing Araldite dapat dipersingkat secara signifikan dengan meningkatkan suhu. Dalam kondisi yang disebutkan, waktu curing minimum dapat berkurang dari sekitar 15 jam menjadi 5 menit ketika suhu dinaikkan dari 68°F (20°C) hingga 302°F (150°C).
Namun, penggunaan panas harus dilakukan dengan hati-hati karena temperatur tinggi dapat memengaruhi coating maupun ikatan coating terhadap substrat, sehingga berpotensi memengaruhi hasil pengujian.
4. Rasio Pencampuran
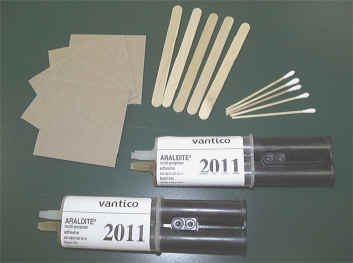
Pada adhesive epoxy dua komponen, rasio resin dan hardener harus sesuai dengan rekomendasi produsen. Sistem single-plunger pada kemasan Araldite membantu menjaga rasio pencampuran tetap konsisten.
Operator tetap harus memastikan tidak terdapat penyumbatan pada nozzle yang dapat mengubah jumlah masing-masing komponen. Resin dan hardener juga harus dicampur secara menyeluruh sambil menghindari gelembung udara dan kontaminasi dari lingkungan.
Rekomendasi salah satu alat uji adhesion: PosiTest AT
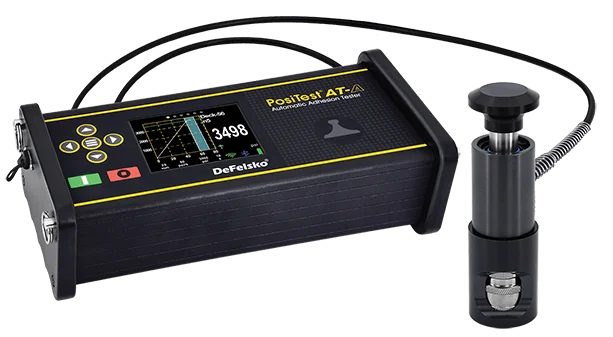
PosiTest AT adalah alat uji daya rekat cat (pull-off adhesion testers) profesional yang dirancang untuk mengukur kekuatan rekat lapisan pelindung pada berbagai substrat kaku seperti logam, kayu, beton, dan lainnya. Menggunakan metode cabut (pull-off) dengan dolly aluminium yang dapat menyesuaikan diri secara mandiri, alat ini memastikan hasil pengujian yang akurat dan andal sesuai standar internasional.
Kesimpulan
Pemilihan dan penggunaan adhesive merupakan faktor penting dalam memastikan hasil pull-off adhesion test akurat, valid, dan dapat diulang. Adhesive yang digunakan harus memiliki kekuatan ikatan yang lebih tinggi daripada kekuatan adhesi atau kohesi lapisan coating yang diuji, sehingga kegagalan terjadi pada sistem coating, bukan pada sambungan dolly–adhesive atau adhesive–coating.
Araldite 2011 dapat menjadi pilihan adhesive serbaguna dengan waktu curing yang umumnya sekitar 24 jam, tetapi tidak selalu cocok untuk semua jenis coating. Pada permukaan yang sulit direkatkan, adhesive alternatif mungkin diperlukan dan harus diuji terlebih dahulu untuk memastikan kompatibilitas serta kekuatan ikatannya.
Beberapa faktor penting yang harus dikendalikan meliputi jenis adhesive, rasio pencampuran, ketebalan adhesive, waktu dan suhu curing, kebersihan permukaan, serta kondisi penyimpanan adhesive. Penggunaan adhesive dengan waktu curing yang terlalu singkat juga dapat menghasilkan bond strength yang lebih rendah dan variasi hasil yang lebih besar.
Pada akhirnya, tidak ada satu jenis adhesive yang cocok untuk seluruh aplikasi. Adhesive harus dipilih berdasarkan karakteristik coating dan substrat yang diuji. Hasil pull-off dianggap paling bermakna apabila sebagian besar kegagalan terjadi pada lapisan coating, antar-lapisan coating, atau pada interface coating–substrat, bukan pada sambungan adhesive.