Pembahasan ini memberikan definisi, penjelasan, keterbatasan, dan contoh praktis mengenai terminologi metrologi yang berkaitan dengan coating thickness gage DeFelsko. Sumber yang digunakan terutama berasal dari artikel teknis dan standar yang diterbitkan oleh organisasi internasional seperti SSPC, ISO, ANSI, dan ASTM. Tujuannya adalah menyediakan referensi yang seragam untuk berbagai dokumentasi DeFelsko, termasuk literatur, manual, artikel teknis, korespondensi, dan materi di situs web.
Accuracy (Akurasi)
Akurasi adalah ukuran besarnya kesalahan antara hasil pengukuran dengan ketebalan sebenarnya dari objek yang diukur.
Pernyataan akurasi menunjukkan kemampuan sebuah coating thickness gage dalam mengukur ketebalan coating mendekati nilai sebenarnya. Spesifikasi akurasi menggambarkan kemampuan kinerja alat di seluruh rentang pengukuran yang tersedia.
Sering kali, rentang pengukuran dibagi menjadi dua bagian, yaitu:
- Dari 0 hingga nilai tertentu.
- Di atas nilai tersebut hingga mencapai batas maksimum pengukuran alat.
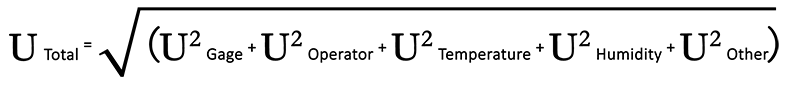
Spesifikasi akurasi biasanya terdiri dari komponen nilai tetap yang berlaku pada rentang tertentu dan komponen variabel yang bergantung pada hasil pengukuran atau ketebalan coating yang diukur.
Pernyataan akurasi seperti ini penting karena spesifikasi yang hanya mencantumkan nilai variabel tanpa komponen tetap dapat memberikan kesan bahwa alat mampu melakukan pengukuran secara tepat pada nilai nol, yang secara praktis tidak selalu demikian.
Untuk menghindari kesalahan saat melakukan konversi satuan, spesifikasi akurasi biasanya dinyatakan dalam satuan imperial dan metrik.
Contoh Pernyataan Akurasi PosiTector 6000 FS
Precision (Presisi)
Presisi adalah indikator seberapa dekat hasil pembacaan alat ketika pengukuran dilakukan berulang kali. Suatu alat dikatakan memiliki presisi yang baik apabila hasil pengukurannya saling berdekatan, meskipun hasil tersebut belum tentu dekat dengan nilai sebenarnya.
Dengan kata lain, presisi berkaitan dengan konsistensi atau keterulangan hasil pengukuran, sedangkan akurasi berkaitan dengan seberapa dekat hasil pengukuran terhadap nilai sebenarnya.
Hubungan antara Akurasi dan Presisi
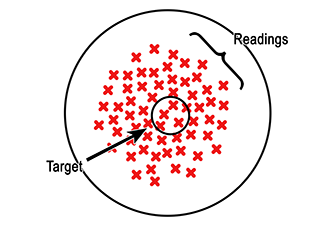
Gambar 1 menggambarkan kondisi ketika akurasi tercapai tetapi presisi rendah. Ribuan hasil pengukuran secara keseluruhan dapat menghasilkan nilai rata-rata (mean) yang mendekati titik tengah target. Lingkaran kecil di tengah menunjukkan spesifikasi atau nilai yang ditetapkan untuk benda yang diukur.
Melakukan beberapa kali pengukuran dapat membantu meningkatkan pemahaman secara statistik terhadap parameter yang sedang diukur. Pendekatan ini direkomendasikan saat menggunakan coating thickness gage.
Sebaran hasil pengukuran menunjukkan rentang nilai pembacaan dan seharusnya masih berada dalam rentang akurasi yang ditetapkan untuk alat. Namun, apabila rentang akurasi alat jauh lebih besar daripada toleransi coating yang diukur, kondisi tersebut tidak ideal.
Sebagai contoh, mengukur coating dengan spesifikasi ±0,1 menggunakan gage dengan akurasi ±1,0 bukan merupakan kondisi pengukuran yang baik. Meskipun rata-rata hasil pengukuran dalam jangka panjang dapat mendekati titik tengah spesifikasi, diperlukan jumlah pengukuran yang sangat banyak untuk memperoleh keyakinan statistik yang memadai. Hal tersebut tentu tidak praktis dalam aplikasi nyata.
Oleh karena itu, coating thickness gage sebaiknya memiliki tingkat akurasi yang lebih baik daripada toleransi atau spesifikasi coating yang akan diukur.
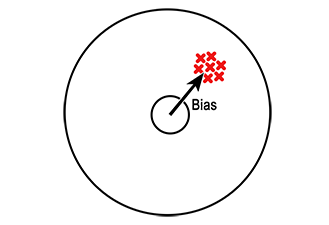
Gambar 2 menunjukkan kondisi ketika alat memiliki presisi yang baik tetapi tidak akurat. Hasil pengukuran terlihat sangat konsisten dan mengelompok pada area yang berdekatan, tetapi posisinya jauh dari nilai sebenarnya yang berada di tengah target.
Jarak antara titik tengah target dengan nilai rata-rata (mean) hasil pengukuran disebut sebagai bias instrumen. Pada coating thickness gage, contohnya adalah ketika alat secara konsisten memberikan hasil pengukuran yang selalu lebih tinggi atau lebih rendah daripada ketebalan coating sebenarnya.
Dalam kondisi tersebut, gage dapat dikatakan presisi karena hasil pengukurannya konsisten, tetapi tidak akurat karena hasilnya menyimpang dari nilai sebenarnya.
Bias dapat disebabkan oleh beberapa faktor, antara lain:
- Kondisi atau karakteristik gage itu sendiri.
- Keausan komponen atau probe.
- Kerusakan pada instrumen.
- Karakteristik substrat tertentu.
- Jenis atau karakteristik coating yang sedang diukur.
Meskipun bias tidak diinginkan, kondisi ini umumnya dapat diperbaiki melalui calibration adjustment (penyesuaian kalibrasi), misalnya dengan melakukan zero adjustment (zeroing) pada instrumen.
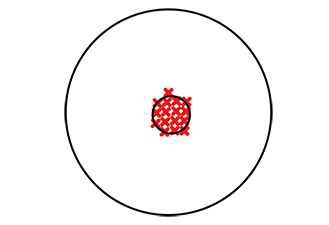
Gambar 3 menunjukkan kondisi ketika sebuah coating thickness gage memiliki presisi dan akurasi secara bersamaan. Kondisi ini menggambarkan gage yang tingkat akurasinya setara dengan spesifikasi atau toleransi benda yang diukur.
Titik tengah target memiliki diameter yang sama dengan kelompok hasil pengukuran. Kondisi tersebut disebut sebagai Uncertainty Ratio (UR) 1:1, yaitu ketidakpastian pengukuran alat memiliki besaran yang sama dengan toleransi spesifikasi benda yang diukur.
Meskipun demikian, kondisi UR 1:1 masih belum ideal. Apabila terdapat hasil pengukuran yang berada di luar area spesifikasi, tidak dapat langsung dipastikan apakah penyimpangan tersebut disebabkan oleh:
- keterbatasan presisi instrumen, atau
- memang terdapat penyimpangan nyata pada ketebalan coating.
Oleh karena itu, untuk memperoleh tingkat keyakinan yang lebih tinggi dalam menentukan kesesuaian hasil pengukuran terhadap spesifikasi, akurasi dan presisi alat sebaiknya lebih baik daripada toleransi benda yang diukur.
Gambar 4 menunjukkan kondisi pengukuran yang lebih ideal, ketika hasil pembacaan memiliki presisi yang lebih tinggi sehingga sebaran data membentuk lingkaran yang lebih kecil dan tetap berada di sekitar pusat lingkaran spesifikasi.
Dalam kondisi ini, variasi hasil pengukuran relatif kecil dibandingkan dengan batas toleransi yang ditetapkan. Oleh karena itu, apabila terdapat satu hasil pengukuran yang berada di luar area spesifikasi, hasil tersebut dapat lebih meyakinkan dianggap sebagai nilai penyimpangan (outlying measurement), bukan sekadar akibat keterbatasan presisi instrumen.
Kondisi ini menunjukkan pentingnya menggunakan coating thickness gage yang memiliki akurasi dan presisi yang lebih baik daripada toleransi coating, sehingga keputusan pass/fail dapat dibuat dengan tingkat keyakinan yang lebih tinggi.
Uncertainty (Ketidakpastian Pengukuran)
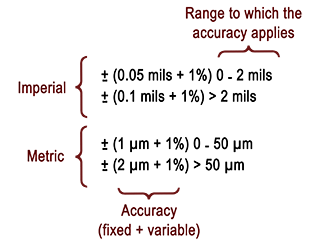
Uncertainty atau ketidakpastian pengukuran adalah tingkat keraguan atau potensi kesalahan yang terkait dengan keabsahan suatu hasil pengukuran. Dalam konteks coating thickness gage, ketidakpastian menunjukkan berbagai sumber kesalahan yang secara wajar dapat terjadi ketika mengukur ketebalan coating.
Beberapa faktor yang dapat berkontribusi terhadap ketidakpastian antara lain:
- Ketidakpastian gage – berkaitan dengan kemampuan alat menghasilkan pembacaan yang konsisten dan akurat pada ketebalan tertentu.
- Ketidakpastian operator – berkaitan dengan kemampuan atau teknik operator yang dapat memengaruhi hasil pembacaan.
- Ketidakpastian temperatur dan kelembapan – perubahan kondisi lingkungan dapat memengaruhi kinerja instrumen maupun hasil pengukuran.
- Ketidakpastian spesifik aplikasi – faktor lain yang berasal dari karakteristik substrat, coating, bentuk benda kerja, kekasaran permukaan, atau kondisi pengukuran.
Karena terdapat beberapa sumber ketidakpastian, masing-masing faktor perlu dipertimbangkan ketika mengevaluasi hasil pengukuran. Salah satu metode yang umum digunakan untuk menggabungkan berbagai komponen ketidakpastian adalah metode jumlah kuadrat (sum of squares method).
Dengan memahami ketidakpastian, pengguna dapat menilai hasil pengukuran secara lebih objektif dan menghindari kesimpulan pass/fail yang hanya didasarkan pada satu angka tanpa mempertimbangkan kemampuan dan keterbatasan instrumen.
Rekomendasi alat ukur ketebalan lapisan cat: PosiTector 6000
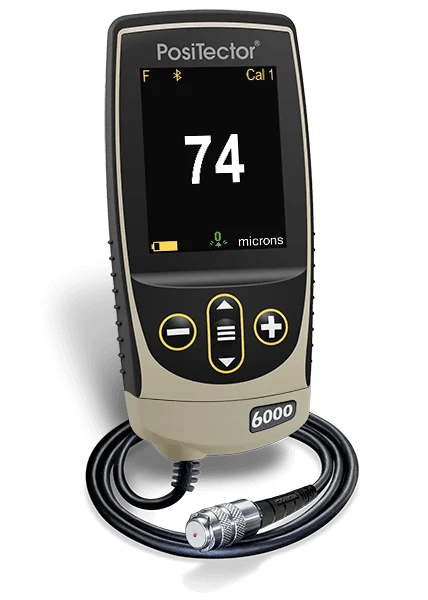
Alat pengukur ketebalan lapisan cat elektronik (Coating Thickness Gage) PosiTector 6000. Perangkat genggam canggih yang menggunakan prinsip magnetik dan arus eddy untuk mengukur ketebalan cat pada substrat logam ferrous dan non-ferrous secara akurat dan cepat.
Kesimpulan
Pemilihan coating thickness gage tidak cukup hanya berdasarkan resolusi atau kemampuan menampilkan angka yang detail. Faktor yang lebih penting adalah akurasi, presisi, ketidakpastian, repeatability, dan reproducibility instrumen terhadap toleransi pengukuran yang ditetapkan.
Penerapan uncertainty ratio, seperti rasio 4:1, dapat menyederhanakan evaluasi ketidakpastian. Contohnya, untuk coating dengan ketebalan target 10 mil dan toleransi ±1 mil, instrumen dengan akurasi ±0,2 mil menghasilkan uncertainty ratio 5:1, sehingga secara umum memberikan kemampuan pengukuran yang memadai.
Resolusi juga tidak sama dengan akurasi. Menampilkan lebih banyak angka desimal tidak otomatis membuat instrumen lebih akurat. Demikian pula, hasil yang sangat konsisten belum tentu benar apabila instrumen memiliki bias. Karena itu, evaluasi Gage R&R perlu mempertimbangkan variasi permukaan coating dan substrat, resolusi alat, serta akurasi pengukuran sebenarnya.
Pada akhirnya, instrumen yang ideal adalah yang memiliki akurasi tinggi, presisi baik, ketidakpastian rendah, serta repeatability dan reproducibility yang sesuai dengan kebutuhan aplikasi. Dengan mempertimbangkan seluruh faktor tersebut, hasil pengukuran ketebalan coating dapat digunakan secara lebih andal untuk pengendalian kualitas dan keputusan kesesuaian terhadap spesifikasi.