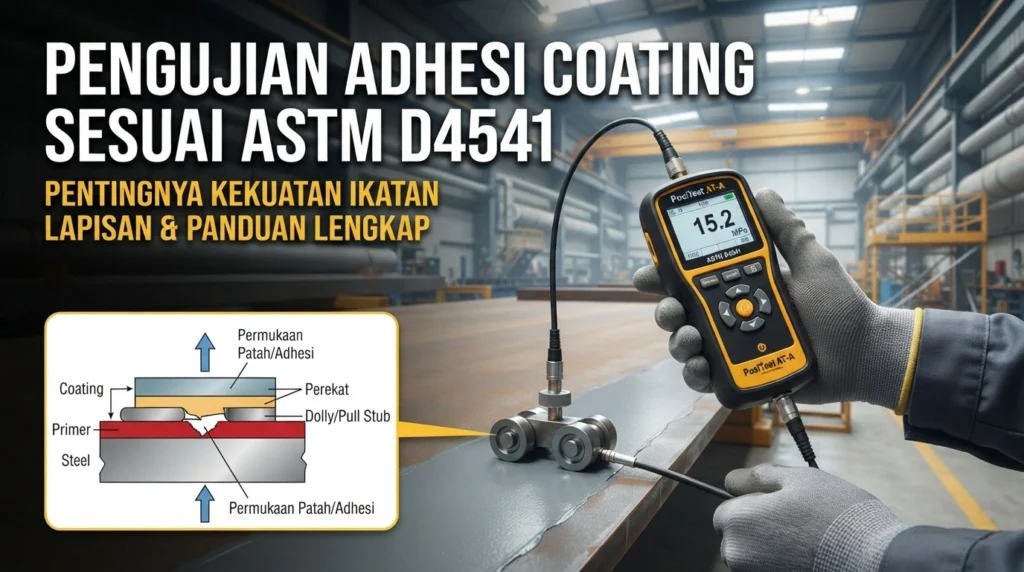
Pada sebuah proyek coating, pengujian adhesi diwajibkan dilakukan sesuai ASTM D4541. Persyaratan proyek menetapkan minimal 1 pengujian untuk setiap 1.000 ft² area coating dan 1 pengujian untuk setiap 100 ft² area perbaikan coating. Spesifikasi coating menetapkan nilai adhesi minimum 1.000 psi.
Namun, spesifikasi tersebut dibuat berdasarkan produk polyurethane 100% volume solids tertentu yang pada product data sheet mencantumkan nilai adhesi 2.000 psi. Sebelum pekerjaan dimulai, disepakati bahwa hasil pengujian harus mencapai minimal 1.900 psi, atau 95% dari nilai yang diiklankan:
95% × 2.000 psi = 1.900 psi
Banyak hasil pengujian mencapai 2.000 psi atau lebih tanpa terjadi kegagalan adhesi. Namun, sejumlah pengujian ternyata berada di bawah persyaratan 1.900 psi. Meskipun area yang gagal sangat kecil, kontraktor akhirnya harus melakukan reblasting dan pengecatan ulang pada area yang jauh lebih luas. Inilah mengapa pemahaman terhadap interpretasi hasil pengujian adhesi sangat penting.
Pengujian Adhesi Tidak Sesederhana Angka
Coating harus memiliki adhesi yang baik terhadap substrat, dan pengujian adhesi sekilas terlihat sederhana. Pemeriksaan dengan cara menusuk atau mencoba mengangkat coating menggunakan putty knife atau pocket knife bersifat subjektif.
Sebaliknya, pull-off tensile adhesion test memberikan hasil kuantitatif berupa gaya yang diperlukan untuk menyebabkan kegagalan atau fracture pada sistem coating. Selain nilai numerik, penguji juga harus memperhatikan:
- Adhesive failure, yaitu kegagalan pada antarmuka coating dan substrat atau antarlapisan.
- Cohesive failure, yaitu kegagalan yang terjadi di dalam lapisan coating atau adhesive.
- Persentase atau luas area masing-masing jenis kegagalan.
Meskipun hasil pengujian berupa satu angka, nilai tersebut sebenarnya hanya merupakan indikasi performa relatif. Pengujian adhesi coating tidak boleh diperlakukan sekadar sebagai penggunaan alat untuk mendapatkan angka yang kemudian langsung digunakan sebagai kriteria pass/fail.
Banyak Faktor Memengaruhi Hasil Pengujian
ASTM D4541 memberikan informasi penting mengenai berbagai faktor yang dapat memengaruhi hasil, tetapi pada proyek tersebut informasi ini diabaikan.
Hasil pengujian dipengaruhi oleh kombinasi parameter material dan instrumen, antara lain:
- Jenis pull-off adhesion tester yang digunakan.
- Jenis adhesive untuk memasang dolly.
- Suhu dan kelembapan lingkungan.
- Kondisi permukaan coating.
- Kekakuan atau ketebalan substrat.
- Prosedur pengujian.
- Kondisi curing adhesive.
Sebagai contoh, dengan kondisi lainnya sama, nilai pengujian umumnya dapat lebih tinggi pada baja dengan ketebalan 1/4 inci dibandingkan baja dengan ketebalan 1/8 inci. Artinya, hasil pull-off tidak hanya mencerminkan kekuatan adhesi coating, tetapi juga dipengaruhi oleh kondisi sistem pengujian secara keseluruhan.
Pentingnya Reproduksibilitas
Salah satu masalah utama dalam pengujian adhesi adalah reproduksibilitas yang terbatas. ASTM D4541 menyatakan pada Section 6.1.1 bahwa umumnya diperlukan setidaknya tiga pengulangan (replications) untuk mengategorikan suatu area secara statistik.
Hal ini berbeda dengan pendekatan proyek yang hanya menetapkan satu pengujian untuk setiap 1.000 ft². Tujuan pengujian seharusnya adalah mengategorikan kondisi suatu area secara statistik, bukan mencari satu titik dengan nilai adhesi paling rendah.
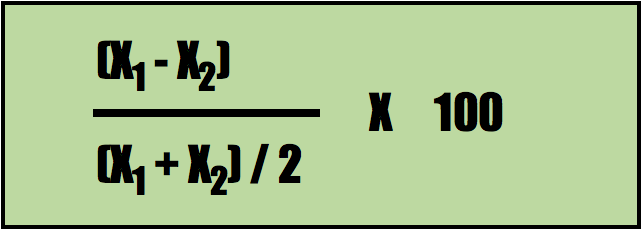
Prinsip ini serupa dengan pendekatan pada SSPC-PA 2, yaitu memperoleh gambaran yang representatif mengenai kualitas area coating, bukan sekadar mencari nilai minimum.
Variasi Hasil Menurut ASTM D4541
ASTM D4541-02 menyediakan bagian khusus mengenai precision dan memberikan data mengenai variasi hasil pengujian, baik:
- Intra-laboratory – pengujian dilakukan dalam laboratorium yang sama.
- Inter-laboratory – perbandingan hasil antara laboratorium yang berbeda.
Variasi tersebut dapat dinyatakan dalam beberapa bentuk, termasuk:
- Coefficient of Variation (CV) – standar deviasi dibagi nilai rata-rata.
- Degrees of Freedom – berkaitan dengan distribusi t dalam analisis statistik.
- Maximum Acceptable Percentage Difference – perbedaan maksimum yang masih dapat diterima antara dua hasil pengujian
Rekomendasi alat pengujian adhesi lapisan: PosiTest AT
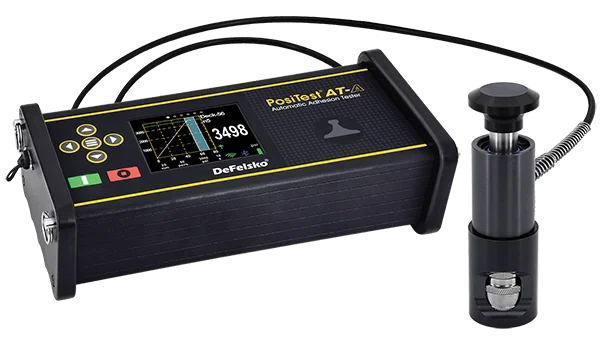
PosiTest AT adalah alat uji daya rekat cat (pull-off adhesion testers) profesional yang dirancang untuk mengukur kekuatan rekat lapisan pelindung pada berbagai substrat kaku seperti logam, kayu, beton, dan lainnya. Menggunakan metode cabut (pull-off) dengan dolly aluminium yang dapat menyesuaikan diri secara mandiri, alat ini memastikan hasil pengujian yang akurat dan andal sesuai standar internasional.
Kesimpulan
Pengujian adhesi lapisan berdasarkan ASTM D4541 tidak boleh diperlakukan hanya sebagai pengujian sederhana untuk menentukan angka lulus atau gagal. Nilai pull-off dipengaruhi oleh berbagai faktor, seperti jenis alat dan perekat, kondisi lingkungan, ketebalan dan kekakuan substrat, serta karakteristik lapisan. Karena itu, hasil pengujian memiliki tingkat variasi yang cukup besar, terutama pada kondisi lapangan.
Hal penting lainnya adalah membedakan akurasi dan presisi. Alat dapat dikalibrasi agar akurat, tetapi metode pengujian tetap memiliki keterbatasan dalam repeatability dan reproducibility. Bahkan perbedaan hasil yang cukup besar dapat masih berada dalam batas variasi yang diizinkan ASTM D4541.
Oleh karena itu, spesifikasi proyek sebaiknya tidak menetapkan angka adhesi minimum secara sembarangan hanya berdasarkan nilai yang tercantum pada data sheet coating. ASTM D4541 menekankan pentingnya pengulangan pengujian dan evaluasi area secara statistik. Selain nilai numerik, jenis kegagalan (adhesive atau cohesive) dan luas area kegagalan juga perlu diperhatikan.
Intinya, jangan mengejar “angka ajaib” dalam pengujian adhesi. Nilai psi merupakan indikator performa relatif, bukan ukuran mutlak bahwa satu coating dua kali lebih baik daripada coating lainnya. Interpretasi hasil harus mempertimbangkan karakteristik coating, alat uji, kondisi pengujian, standar yang berlaku, serta pola kegagalannya.