Dalam proses pengecoran (casting) untuk produksi perhiasan, salah satu masalah utama yang sering dihadapi oleh para produsen adalah timbulnya berbagai bentuk cacat (casting defects). Cacat ini terjadi pada tahap produksi yang berbeda dan menjadi sumber kerugian pendapatan yang signifikan. Pelaku berpengalaman di industri pembuatan perhiasan selalu mencari cara baru dan inovatif untuk mencegah serta menangani masalah cacat pengecoran ini.
Artikel ini bertujuan untuk berkontribusi dalam upaya tersebut dengan mengidentifikasi beberapa mekanisme cacat umum dalam pengecoran perhiasan serta menyarankan cara-cara untuk mencegah dan memitigasinya.
1. Masuknya Udara ke Dalam Lilin (Air Entrainment in Wax)
Masuknya udara ke dalam lilin adalah salah satu mekanisme cacat yang umum terjadi dalam pengecoran perhiasan. Cacat ini bahkan lebih berbahaya karena dapat terjadi dengan mudah tanpa disadari oleh operator.
- Sumber Masuknya Udara:
- Terjadi selama proses injeksi lilin (wax injection), di mana udara ikut masuk bersama lilin ke dalam cetakan.
- Berasal dari udara luar yang menemukan jalannya masuk ke dalam cetakan dari berbagai sumber eksternal.
- Penyebab Utama: Penyebab utama dari cacat ini adalah sistem ventilasi cetakan yang tidak memadai (insufficient mold venting system). Ketika udara tidak dapat keluar dengan baik, udara tersebut mulai mencari jalur lain dan akhirnya terperangkap (entrained) di dalam lilin.
- Faktor Pendukung: Faktor lain yang sangat berkontribusi terhadap terjadinya cacat ini adalah tidak efektifnya kinerja beberapa bagian dari sistem mesin, seperti gasket (gaskets), klem selang (hose clamps), dan gelembung logam (metal bubbles).
- Penampakan Visual (Visual Appearance): Mengidentifikasi efek masuknya udara ke dalam lilin melalui inspeksi visual biasa mungkin tampak sulit atau bahkan hampir tidak mungkin dalam beberapa kasus. Namun, hal ini bisa menjadi tugas yang cukup mudah jika Anda tahu persis apa yang harus dicari. Gejala yang sangat jelas adalah adanya rongga cekung (recessed cavity) di sepanjang permukaan perhiasan. Bergantung pada tingkat keparahan udara yang terjebak, rongga ini dapat bervariasi mulai dari yang sangat kecil atau mikroskopis hingga yang mudah diamati.
- Pengaruh terhadap Sifat Material (Influence on Properties): Udara yang terperangkap pada lilin akan menyebabkan terbentuknya gelembung-gelembung di dalam struktur perhiasan. Lubang-lubang kecil ini menyebabkan putusnya kontinuitas struktur perhiasan, sehingga menimbulkan kelemahan struktural. Akibat dari kelemahan ini adalah material perhiasan yang dibuat dari lilin tersebut menjadi mudah patah atau rusak saat dikenai tekanan (stress).
- Solusi yang Disarankan (Recommended Solutions):
- Optimalisasi Ventilasi: Cara paling penting untuk memastikan udara tidak terperangkap dalam lilin adalah dengan fokus pada kualitas sistem ventilasi cetakan (mold venting system) guna membantu mengoptimalkan sirkulasi dan keluarnya udara dari sistem secara bebas.
- Perbaikan Rongga: Untuk memperbaiki rongga yang disebabkan oleh gelembung udara, gelembung tersebut dapat dideteksi dengan cara mendekatkannya ke arah lampu (holding them up to a lamp), lalu diisi menggunakan alat berujung lancip yang telah dipanaskan hingga suhu tinggi.
- Perawatan Pencegahan: Sebagai langkah preventif, komponen-komponen seperti gasket dan bagian terkait lainnya harus dirawat dengan baik serta diperiksa secara berkala untuk mendeteksi adanya kerusakan dan kotoran.
2. Permukaan Berkerut (Wrinkled Surface)
Permukaan berkerut (wrinkled surface) adalah salah satu mekanisme cacat pengecoran perhiasan yang umum terjadi. Cacat ini sering muncul selama tahap akhir dari prosedur investment casting yang dikenal sebagai “proses burn-out“ (pembakaran lilin). Cacat ini biasanya disebabkan oleh pemanasan yang dilakukan terlalu cepat selama proses burn-out berlangsung.
Pemanasan yang terlalu cepat ini dapat dikaitkan dengan posisi wadah cetak (flasks). Karena dinding tungku merupakan bagian terpanas di bagian interiornya, flasks yang ditempatkan terlalu dekat dengan dinding cenderung memanas lebih cepat daripada bagian lainnya. Pemanasan yang tidak merata (uneven heating) inilah yang memicu timbulnya kerutan pada permukaan.
- Penampakan Visual (Visual Appearance): Sesuai dengan namanya, mekanisme cacat permukaan berkerut pada pengecoran perhiasan ditandai oleh adanya gelombang (undulations) dan kekasaran pada permukaan item perhiasan yang dicor.
- Sifat visual yang signifikan dari cacat ini adalah bahwa kerutan tersebut sering kali hanya terbatas pada satu sisi benda saja.
- Seperti yang telah disebutkan sebelumnya, pemanasan yang cepat dan tidak merata merupakan faktor utama yang berkontribusi terhadap efek ini. Oleh karena itu, sisi item perhiasan yang terpapar langsung oleh efek pemanasan cepat inilah yang paling jelas menunjukkan penampakan fisik dari cacat tersebut.
- Pengaruh terhadap Sifat Material (Influence on Properties): Cacat ini hanya memengaruhi sifat permukaan seperti kehalusan dan keseragaman. Belum ada efek yang diketahui pada kekuatan mekanis (mechanical strength) atau mikrostruktur (microstructure) dari item cor yang mengalami cacat permukaan berkerut.
- Solusi yang Disarankan (Recommended Solutions):
- Optimalisasi Penempatan Posisi: Karena pemanasan yang tidak merata telah diidentifikasi sebagai sumber cacat permukaan berkerut, masalah ini dapat dihindari dengan menempatkan wadah cetak (flasks) sedekat mungkin ke bagian tengah tungku (as centrally as possible). Ketika setiap bagian dari item cor terpapar panas secara merata atau serupa, kecenderungan timbulnya kerutan akan berkurang drastis.
- Penggerindaan dan Pemolesan (Grinding and Polishing): Jika cacat ini telanjur terjadi, proses penggerindaan dan pemolesan permukaan akan sangat membantu dalam meratakan kerutan serta mengembalikan kehalusan permukaan logam.
3. Cacat Penyusunan Pohon Lilin (Tree Building Defects)
Selama proses pengecoran perhiasan, tahap penyusunan pohon lilin (tree building) adalah aspek yang sangat krusial dan menentukan berhasil atau tidaknya keseluruhan proses. Karena tingkat kepentingannya, tahap ini sering kali menjadi sumber dari berbagai mekanisme cacat umum dalam pengecoran perhiasan.
Terdapat banyak praktik umum selama penyusunan pohon lilin yang secara tidak sengaja memicu terjadinya mekanisme cacat. Sebagai contoh, pemasangan lilin pada pohon secara tidak tepat dapat menimbulkan cacat struktural mendasar yang pada akhirnya akan merusak kualitas produk akhir perhiasan.
- Penampakan Visual (Visual Appearance):
- Untuk item pengecoran perhiasan yang penyusunan pohon lilinnya dilakukan dengan benar dan efisien, titik sambungan antara pohon dan lilin seharusnya tampak halus, mulus tanpa batas (seamless), dan hampir tidak terlihat.
- Namun, apabila terjadi cacat penyusunan pohon, akan muncul ruang-ruang berselang-seling serta bagian yang menonjol, menghasilkan permukaan akhir yang kasar dan memperjelas titik penyambungan.
- Selain tampak sebagai tonjolan pada item, bagian yang menonjol tersebut dapat patah pada suhu tinggi, membentuk sirip-sirip kecil (tiny fins) yang menempel pada bagian lain dari cetakan.
- Lebih lanjut, ketika sirip-sirip tersebut patah, mereka cenderung mengikis sebagian kecil dari material dasar, sehingga membentuk rongga-rongga kecil (small cavities) di dalam badan item cor tersebut.
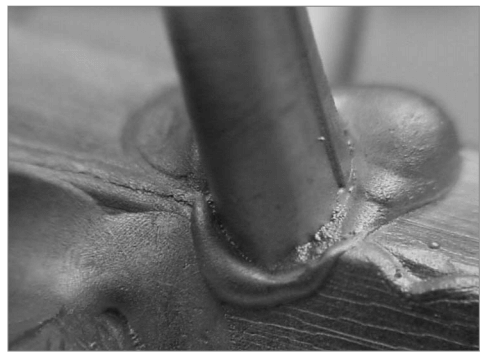
- Pengaruh terhadap Sifat Material (Influence on Properties): Terjadi penurunan pada kekuatan mekanis (mechanical strength) pada item perhiasan akhir yang diproduksi dari lilin yang menunjukkan tanda-tanda cacat penyusunan pohon. Berbagai rongga dan lilin yang tidak terpasang dengan benar pada pohon cenderung menyebabkan perhiasan menjadi mudah patah atau mengalami kegagalan mekanis saat terkena tekanan (stress).
- Solusi yang Disarankan (Recommended Solutions):
- Ketelitian Ekstra: Perhatian ekstra harus diberikan selama proses penyusunan pohon (tree building), baik pada tahap pemodelan maupun saat penggabungan (coupling). Hal ini akan mengeliminasi kesalahan dan memastikan lilin serta pohon terpasang dengan pas tanpa adanya rongga atau tonjolan.
- Peleburan Ulang: Dalam kasus di mana efek cacatnya sudah sangat jelas dan parah, disarankan untuk melelehkan ulang dan memasang kembali lilin pada pohon tersebut.
4. Cacat Dewax (Dewax Defects)
Cacat khusus ini sering kali diakibatkan oleh upaya untuk mempercepat proses penanaman cetakan (investment process). Dalam upaya menghemat waktu dan biaya, banyak perusahaan pengecoran perhiasan membuat kesalahan dengan terburu-buru melalui tahap tersebut.
Sayangnya, ini adalah salah satu tahapan dalam proses pengecoran perhiasan yang tidak boleh dipersingkat secara sembarangan, karena dapat memicu cacat dewax yang ditandai dengan adanya jejak cairan pada permukaan item cor. Kondisi ini terjadi akibat campuran bahan investment yang dikerjakan terlalu terburu-buru memiliki kadar air yang tinggi, sehingga memungkinkannya merembes dan menetes keluar di sepanjang permukaan.
- Penampakan Visual (Visual Appearance):
- Tanda air (water marks) yang terbentuk oleh aliran alur cairan dari proses investment yang buruk meninggalkan jejak di permukaan yang merusak tampilan estetika item perhiasan.
- Jejak air ini merupakan karakteristik yang sangat khas, sehingga membuat cacat dewax cukup mudah untuk diidentifikasi dan ditangani dengan cepat.
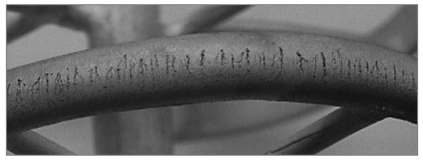
- Pengaruh terhadap Sifat Material (Influence on Properties): Pada awalnya, efek dari cacat dewax mungkin tampak tidak lebih dari sekadar masalah pada permukaan item cor perhiasan, namun ada implikasi yang lebih jauh. Mengingat kemunculan tanda air (watermarks) mengindikasikan proses investment yang dilakukan secara tidak tepat, cacat dewax dapat menandakan bahwa kekuatan item tersebut tidak sekuat yang seharusnya.
- Solusi yang Disarankan (Recommended Solutions): Cara untuk menghindari cacat pengecoran perhiasan ini sudah cukup jelas, karena cacat tersebut diketahui timbul akibat mempersingkat waktu investment secara tidak perlu. Produsen perlu menunjukkan kesabaran dan menyadari fakta bahwa setiap penghematan biaya dari pengurangan waktu proses investment pada akhirnya tetap akan terbuang sia-sia akibat masalah kualitas yang ditimbulkan oleh cacat dewax.
5. Sambungan Dingin (Cold Shuts)
Ini adalah mekanisme cacat umum lainnya dalam pengecoran perhiasan yang berkaitan dengan proses investment casting, tetapi juga dapat diakibatkan oleh beberapa proses pengecoran lainnya.
Cold shuts diketahui dapat terjadi pada hampir semua jenis paduan (alloy) atau jenis logam apa pun yang akan dicor. Cacat ini dipicu oleh suhu pengecoran yang rendah (berkebalikan dengan pemanasan cepat pada cacat permukaan berkerut). Suhu wadah cetak (flask temperature) yang rendah juga diketahui dapat memicu terjadinya cold shuts.
Terbentuknya cold shuts disebabkan oleh turbulensi saat logam cair mengalir ke dalam cetakan. Jika aliran yang bergolak (turbulent flow) ini tidak mereda sebelum proses pemadatan (solidification) terjadi, bagian-bagian di mana logam cair tidak dapat tercampur dengan baik akan membentuk celah yang pada akhirnya menjadi cold shuts.
- Penampakan Visual (Visual Appearance):
- Secara fisik, cold shuts ditandai oleh adanya ketidakkontinuitas pada permukaan item cor yang sering kali tampak sangat mirip dengan retakan (cracks).
- Namun, cacat ini memiliki ciri khas yang membedakannya dari retakan, yaitu bagian tepinya yang cukup halus.
- Alur mirip retakan yang dikenal sebagai cold shuts pada permukaan item cor ini dapat dikenali lebih lanjut dari kemunculan kerutan di area sekitarnya.
- Dalam beberapa kasus, alur tersebut mungkin tampak seperti dua aliran cairan yang saling mendekati tetapi tidak dapat bercampur, menandakan titik pemadatan di mana logam cair masih berada dalam gerakan turbulen.
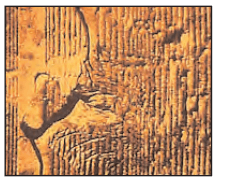
- Pengaruh terhadap Sifat Material (Influence on Properties): Cold shuts melemahkan material secara mekanis. Hal ini karena ketika diberi tekanan (stress), cacat ini dapat melebar atau merosot menjadi retakan yang pada akhirnya, di bawah tekanan lebih lanjut, menyebabkan material tersebut mengalami kegagalan atau patah (yield or failure). Kualitas permukaan juga sangat menurun karena cold shuts merusak bentuknya sedemikian rupa sehingga tidak dapat diperbaiki lagi hanya dengan pemolesan (polishing) atau penggerindaan (grinding).
- Solusi yang Disarankan (Recommended Solutions): Meningkatkan suhu pengecoran atau suhu wadah cetak (flask temperatures) pastinya akan membantu mencegah timbulnya cold shuts. Namun, harus diperhatikan agar suhu hanya dinaikkan dalam batas wajar yang tidak melampaui batas yang diperlukan untuk pembentukan mekanisme cacat umum lainnya dalam pengecoran perhiasan.
6. Retakan (Cracks)
Cacat ini sering kali disebabkan oleh masalah permukaan, penerapan tekanan (stress) yang berlebihan, dan faktor-faktor lainnya. Retakan adalah kejadian umum yang dapat ditelusuri kembali ke adanya permukaan yang buruk pada tabung yang diproduksi dari pengecoran ingot kontinu (continuous ingot casting).
Sering kali, permukaan yang buruk tersebut tidak disadari dan lapisan logam tambahan ditumpuk di atasnya selama tahap pengecoran lainnya, sehingga memberikan ilusi permukaan yang tampak halus. Tekanan tambahan selama proses penggulungan (rolling) dan operasi penyelesaian (finishing) lainnya akan mengancam permukaan buruk yang berada di bawahnya, sehingga memicu timbulnya retakan yang merambat naik dari dalam hingga ke permukaan luar.
- Penampakan Visual (Visual Appearance):
- Sesuai dengan arti kata ‘retak’ (crack), bahan cor apa pun yang menunjukkan cacat ini pasti akan terlihat terbelah atau terbuka di berbagai bagian.
- Retakan tersebut dapat berupa satu retakan panjang yang kontinu dengan retakan-retakan kecil yang memanjang darinya, atau kombinasi retakan kecil yang tersebar di seluruh permukaan bahan cor.
- Terlepas dari bagaimana bentuk penampakannya, retakan tentu sangat tidak diinginkan dan pasti akan menurunkan nilai estetika maupun nilai jual dari item perhiasan apa pun yang mengalaminya.
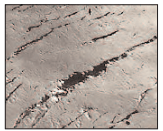
- Pengaruh terhadap Sifat Material (Influence on Properties): Kekuatan mekanis suatu material jelas terancam oleh retakan karena retakan cenderung melebar di bawah tekanan (stress) dan pada akhirnya memicu patahan (fracture). Selain itu, pada tingkat mikrostruktur, retakan menimbulkan efek berupa segregasi pada batas struktur butiran (boundaries of the grain structure), meskipun hal tersebut tidak terlalu dalam.
- Solusi yang Disarankan (Recommended Solutions):
- Pengawasan Ketat pada Pengecoran Kontinu: Pengawasan dan perhatian yang cermat harus diberikan pada tahap pengecoran kontinu (continuous casting stage) untuk memastikan permukaan yang halus dan kontinu terjaga secara konsisten.
- Pengendalian Tekanan: Pada setiap tahap pengecoran, harus berhati-hati agar tidak menerapkan tekanan berlebihan yang dapat memicu pembentukan retakan pada permukaan.
7. Pori-Pori dan Inklusi (Pores and Inclusions)
Cacat ini terjadi ketika logam cair dituangkan ke dalam cetakan. Sering kali, pekerjaan penanaman cetakan (investment) yang dikerjakan secara asal-asalan memberikan kontribusi signifikan terhadap terciptanya pori-pori dan inklusi pada permukaan item cor.
Beberapa cacat lainnya juga turut berperan dalam hal ini, seperti cacat penyusunan pohon lilin (tree building defects). Kombinasi investment yang lemah dan cacat lainnya meninggalkan bagian logam yang rapuh dan mudah patah akibat panas tinggi. Ketika potongan-potongan kecil ini ikut masuk bersama logam ke dalam cetakan, bagian-bagian inilah yang berujung pada inklusi di permukaan produk akhir dari proses pengecoran.
- Penampakan Visual (Visual Appearance):
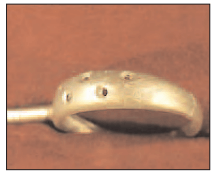
- Pori-Pori (Pores): Ketika inklusi mengambil sebagian ruang di permukaan item cor dan kemudian terlepas atau dihilangkan, ruang kosong yang ditinggalkannya inilah yang disebut sebagai pori-pori. Pori-pori ini terlihat jelas di permukaan dan sering kali mengambil bentuk dari inklusi yang sebelumnya menempati ruang tersebut.
- Inklusi (Inclusions): Dalam beberapa kasus, inklusi mungkin tetap berada di permukaan dan tampak sebagai kotoran atau impuritas, yaitu material yang memiliki warna berbeda dari bahan cor utama (bulk casting material).
- Pengaruh terhadap Sifat Material (Influence on Properties): Meskipun efek dari pori-pori dan inklusi terbatas pada permukaan, pengaruhnya tetap cukup signifikan. Cacat ini merusak permukaan item dan tentunya menimbulkan biaya tambahan dalam upaya memperbaikinya.
- Solusi yang Disarankan (Recommended Solutions): Dalam beberapa kasus, proses pemolesan (polishing) justru terbukti dapat memperlebar pori-pori dan memperburuk keadaan. Oleh karena itu, disarankan untuk melelehkan ulang logam cor dan memulai proses dari awal jika hal tersebut dinilai efektif dari segi biaya dan energi.
8. Sirip Logam (Fins)
Seperti halnya banyak mekanisme cacat umum lainnya dalam pengecoran perhiasan, fins (sirip logam) merupakan hasil dari masalah yang ditemui selama prosedur investment casting. Cacat ini juga dapat terjadi akibat penggunaan bahan investment yang substandard atau berkualitas rendah.
Tekanan adalah faktor lain yang terbukti signifikan dalam kemunculan fins; hal ini dibuktikan oleh fakta bahwa paduan karat tinggi (high carat alloys) lebih rentan mengalami fins pada permukaannya karena massa jenisnya yang lebih tinggi sehingga meningkatkan tekanan pada bahan investment. Hal ini menyiratkan bahwa tekanan berbanding lurus dengan pembentukan fins pada permukaan bahan cor.
- Penampakan Visual (Visual Appearance):
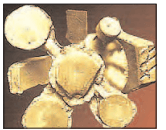
- Fins adalah tonjolan tipis (slender shoots) material logam yang dapat ditemukan mengumpul di bagian tepi bahan cor.
- Bentuknya sering kali cukup tidak beraturan dan baru terlihat setelah bahan investment dilepaskan dari pohon cor.
- Cacat ini juga cenderung lebih sering muncul di bagian bawah wadah cetak (flask) karena suhu (dan oleh karena itu tekanan) yang lebih tinggi di bagian tersebut.
- Terkadang fins tidak muncul secara terpisah, melainkan disertai dengan semacam kekasaran pada penampakan permukaannya.
9. Porositas Penyusutan (Shrinkage Porosity)
Cacat ini terjadi akibat penyusutan logam cair saat membeku (maka dinamakan demikian). Dalam keadaan normal, logam cair bercampur dan membentuk permukaan yang kontinu. Namun, ketika penyusutan akibat pemadatan terjadi, beberapa rongga atau ruang tertinggal kosong.
Biasanya, lebih banyak logam cair seharusnya mengalir ke ruang-ruang tersebut untuk mengisinya; namun, pendinginan cepat yang memicu pemadatan serta desain saluran (gated design) yang tidak efisien dapat mencegah hal tersebut terjadi. Kondisi ini berujung pada ketidakkontinuitas pada permukaan, dan pori-pori pun terbentuk di berbagai titik di seluruh permukaan bahan cor.
- Penampakan Visual (Visual Appearance):
- Dalam kebanyakan kasus, pori-pori ini mungkin tidak kasat mata oleh mata telanjang, sehingga membuat cacat khusus ini cukup sulit untuk didiagnosis dan diperbaiki.
- Meskipun demikian, dalam beberapa kasus, pori-pori dapat tampak sebagai bercak-bercak yang sedikit gelap, namun jarang sekali cukup jelas untuk diidentifikasi secara pasti.
- Kendati demikian, ketika diperiksa pada skala yang diperbesar (magnified scales), pori-pori tersebut terbukti membentuk struktur yang menyerupai bentuk dendritik (dendritic shape), saling terhubung dan menyebar di atas permukaan bahan cor.
- Pengaruh terhadap Sifat Material (Influence on Properties): Efek paling signifikan terjadi pada tingkat mikrostruktur, di mana celah-celah dapat diamati di berbagai bagian. Jarak atau rongga pada mikrostruktur ini pada akhirnya dapat memicu pelemahan mekanis, yang meningkatkan kecenderungan material untuk patah atau mengalami kegagalan saat tekanan yang memadai diterapkan pada titik tersebut.
- Solusi yang Disarankan (Recommended Solutions): Cara penting untuk menghindari cacat ini adalah dengan merancang model sedemikian rupa sehingga gerbang (gates) dan saluran untuk aliran logam cair dioptimalkan guna memungkinkan aliran logam cair yang cepat ke ruang pori sebelum terjadinya pemadatan.
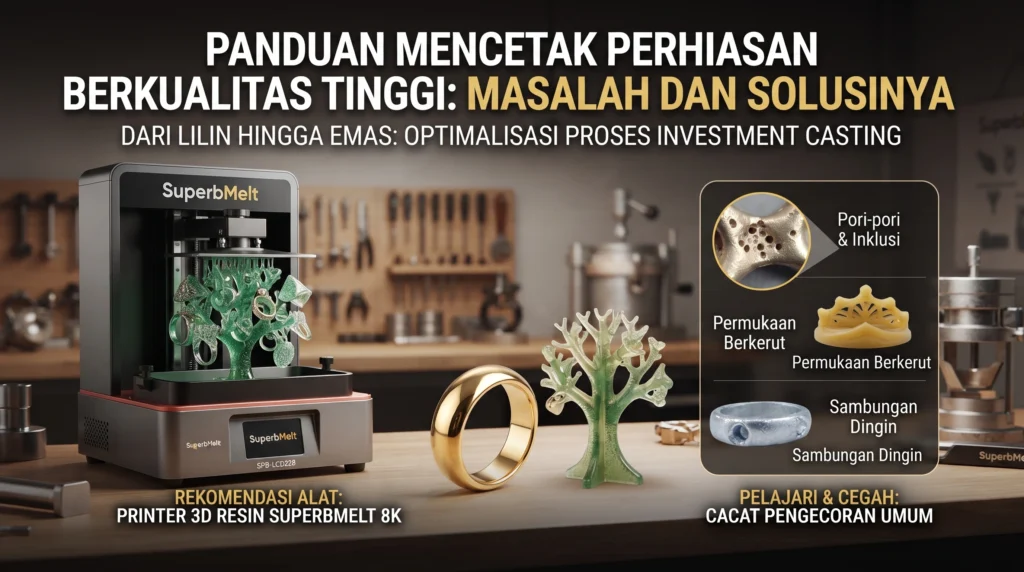
Rekomendasi alat untuk mencetak perhiasan: Printer 3D Resin 8K untuk Pengecoran Lilin Perhiasan Superbmelt SPB-LCD228
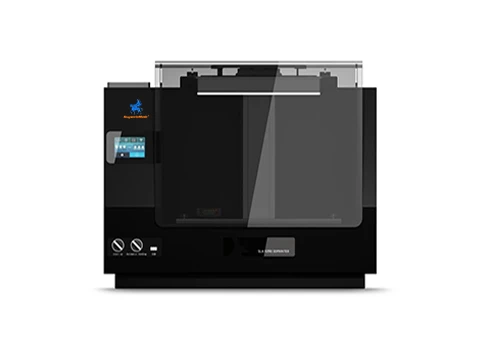
SuperbMelt 8K Resin 3D Printer menghadirkan resolusi ultra-tinggi yang dirancang khusus untuk pencetakan model lilin perhiasan dan teknik pengecoran lost-wax casting. Printer ini mampu menangkap detail terkecil dan paling rumit pada cincin, liontin, hingga desain perhiasan kompleks lainnya dengan sempurna.
10. Kesimpulan (Conclusion)
Cacat sangat merugikan bagi kelangsungan dan keuntungan operasional dari setiap pabrik atau perusahaan produksi perhiasan. Cacat menyebabkan penundaan yang tidak perlu dalam proses produksi serta meningkatkan biaya produksi.
- Poin Penting untuk Diingat:
- Poin-poin di atas diharapkan dapat membantu Anda dalam menghindari cacat serta menanganinya apabila cacat tersebut terjadi. Perlu dicatat bahwa ini bukanlah daftar lengkap dari mekanisme cacat umum dalam pengecoran perhiasan.
- SuperbMelt dapat menyediakan peralatan pengecoran perhiasan terbaru untuk membantu menyelesaikan semua masalah teknis tersebut.
- Bidang pengecoran perhiasan sangatlah dinamis dan penelitian terus dilakukan secara konstan. Oleh karena itu, sangat disarankan bagi Anda untuk terus memperbarui diri dan mengikuti informasi terkini di industri ini.
- Hal ini akan membantu Anda tetap waspada terhadap penemuan-penemuan baru, mengetahui cacat apa saja yang perlu diwaspadai dalam pengecoran perhiasan Anda, serta cara menghindari atau memitigasinya secara efektif.