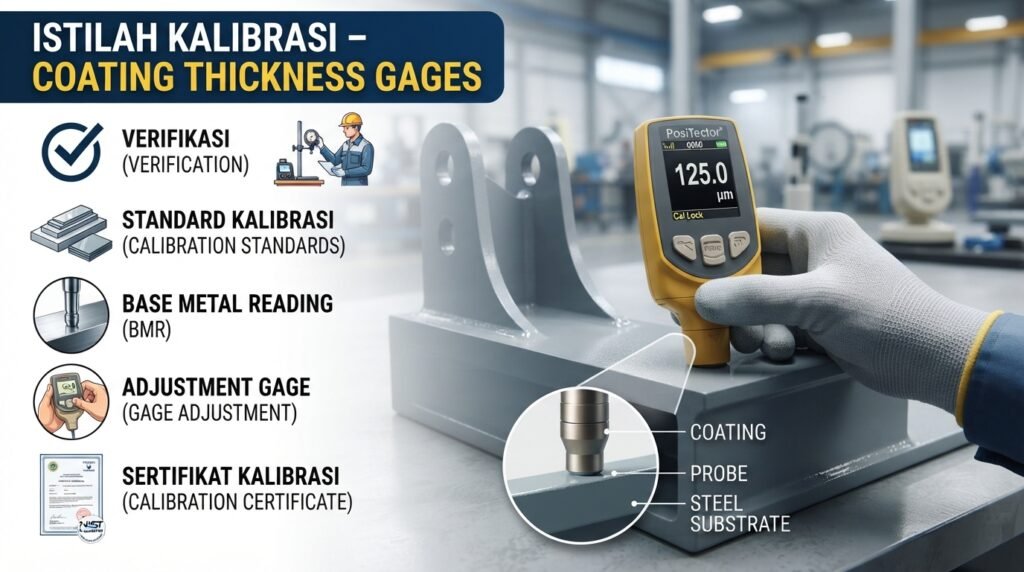
Pembahasan berikut memberikan definisi, penjelasan, keterbatasan, dan contoh praktis mengenai terminologi metrologi yang berkaitan dengan alat ukur ketebalan coating (coating thickness gages) DeFelsko. Referensi yang digunakan terutama berasal dari artikel teknis dan standar yang diterbitkan oleh organisasi internasional seperti SSPC, ISO, ANSI, dan ASTM.
Tujuannya adalah menyediakan referensi umum yang konsisten untuk dokumentasi DeFelsko, termasuk literatur, manual, artikel teknis, korespondensi, dan materi web.
Type 1 – Pull-Off Gages
Pada Type 1 pull-off gages, seperti PosiTest atau PosiPen, magnet permanen ditempelkan langsung pada permukaan yang telah dilapisi coating. Gaya yang diperlukan untuk menarik magnet dari permukaan diukur dan diterjemahkan menjadi nilai ketebalan coating yang ditampilkan melalui skala atau display alat.
Gaya magnet yang menahan magnet pada permukaan baja berubah secara nonlinear dan berbanding terbalik dengan jarak antara magnet dan baja, yaitu ketebalan coating kering. Semakin tebal coating, semakin kecil gaya yang diperlukan untuk melepaskan magnet.
Type 2 – Electronic Gages
Type 2 electronic gages, seperti PosiTector, menggunakan rangkaian elektronik untuk mengubah sinyal referensi menjadi nilai ketebalan coating.
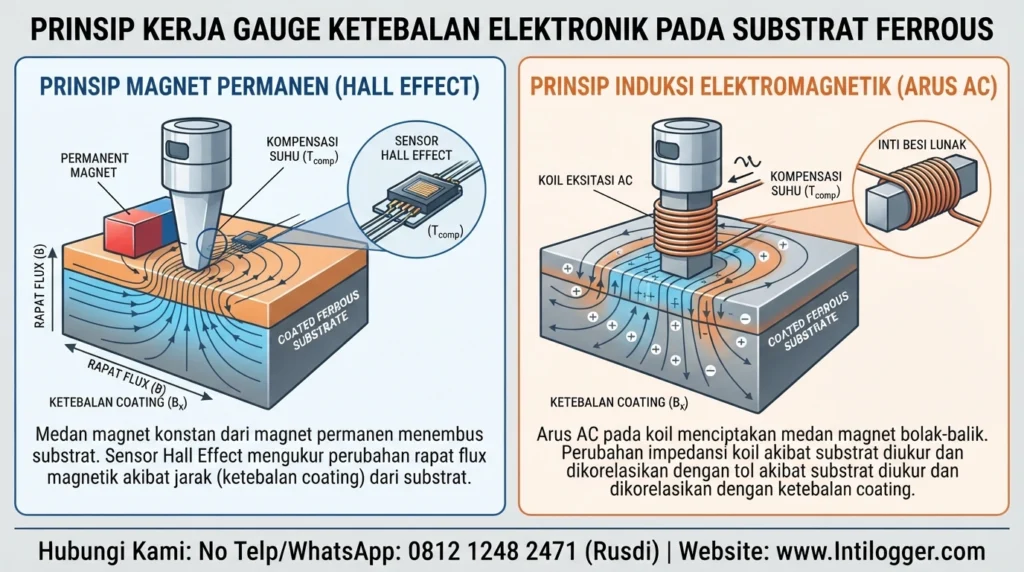
Electronic gage untuk substrat ferrous bekerja berdasarkan dua prinsip magnetik utama:
1. Prinsip Magnet Permanen
Beberapa alat menggunakan magnet permanen yang ketika didekatkan ke baja akan meningkatkan magnetic flux density pada ujung kutub magnet. Ketebalan coating ditentukan dengan mengukur perubahan flux density tersebut.
Perubahan flux density berbanding terbalik dengan jarak antara magnet dan substrat baja. Hall elements dan magnet resistance elements yang ditempatkan pada ujung kutub magnet merupakan metode yang umum digunakan untuk mengukur perubahan ini.
Karena respons elemen tersebut dipengaruhi oleh temperatur, diperlukan temperature compensation.
2. Prinsip Electromagnetic Induction
Electronic gage ferrous lainnya menggunakan prinsip electromagnetic induction. Kumparan yang berisi batang besi lunak dialiri arus AC sehingga menghasilkan medan magnet yang berubah pada probe.
Ketika probe didekatkan ke substrat baja, magnetic flux density di dalam batang meningkat. Perubahan tersebut dideteksi oleh kumparan kedua dan output-nya berkaitan dengan ketebalan coating.
Parameter kumparan juga dipengaruhi temperatur sehingga jenis gage ini membutuhkan temperature compensation.
Characterization
Characterization adalah proses mengajarkan instrumen untuk menghubungkan sinyal yang diterima dari ujung probe dengan nilai ketebalan coating yang sebenarnya.
Hasil proses characterization berupa calibration curve yang tersimpan di dalam instrumen. Bergantung pada kompleksitas kurva, sistem ini juga dapat memperhitungkan pengaruh lain seperti temperatur lingkungan.
Setiap instrumen DeFelsko dikarakterisasi secara individual menggunakan pengukuran pada calibration standards yang traceable dan mencakup seluruh rentang pengukuran instrumen. Inilah yang memungkinkan sebagian besar instrumen DeFelsko memberikan pengukuran yang bermakna sejak pertama kali digunakan.
Reference Standards
Reference standard adalah sampel dengan ketebalan yang diketahui yang digunakan pengguna untuk memverifikasi akurasi alat ukur.
Reference standard biasanya berupa:
- Coating thickness standard
- Shim
- Sampel komponen dengan ketebalan yang telah diketahui atau disepakati
Jika disetujui oleh pihak-pihak yang terlibat dalam kontrak, sebuah komponen dengan ketebalan yang diketahui atau dapat diterima juga dapat digunakan sebagai thickness standard untuk pekerjaan tertentu.
Coating Thickness Standards
Untuk sebagian besar instrumen, coating thickness standard biasanya berupa substrat logam halus yang dilapisi material nonmagnetik, seperti epoxy, dengan ketebalan yang diketahui dan memiliki traceability ke standar nasional seperti NIST.
- Untuk magnetic gages, substratnya berupa ferrous/steel.
- Untuk eddy current gages, substratnya berupa non-ferrous/aluminum.
- Untuk ultrasonic gages, standar biasanya berupa blok plastik padat, seperti polystyrene, dengan permukaan datar dan halus.
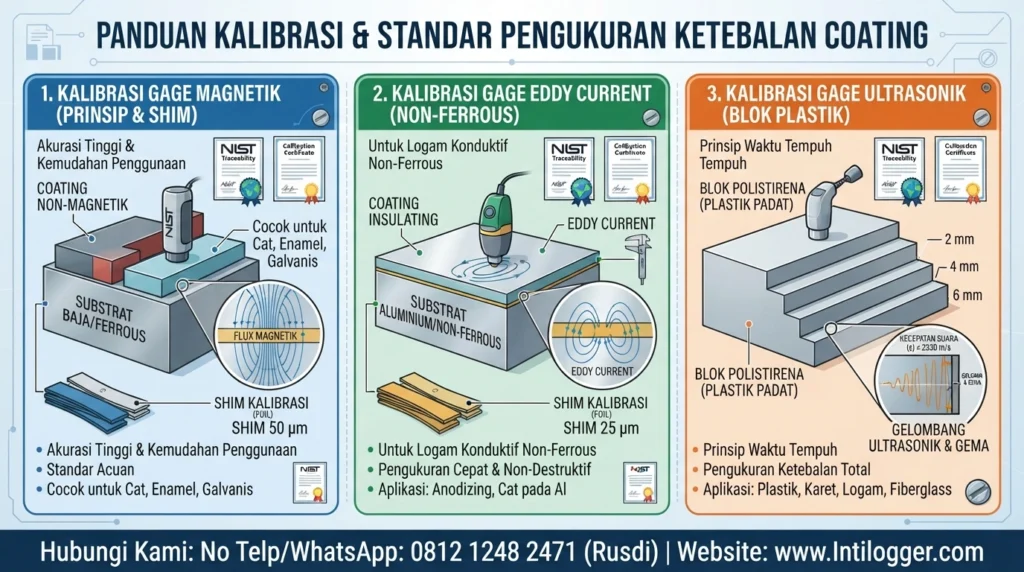
Coating thickness standards dengan toleransi tinggi digunakan untuk melakukan characterization dan calibration selama proses manufaktur instrumen.
Standar yang sama juga tersedia bagi pengguna untuk digunakan sebagai calibration standard di laboratorium atau sebagai check standard di lapangan maupun area produksi.
Untuk ultrasonic gages, standar tidak hanya memiliki ketebalan yang diketahui dan traceable terhadap standar nasional, tetapi juga memiliki sound velocity yang telah diketahui.
Calibration standards dapat digunakan untuk membantu memenuhi persyaratan sistem manajemen mutu seperti ISO/QS-9000 dan kebutuhan Quality Control internal. Set calibration standard biasanya tersedia dengan nilai nominal yang mencakup seluruh rentang pengukuran gage dan dilengkapi Calibration Certificate dengan traceability ke NIST.
Shims
Shim adalah lembaran datar berbahan nonmagnetik, biasanya plastik, dengan ketebalan yang telah diketahui.
Shim dapat mengikuti bentuk substrat yang akan diukur, tetapi tingkat akurasinya umumnya lebih rendah dibandingkan coating thickness standard.
Saat shim digunakan untuk melakukan calibration adjustment pada Type 2 electronic gages, toleransi shim harus diperhitungkan bersama toleransi gage sebelum menentukan tingkat akurasi pengukuran.
Shim tidak direkomendasikan untuk Type 1 mechanical pull-off gages. Shim biasanya cukup kaku dan dapat melengkung sehingga tidak selalu menempel sempurna pada permukaan baja yang halus.
Ketika mendekati titik pull-off, shim dapat kembali melengkung atau terangkat dari permukaan baja. Kondisi tersebut dapat menyebabkan magnet terangkat terlalu cepat dan menghasilkan pembacaan yang tidak akurat.
Calibration
Calibration adalah proses terkontrol dan terdokumentasi untuk mengukur traceable calibration standards dan memastikan hasil pengukuran berada dalam batas akurasi yang ditetapkan untuk gage.
Kalibrasi umumnya dilakukan oleh produsen alat atau laboratorium yang memenuhi kualifikasi dalam lingkungan yang terkendali menggunakan prosedur yang terdokumentasi.
Calibration standards yang digunakan harus memiliki ketidakpastian pengukuran gabungan yang lebih kecil daripada tingkat akurasi yang dinyatakan untuk gage.
Calibration Interval
Calibration Interval adalah periode yang ditetapkan antara satu proses kalibrasi dengan proses kalibrasi berikutnya.
Sesuai persyaratan ISO 17025, DeFelsko tidak menetapkan interval kalibrasi sebagai bagian dari Calibration Certificate untuk PosiPen, PosiTest, PosiTector 6000, dan 100 coating thickness gages.
Penentuan interval kalibrasi sebaiknya mempertimbangkan:
- Frekuensi penggunaan alat.
- Jenis aplikasi.
- Kondisi permukaan yang diukur.
- Cara penggunaan dan penanganan alat.
- Kondisi penyimpanan.
- Tingkat keausan probe.
Sebagai contoh, alat yang digunakan sangat sering, digunakan pada permukaan abrasif, sering terjatuh, tidak diberi pelindung probe saat disimpan, atau disimpan secara kasar di dalam toolbox mungkin memerlukan interval kalibrasi yang lebih pendek.
Dalam praktiknya, satu tahun dapat digunakan sebagai titik awal untuk menetapkan interval kalibrasi, kemudian disesuaikan berdasarkan pengalaman dan kondisi penggunaan aktual.
Calibration Certificate
Calibration Certificate adalah dokumen yang mencatat hasil pengukuran aktual serta informasi relevan lainnya yang berkaitan dengan proses kalibrasi instrumen.
Calibration Certificate yang menunjukkan traceability terhadap standar nasional dapat digunakan sebagai bukti bahwa proses kalibrasi dilakukan berdasarkan standar pengukuran yang dapat ditelusuri.
Traceability
Traceability adalah kemampuan untuk menelusuri hasil suatu pengukuran melalui rantai perbandingan yang tidak terputus hingga mencapai standar nasional atau internasional yang diakui.
Rantai tersebut biasanya terdiri dari beberapa measurement standards yang sesuai. Setiap standar memiliki nilai dengan tingkat akurasi yang lebih tinggi dan ketidakpastian yang lebih rendah dibandingkan standar berikutnya dalam rantai tersebut.
Dengan demikian, traceability memberikan dasar untuk memastikan bahwa hasil pengukuran dapat dikaitkan dengan standar pengukuran yang diakui.
Recalibration (Recertification)
Recalibration, atau recertification, adalah proses melakukan kalibrasi kembali pada instrumen yang telah digunakan.
Rekalibrasi diperlukan secara berkala selama masa pakai instrumen karena permukaan probe dapat mengalami keausan yang berpotensi memengaruhi linearitas hasil pengukuran.
Secara teori, pengguna yang memiliki traceable thickness reference standards dan prosedur kalibrasi yang sesuai dapat melakukan rekalibrasi sendiri. Namun, hal tersebut juga bergantung pada:
- Persyaratan sistem mutu perusahaan.
- Ketersediaan reference standards.
- Kemampuan mengendalikan kondisi lingkungan.
- Kemampuan mengikuti prosedur kalibrasi secara konsisten.
Verification (Calibration Verification)
Calibration verification adalah pemeriksaan akurasi yang dilakukan oleh pengguna menggunakan reference standards yang telah diketahui nilainya dan mencakup rentang ketebalan yang akan diukur.
Tujuannya adalah memastikan bahwa gage masih bekerja sesuai dengan yang diharapkan.
Verification biasanya dilakukan:
- Sebelum atau setelah shift kerja.
- Sebelum melakukan pengukuran penting.
- Setelah alat terjatuh atau mengalami benturan.
- Ketika ditemukan hasil pengukuran yang mencurigakan.
- Sesuai frekuensi yang disepakati dalam spesifikasi proyek.
Jika hasil verification tidak sesuai dengan reference standard, maka pengukuran yang dilakukan sejak pemeriksaan akurasi terakhir perlu dianggap berpotensi tidak valid dan harus dievaluasi.
Apabila alat mengalami kerusakan fisik, keausan, penggunaan yang sangat tinggi, atau telah mencapai interval kalibrasi yang ditetapkan, alat sebaiknya dikeluarkan dari penggunaan dan dikirim untuk repair atau calibration.
Verification menggunakan checking standard bukan pengganti kalibrasi formal. Namun, pemeriksaan ini dapat mencegah penggunaan alat yang sudah tidak memenuhi spesifikasi di antara dua periode kalibrasi.
Calibration Adjustment (Adjustment/Optimization)
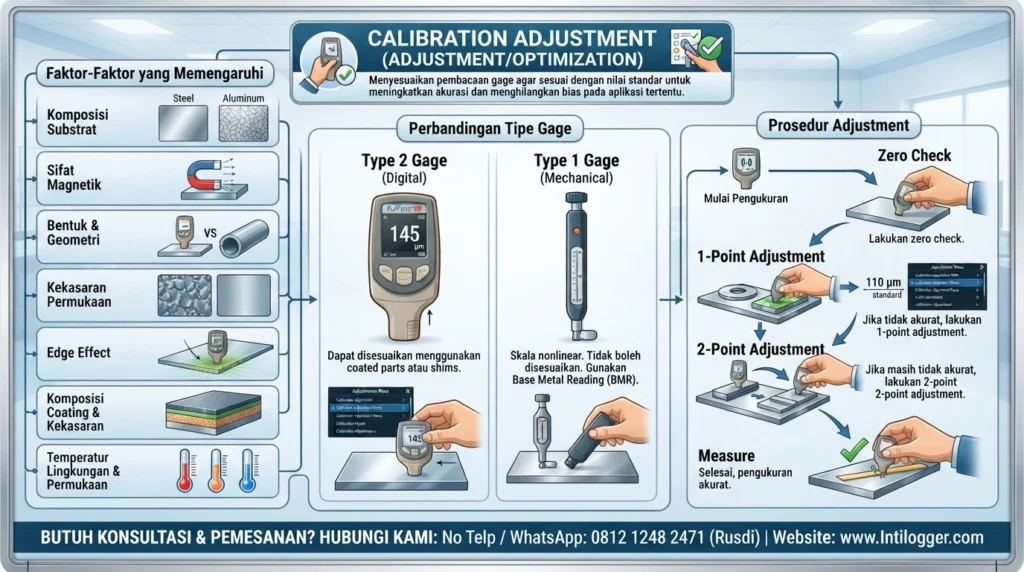
Calibration adjustment adalah proses menyesuaikan pembacaan ketebalan gage agar sesuai dengan nilai sampel atau reference standard yang telah diketahui.
Tujuannya adalah menghilangkan bias dan meningkatkan akurasi pengukuran pada permukaan tertentu atau rentang pengukuran tertentu.
Pada sebagian besar kondisi, pengguna cukup melakukan zero check pada substrat yang tidak dilapisi sebelum melakukan pengukuran. Namun, karakteristik substrat dan coating dapat memengaruhi hasil, antara lain:
- Komposisi substrat.
- Sifat magnetik.
- Bentuk dan geometri.
- Kekasaran permukaan.
- Edge effect.
- Komposisi coating.
- Kekasaran coating.
- Temperatur lingkungan.
- Temperatur permukaan.
Sebagian besar Type 2 gages dapat disesuaikan menggunakan reference standards seperti coated parts atau shims.
Sebaliknya, Type 1 seperti PosiPen dan PosiTest memiliki skala nonlinear. Karena fitur adjustment-nya bersifat linear, adjustment tidak boleh dilakukan. Sebagai gantinya, pengguna harus melakukan Base Metal Reading (BMR).
Jika metode calibration adjustment untuk Type 2 gage tidak ditentukan, umumnya dilakukan 1-point calibration adjustment terlebih dahulu. Jika masih ditemukan ketidakakuratan, dapat dilakukan 2-point calibration adjustment.
1-Point Calibration Adjustment
1-point calibration adjustment dilakukan dengan memperbaiki calibration curve instrumen pada satu titik setelah melakukan beberapa pembacaan pada sampel atau reference standard yang telah diketahui ketebalannya.
Jika diperlukan, shim dapat ditempatkan di atas substrat tanpa coating untuk menghasilkan titik ketebalan tertentu.
Titik adjustment dapat dipilih di mana saja dalam rentang pengukuran gage. Namun, untuk memperoleh hasil terbaik, titik tersebut sebaiknya berada dekat dengan ketebalan coating yang diperkirakan akan diukur.
Zero Adjustment
Zeroing merupakan bentuk paling sederhana dari 1-point adjustment. Prosesnya dilakukan dengan mengukur sampel atau plat tanpa coating, kemudian menyesuaikan pembacaan hingga menunjukkan nilai nol.
Pada average zero calibration adjustment, beberapa pengukuran dilakukan terlebih dahulu. Gage kemudian menghitung nilai rata-rata dan secara otomatis menyesuaikan nilai tersebut menjadi nol.
2-Point Calibration Adjustment
2-point calibration adjustment mirip dengan 1-point adjustment, tetapi calibration curve diperbaiki pada dua titik referensi yang telah diketahui.
Kedua titik harus berada dalam rentang pengukuran instrumen. Biasanya, kedua titik dipilih pada sisi yang berbeda dari ketebalan coating yang diperkirakan.
Salah satu keunggulan PosiTector 6000 adalah akurasinya yang baik di seluruh rentang pengukuran. Karena itu, titik zero (substrat tanpa coating) biasanya dapat digunakan sebagai salah satu dari dua titik dalam 2-point calibration adjustment.
Base Metal Reading (BMR)
Base Metal Reading (BMR) adalah teknik zeroing yang digunakan pada Type 1 mechanical pull-off gages ketika mengukur permukaan kasar.
Adjustment pada Type 1 bersifat linear, sedangkan skala gage bersifat nonlinear. Oleh karena itu, gage tidak boleh disesuaikan agar membaca nol pada substrat tanpa coating.
Sebagai gantinya, lakukan pengukuran pada bagian yang tidak dilapisi untuk memperoleh BMR. Nilai BMR merupakan nilai representatif yang diperoleh dari rata-rata beberapa pengukuran pada beberapa lokasi di permukaan substrat.
Nilai BMR kemudian dikurangkan dari pembacaan pada permukaan yang telah dilapisi untuk mendapatkan ketebalan coating.
Rumus sederhana:
Ketebalan Coating = Pembacaan Gage − BMR
Roughness
Pada permukaan baja yang halus dan rata, bidang permukaan baja menjadi bidang magnetik efektif yang digunakan oleh gage.
Ketika permukaan baja dibuat kasar, misalnya melalui abrasive blast cleaning, bidang magnetik efektif yang dirasakan gage menjadi bidang imajiner yang berada di antara peak dan valley dari profil permukaan.
Gage kemudian membaca ketebalan coating di atas bidang magnetik imajiner tersebut.
Pada Type 1 gage, ketebalan coating di atas peak diperoleh dengan mengurangi nilai Base Metal Reading (BMR) dari pembacaan gage.
Pada Type 2 gage yang telah dikalibrasi dengan benar, nilai yang ditampilkan secara langsung menunjukkan ketebalan coating.
Rekomendasi alat ukur ketebalan lapisan magnetik : PosiPen
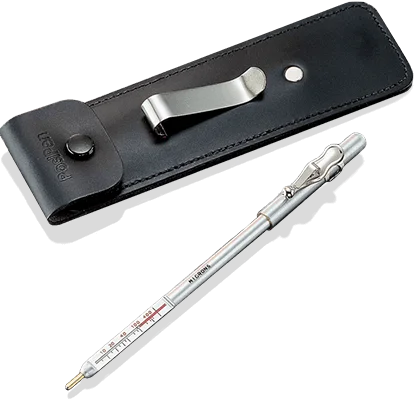
PosiPen adalah alat ukur ketebalan lapisan magnetik berbentuk seperti pena yang dirancang khusus dengan magnet mikro yang sangat unik. Alat ini mampu diletakkan secara presisi (pin-point accuracy) pada area yang sangat kecil, bagian sudut, serta permukaan cekung maupun cembung (puncak dan lembah). Sangat ideal untuk pengukuran non-destruktif pada lapisan non-magnetik seperti cat, enamel, pelapisan (plating), dan hot-dip galvanizing di atas media baja.
Kesimpulan
Kalibrasi dan verifikasi coating thickness gage merupakan bagian penting untuk memastikan hasil pengukuran ketebalan lapisan tetap akurat, konsisten, dan dapat ditelusuri ke standar nasional maupun internasional. Pemahaman mengenai calibration, verification, adjustment, reference standards, shims, traceability, dan calibration interval membantu pengguna memilih metode yang tepat sesuai jenis alat dan kondisi pengukuran.
Sebelum digunakan, gage sebaiknya dilakukan calibration verification menggunakan standar referensi yang sesuai, terutama setelah alat terjatuh, mengalami kerusakan, digunakan secara intensif, atau ketika hasil pengukuran diragukan. Calibration adjustment dapat dilakukan untuk mengurangi bias akibat karakteristik substrat, kekasaran permukaan, bentuk benda, maupun jenis coating.
Untuk gage mekanis Type 1, penggunaan Base Metal Reading (BMR) lebih tepat pada permukaan kasar, sedangkan gage elektronik Type 2 dapat menggunakan penyesuaian 1-point atau 2-point. Kalibrasi formal tetap berbeda dari verification dan adjustment, sehingga ketiganya tidak boleh dianggap sebagai proses yang sama.
Dengan menerapkan prosedur kalibrasi, verifikasi, dan penyesuaian yang tepat serta menggunakan standar referensi yang tertelusur, pengguna dapat memperoleh data ketebalan coating yang lebih dapat dipercaya dan mendukung pengendalian kualitas, inspeksi, serta pemenuhan persyaratan standar seperti ISO dan ASTM.