Abstrak
Pengukuran parameter fisik seperti ketebalan coating, profil permukaan (surface profile), dan dew point merupakan pekerjaan yang umum dilakukan oleh inspector dan applicator. Namun, akurasi hasil pengukuran sangat bergantung pada kondisi dan ketepatan instrumen yang digunakan.
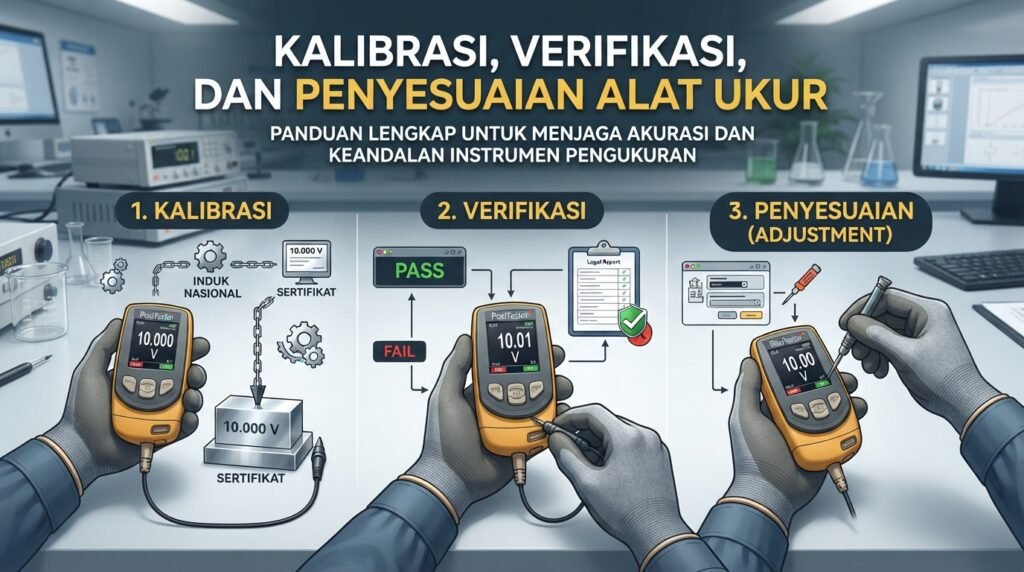
Bahkan alat ukur elektronik berkualitas tinggi dapat memberikan hasil yang tidak akurat apabila tiga tahapan penting tidak dilakukan dengan benar, yaitu Calibration (Kalibrasi), Verification (Verifikasi), dan Adjustment (Penyesuaian).
Dalam artikel ini, ketiga tahapan tersebut dijelaskan berdasarkan ASTM D7091, ISO 2808, dan SSPC-PA 2. Artikel juga membahas pentingnya Calibration Certificate long form, pihak yang berwenang melakukan kalibrasi, serta kondisi yang memungkinkan dilakukannya field adjustment pada alat ukur coating.
Bagian 1: Calibration (Kalibrasi)
Apa Itu Kalibrasi?
Istilah “kalibrasi” (calibration) dapat memiliki arti yang berbeda tergantung pada industri atau lingkungan penggunaannya. Hal ini sering menyebabkan kesalahpahaman mengenai Calibration dan Calibration Interval, khususnya dalam industri inspeksi coating.
Sebagai contoh, pengguna mungkin mengira bahwa mereka dapat melakukan kalibrasi sendiri pada alat ukur coating atau bahwa setiap alat memiliki interval kalibrasi ulang yang tetap. Padahal, dalam praktiknya, kedua hal tersebut tidak selalu benar.
Sulitnya memberikan definisi kalibrasi yang seragam dapat dilihat dari banyaknya definisi yang digunakan oleh berbagai organisasi dan industri. Perbedaan tersebut cukup wajar karena istilah kalibrasi digunakan untuk berbagai jenis instrumen dan metode pengukuran.
Pendekatan yang lebih sederhana adalah memahami istilah kalibrasi berdasarkan bidang tertentu, dalam hal ini industri protective coating. Secara umum, organisasi seperti ISO, ASTM, dan SSPC memiliki pemahaman yang sejalan mengenai prinsip dasar kalibrasi.
Kalibrasi dalam Industri Inspeksi Coating
ASTM D7091 menjelaskan penggunaan alat ukur magnetic dan eddy current untuk mengukur dry film thickness (DFT) dan memberikan definisi kalibrasi yang relevan dengan banyak standar pengukuran.
Kalibrasi merupakan:
“…proses tingkat tinggi yang terkendali dan terdokumentasi untuk memperoleh pengukuran menggunakan standar kalibrasi yang dapat ditelusuri (traceable calibration standards) pada seluruh rentang operasi alat ukur, kemudian melakukan penyesuaian alat yang diperlukan untuk memperbaiki kondisi yang berada di luar toleransi. Kalibrasi alat ukur ketebalan coating dilakukan oleh produsen peralatan, agen resmi, atau laboratorium kalibrasi terakreditasi dalam lingkungan yang terkendali dengan menggunakan proses yang terdokumentasi. Hasil kalibrasi bertujuan mengembalikan atau menyelaraskan alat ukur sehingga memenuhi atau melampaui akurasi yang ditetapkan oleh produsen.”
Dalam definisi tersebut terdapat beberapa istilah penting yang perlu dipahami lebih lanjut.
Traceable Calibration Standard
Secara mendasar, tujuan kalibrasi adalah memastikan bahwa alat ukur memberikan hasil yang berada dalam batas toleransi terhadap suatu standar yang memiliki nilai diketahui.
Penetapan dan pengelolaan satuan pengukuran seperti massa, panjang, dan waktu berada dalam sistem metrologi internasional yang dikoordinasikan oleh International Bureau of Weights and Measures (BIPM).
BIPM bekerja sama dengan National Metrology Institutes (NMI) seperti:
- NIST – Amerika Serikat
- NPL – Inggris
- PTB – Jerman
Lembaga-lembaga tersebut memelihara Standard Reference Materials (SRM) dan standar pengukuran dengan tingkat akurasi yang sangat tinggi.
SRM digunakan sebagai referensi untuk melakukan kalibrasi pada peralatan pengukuran yang membutuhkan tingkat ketelitian tinggi.
Namun, tidak ekonomis, efisien, atau bahkan memungkinkan bagi setiap laboratorium dan pengguna untuk melakukan kalibrasi langsung terhadap SRM. Oleh karena itu, digunakan suatu rantai ketertelusuran (traceability chain).
Secara sederhana, rantai tersebut dapat digambarkan sebagai:
Standard Reference Material (SRM) → Primary Standard → Secondary Standard → Working Standard → Measuring Instrument
Dengan sistem ini, alat ukur dapat ditelusuri hingga ke standar referensi tanpa harus secara langsung mengukur SRM.
Karena setiap standar atau instrumen umumnya memiliki ketidakpastian yang lebih besar dibandingkan standar yang digunakan untuk mengkalibrasinya, maka measurement uncertainty akan meningkat semakin jauh suatu alat berada dari standar referensi utama dalam rantai ketertelusuran.
Test Uncertainty Ratio (TUR)
Dalam industri pengukuran, Test Uncertainty Ratio (TUR) 4:1 secara umum digunakan sebagai pedoman.
Artinya, toleransi alat ukur adalah sekitar empat kali lebih besar dibandingkan ketidakpastian standar yang digunakan untuk melakukan pengukuran.
Sebagai contoh, apabila suatu coating thickness gauge dikalibrasi menggunakan standar dengan ketidakpastian sebesar ±0,05 mils, dan menggunakan TUR 4:1, maka toleransi atau akurasi alat tersebut adalah:
±0,05 mils × 4 = ±0,20 mils
Dengan demikian, alat ukur memiliki toleransi atau akurasi yang dinyatakan sebesar ±0,20 mils berdasarkan rasio tersebut.
Mutual Recognition Agreement
Melalui Mutual Recognition Agreement (MRA) yang ditandatangani oleh berbagai National Metrology Institutes, lembaga metrologi yang berpartisipasi mengakui validitas hasil pengukuran dan sertifikat kalibrasi dari lembaga lainnya sesuai dengan ketentuan perjanjian tersebut.
Hal ini membantu membangun sistem international measurement traceability dan meningkatkan kepercayaan terhadap hasil kalibrasi yang dilakukan oleh lembaga metrologi yang diakui.
Accredited Calibration Laboratory
ASTM D7091 membatasi pihak yang dapat melakukan kalibrasi pada:
- Equipment manufacturer atau produsen alat.
- Authorized agent atau agen resmi produsen.
- Accredited calibration laboratory atau laboratorium kalibrasi terakreditasi.
Dua kategori pertama relatif mudah dipahami. Namun, istilah laboratorium kalibrasi terakreditasi perlu mendapat perhatian lebih.
Persyaratan kompetensi laboratorium kalibrasi diatur dalam ISO/IEC 17025. Laboratorium dapat memperoleh akreditasi melalui accreditation body yang diakui dan menjadi penandatangan perjanjian International Laboratory Accreditation Cooperation (ILAC).
Penting: Akreditasi ISO/IEC 17025 Memiliki Scope
Akreditasi ISO/IEC 17025 suatu laboratorium tidak secara otomatis berarti laboratorium tersebut dapat mengkalibrasi semua jenis alat ukur.
Akreditasi berlaku untuk kegiatan kalibrasi tertentu yang tercantum dalam scope of accreditation laboratorium.
Scope tersebut menunjukkan:
- Jenis instrumen yang dapat dikalibrasi.
- Parameter pengukuran yang dicakup.
- Rentang pengukuran.
- Metode atau standar yang digunakan.
- Nilai measurement uncertainty yang mampu dicapai laboratorium.
Oleh karena itu, apabila menggunakan laboratorium kalibrasi pihak ketiga, penting untuk memastikan bahwa laboratorium tersebut tidak hanya memiliki akreditasi ISO/IEC 17025, tetapi juga memiliki scope akreditasi yang mencakup instrumen yang akan dikalibrasi.
Meskipun terdapat banyak laboratorium yang telah terakreditasi ISO/IEC 17025, tidak semuanya memiliki kompetensi dan scope untuk melakukan kalibrasi coating inspection equipment.
Calibration Certificate
Setelah suatu instrumen selesai dikalibrasi, laboratorium atau pihak yang melakukan kalibrasi akan menerbitkan dokumen yang disebut Certificate of Calibration (Sertifikat Kalibrasi).
Sertifikat ini mencatat hasil pengukuran aktual serta informasi yang berkaitan dengan proses kalibrasi, termasuk traceability terhadap standar nasional atau standar pengukuran yang relevan.
Dalam proyek inspeksi coating, spesifikasi pekerjaan sering kali mensyaratkan bukti bahwa alat ukur memiliki kalibrasi yang masih berlaku atau dilakukan dalam periode yang dipersyaratkan.
Jangan Salah Membedakan Sertifikat Kalibrasi
Tidak semua produsen alat ukur menyediakan Certificate of Calibration.
Sebagai gantinya, beberapa produsen mungkin memberikan dokumen dengan nama:
- Certificate of Conformance
- Certificate of Compliance
- Certificate of Accuracy
- Certificate
Dokumen tersebut pada dasarnya dapat berupa pernyataan dari produsen mengenai kesesuaian atau akurasi produk.
Namun, dokumen seperti itu tidak sama dengan Certificate of Calibration yang mencatat hasil kalibrasi aktual dan ketertelusurannya.
Dalam konteks ASTM D7091 dan persyaratan kalibrasi lainnya, dokumen tersebut dapat dianggap tidak memadai apabila pekerjaan mensyaratkan bukti kalibrasi yang terdokumentasi.
Hal ini juga penting untuk kebutuhan:
- In-house inspection
- Third-party inspection
- Contract requirements
- Quality assurance/quality control (QA/QC)
- Regulatory requirements
- Coating inspection projects
Informasi yang Harus Ada pada Sertifikat Kalibrasi
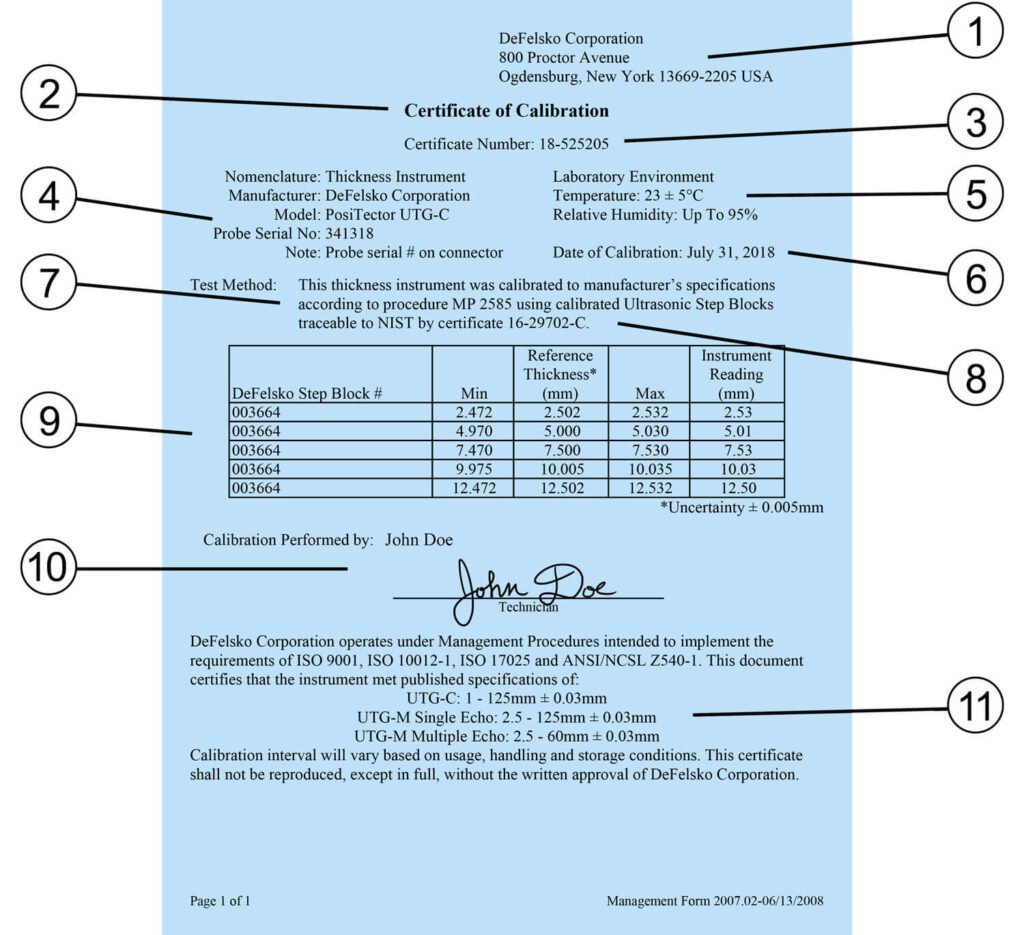
Format dan isi Calibration Certificate dapat berbeda antara satu laboratorium dengan laboratorium lainnya. Namun, sertifikat kalibrasi yang baik harus memuat informasi penting yang dapat menunjukkan validitas proses kalibrasi dan memenuhi persyaratan yang relevan, termasuk prinsip dokumentasi dalam ISO/IEC 17025.
Sertifikat kalibrasi yang lengkap umumnya mencakup informasi seperti:
- Identitas laboratorium kalibrasi.
- Judul dokumen, misalnya Certificate of Calibration.
- Nomor atau identifikasi unik sertifikat.
- Identifikasi alat ukur yang dikalibrasi.
- Merek dan model instrumen.
- Nomor seri instrumen.
- Standar referensi yang digunakan.
- Hasil pengukuran kalibrasi.
- Measurement uncertainty.
- Traceability.
- Metode atau prosedur kalibrasi.
- Kondisi lingkungan, jika relevan.
- Tanggal kalibrasi.
- Identitas personel atau otorisasi laboratorium.
- Pernyataan kesesuaian, apabila diterapkan.
Dokumen dengan informasi lengkap seperti ini sering disebut sebagai long form Calibration Certificate dan memberikan informasi yang jauh lebih berguna dibandingkan sekadar pernyataan bahwa suatu alat “telah dikalibrasi”
diperiksa:
- Identifikasi Laboratorium Kalibrasi (Identification of the Calibration Lab)
Sertifikat kalibrasi harus mencantumkan identitas laboratorium tempat proses kalibrasi dilakukan. - Judul Sertifikat (Title)
Pastikan dokumen secara jelas mencantumkan judul “Certificate of Calibration” atau “Calibration Certificate”. - Identifikasi Unik (Unique Identifier)
Setiap Certificate of Calibration harus memiliki identitas unik, seperti nomor sertifikat, nomor dokumen, atau nomor seri sertifikat. - Identifikasi Instrumen yang Dikalibrasi
Sertifikat harus mengidentifikasi alat ukur yang dikalibrasi secara jelas, termasuk nomor seri (serial number), merek, model, dan informasi identifikasi lainnya. - Kondisi Lingkungan Laboratorium
Minimal, sertifikat harus mencantumkan kondisi lingkungan saat kalibrasi dilakukan, terutama suhu (temperature) dan kelembapan relatif (relative humidity). - Tanggal Kalibrasi (Date of Calibration)
Sertifikat harus mencantumkan tanggal ketika proses kalibrasi dilakukan. - Identifikasi Metode Kalibrasi yang Digunakan
Kalibrasi harus dilakukan berdasarkan prosedur yang telah ditetapkan dan disetujui. Beberapa produsen instrumen menyediakan prosedur kalibrasi khusus untuk produk mereka. - Bukti Ketertelusuran (Traceability Evidence)
Traceability atau ketertelusuran merupakan salah satu tujuan utama sertifikat kalibrasi. Oleh karena itu, bukti ketertelusuran terhadap standar pengukuran yang sesuai harus didokumentasikan. - Hasil Kalibrasi (Calibration Results)
Sertifikat kalibrasi harus mencatat hasil pembacaan aktual instrumen dibandingkan dengan nilai referensi. Sertifikat juga harus menunjukkan apakah hasil pengukuran instrumen berada dalam batas toleransi terhadap standar referensi. - Nama, Jabatan, dan Tanda Tangan Personel Kalibrasi
Sertifikat harus mencantumkan nama, jabatan, dan tanda tangan personel yang melakukan atau mengesahkan proses kalibrasi. - Pernyataan Akurasi (Accuracy Statement)
Sertifikat harus mencantumkan ketidakpastian pengukuran (measurement uncertainty) atau tingkat akurasi yang terkait dengan proses kalibrasi. Nilai ini sering kali mengacu pada spesifikasi produsen, tetapi dapat dibatasi oleh kemampuan laboratorium kalibrasi. - Logo atau Informasi Lembaga Akreditasi
Untuk sertifikat yang diterbitkan oleh laboratorium kalibrasi pihak ketiga, harus terdapat logo atau informasi identitas lembaga akreditasi yang mengakreditasi laboratorium tersebut. Ketentuan ini tidak berlaku dengan cara yang sama apabila sertifikat diterbitkan langsung oleh produsen alat.
Jika sertifikat yang diterbitkan oleh laboratorium kalibrasi atau produsen instrumen tidak mencantumkan atribut-atribut penting tersebut, dokumen tersebut kemungkinan bukan merupakan Certificate of Calibration sebagaimana didefinisikan oleh sebagian besar standar dan persyaratan kontrak.
Kapan Alat Ukur Harus Dikalibrasi Ulang?
Recalibration dan Calibration Interval
Recalibration (kalibrasi ulang atau resertifikasi) diperlukan secara berkala selama masa penggunaan instrumen karena akurasi sebagian besar alat ukur dapat mengalami perubahan atau penurunan akibat penggunaan.
Calibration Interval adalah periode waktu yang ditetapkan antara satu proses kalibrasi dengan proses kalibrasi berikutnya.
Sesuai dengan prinsip ISO/IEC 17025, banyak produsen tidak mencantumkan calibration interval tertentu pada Certificate of Calibration.
Mengapa?
Karena produsen tidak mengetahui secara pasti:
- Seberapa sering alat digunakan.
- Lingkungan tempat alat digunakan.
- Kondisi penggunaan alat.
- Bagaimana alat dirawat dan disimpan.
- Apakah alat pernah mengalami benturan atau kerusakan.
Oleh karena itu, tidak selalu tepat menetapkan satu interval kalibrasi yang sama untuk semua pengguna dan semua kondisi penggunaan.
Berapa Interval Kalibrasi yang Direkomendasikan?
Jika belum memiliki pengalaman penggunaan terhadap suatu instrumen, interval satu tahun dapat digunakan sebagai titik awal yang praktis untuk menentukan jadwal kalibrasi ulang.
Interval tersebut kemudian dapat disesuaikan berdasarkan pengalaman penggunaan dan hasil verification (verifikasi) yang dilakukan secara rutin.
Untuk instrumen baru, pengguna dapat menggunakan tanggal pertama alat mulai digunakan atau tanggal pembelian sebagai titik awal periode kalibrasi pertama.
Pengaruh masa penyimpanan (shelf life) yang relatif kecil membuat tanggal aktual pada Certificate of Calibration tidak selalu menjadi faktor terpenting dalam menentukan awal calibration interval. Yang lebih penting adalah kapan instrumen mulai digunakan dan bagaimana instrumen tersebut digunakan.
Bagian 2: Verification (Verifikasi)
Pentingnya Melakukan Verifikasi Alat Ukur
Memiliki Certificate of Calibration tidak menjamin bahwa akurasi alat ukur akan tetap terjaga sepanjang calibration interval.
Berbagai faktor dapat memengaruhi kinerja alat ukur, antara lain:
- Alat terjatuh atau mengalami benturan.
- Kerusakan mekanis.
- Debu atau kotoran yang menumpuk.
- Kondisi lingkungan yang tidak sesuai.
- Penggunaan yang tidak tepat.
- Keausan sensor atau probe.
- Perubahan kondisi instrumen akibat penggunaan berulang.
Untuk mencegah penggunaan alat ukur yang memberikan hasil tidak akurat, berbagai standar umumnya mengharuskan akurasi dan fungsi instrumen diverifikasi sebelum digunakan.
Dalam praktik inspeksi coating, verifikasi biasanya dilakukan pada awal setiap shift kerja.
Verifikasi juga sebaiknya dilakukan kembali apabila:
- Alat telah digunakan untuk melakukan banyak pengukuran.
- Alat terjatuh atau mengalami benturan.
- Alat menunjukkan hasil yang tidak wajar.
- Pengguna mencurigai adanya kesalahan pengukuran.
- Terjadi perubahan kondisi kerja yang signifikan.
Dalam suatu proyek, pihak kontraktor, owner, inspector, atau pihak terkait dapat menyepakati terlebih dahulu metode dan frekuensi verifikasi akurasi alat ukur.
Bagaimana Cara Melakukan Verification?
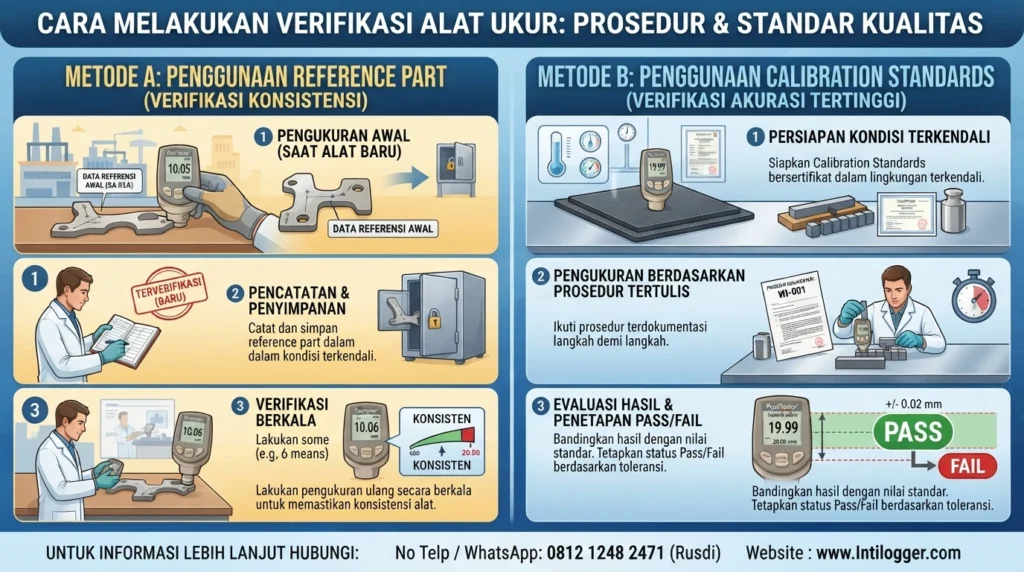
Metode verifikasi bergantung pada quality system yang diterapkan oleh organisasi.
Beberapa pengguna hanya mengukur sample atau reference part ketika alat masih baru, kemudian mencatat hasil pengukuran tersebut.
Sample tersebut kemudian disimpan dan digunakan secara berkala untuk memeriksa apakah alat masih memberikan hasil yang konsisten.
Namun, salah satu metode yang paling baik dan diterima secara luas untuk memeriksa akurasi adalah dengan melakukan pengukuran terhadap Calibration Standards dalam kondisi terkendali menggunakan prosedur yang terdokumentasi.
Verification Menurut ASTM D7091
ASTM D7091 memberikan ketentuan yang umum diterapkan dalam berbagai standar terkait verifikasi akurasi alat ukur ketebalan coating:
“7.3 Verifikasi Akurasi — Sebelum digunakan, akurasi kalibrasi setiap instrumen harus diverifikasi oleh pengguna sesuai dengan instruksi dari produsen, menggunakan standar ketebalan coating yang sesuai. Jika ditemukan adanya penyimpangan atau ketidaksesuaian, maka kekurangan tersebut harus diperbaiki jika diperlukan. Akurasi alat ukur harus diverifikasi pada rentang pengukuran yang akan digunakan.”
Calibration Standards (standar kalibrasi) memiliki berbagai bentuk, tergantung pada jenis instrumen yang akan diverifikasi. Standar tersebut harus memiliki ketertelusuran (traceability) hingga ke National Metrology Institute (NMI) dan memiliki nilai pengukuran yang berada dalam rentang pengukuran alat. Idealnya, nilai standar berada dekat dengan rentang pengukuran yang diharapkan pada saat alat digunakan.
Proses pengukuran terhadap Calibration Standards harus dilakukan berdasarkan dokumen yang disebut Calibration Procedure (prosedur kalibrasi). Beberapa produsen alat ukur menyediakan atau menerbitkan prosedur kalibrasi tersebut sehingga pengguna dapat mengikuti metode verifikasi yang sesuai dengan instrumen.
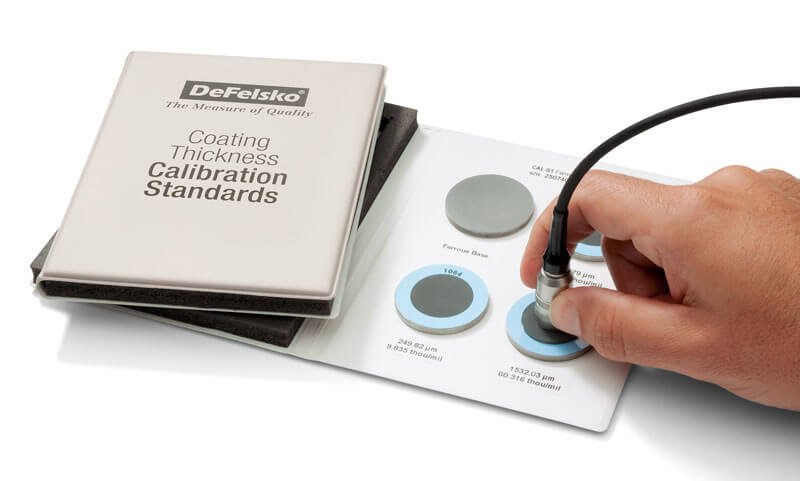
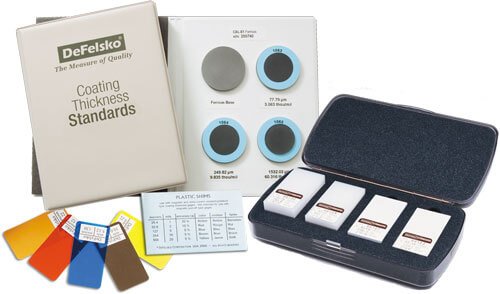
Calibration Standards untuk Coating Thickness Gauge
Untuk coating thickness gauge (alat ukur ketebalan coating), Calibration Standards tersedia dalam beberapa bentuk, antara lain:
- Certified Coated Metal Plates – pelat logam dengan coating yang telah disertifikasi.
- Plastic Shims – shim atau lembaran plastik dengan ketebalan tertentu.
Certified coated metal plates umumnya memiliki tingkat akurasi dan daya tahan yang lebih baik dibandingkan plastic shims, tetapi harganya juga relatif lebih tinggi.
Perlu diperhatikan bahwa Type 1 coating thickness gauge (alat ukur mekanis) tidak dapat diverifikasi menggunakan plastic shims. Pemilihan standar verifikasi harus disesuaikan dengan jenis dan prinsip kerja alat ukur yang digunakan.
Menghitung Combined Tolerance
Rata-rata dari serangkaian hasil pembacaan alat ukur harus berada dalam combined tolerance (toleransi gabungan) antara alat ukur dan reference standard yang digunakan.
Untuk menentukan toleransi gabungan, toleransi alat ukur dan toleransi standar referensi tidak boleh sekadar dijumlahkan. Perhitungannya menggunakan metode sum of squares (jumlah kuadrat).
Secara umum, rumusnya adalah:
Combined Tolerance = ±√[(Tolerance Gage)² + (Tolerance Standard)²]
Contoh Perhitungan
Misalnya:
- Akurasi reference standard = ±2%
- Akurasi coating thickness gauge = ±3%
Maka:
Combined Tolerance = ±√[(3%)² + (2%)²]
= ±√(9 + 4)%
= ±√13%
≈ ±3,6%
Jadi, toleransi gabungan antara alat ukur dan standar referensi adalah sekitar ±3,6%.
Hasil pengukuran rata-rata alat harus berada dalam batas toleransi gabungan tersebut agar verifikasi dapat dinyatakan memenuhi kriteria yang ditetapkan.
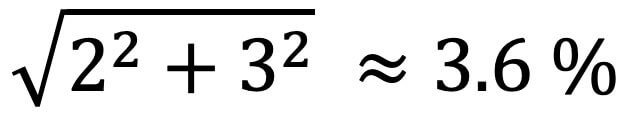
Mengapa Calibration Standards Penting?
Penggunaan Calibration Standards yang traceable merupakan bagian penting dari proses Verification karena membantu memastikan bahwa coating thickness gauge masih memberikan hasil pengukuran yang akurat sebelum digunakan untuk inspeksi Dry Film Thickness (DFT).
Untuk hasil verifikasi yang dapat dipertanggungjawabkan, gunakan standar yang:
- Memiliki sertifikat atau bukti traceability.
- Memiliki nilai yang sesuai dengan rentang pengukuran alat.
- Sedekat mungkin dengan ketebalan coating yang akan diukur.
- Sesuai dengan jenis dan prinsip kerja coating thickness gauge.
- Memiliki akurasi yang sesuai dengan kebutuhan pengukuran.
- Digunakan berdasarkan Calibration Procedure yang terdokumentasi.
Apabila hasil pembacaan berada di luar combined tolerance (toleransi gabungan), berarti terdapat masalah pada alat ukur (gage) atau reference standard (standar referensi) yang digunakan.
Dalam kondisi tersebut, perlu dilakukan identifikasi untuk menentukan apakah sumber masalah berasal dari alat ukur atau standar referensi. Seluruh hasil pengukuran yang dilakukan sejak pemeriksaan akurasi terakhir harus dianggap meragukan (suspect) sampai masalah tersebut dapat diidentifikasi dan diselesaikan.
Bagian 3: Adjustment (Penyesuaian)
Untuk banyak instrumen inspeksi, Calibration dan Verification sudah cukup untuk memastikan alat ukur bekerja dan memberikan hasil pengukuran yang benar.
Namun, pada coating thickness gauge, sering kali diperlukan langkah ketiga, yaitu Adjustment (penyesuaian).
Hal ini disebabkan karena coating thickness gauge tidak secara langsung mengukur ketebalan coating. Sebaliknya, alat mengukur sifat magnetik dari substrate (material dasar). Sifat magnetik tersebut akan semakin lemah ketika probe semakin jauh dari permukaan substrate dan perubahan tersebut berkaitan dengan ketebalan coating.
Namun, terdapat berbagai faktor lain yang dapat memengaruhi sifat magnetik substrate, antara lain:
- Surface roughness – kekasaran permukaan, biasanya akibat abrasive blasting.
- Geometry – bentuk atau geometri benda kerja, termasuk curvature dan edge effect.
- Composition – komposisi material, jenis alloy, sifat magnetik, dan temperatur.
- Mass – massa atau ketebalan material dasar, terutama pada logam yang tipis.
Coating thickness gauge umumnya dikalibrasi oleh produsen agar memberikan hasil yang baik pada carbon steel yang datar dan memiliki permukaan halus.
Namun, alat tetap dapat memberikan hasil pengukuran yang akurat pada permukaan dengan variasi surface roughness, geometry, composition, atau mass, selama dilakukan adjustment yang sesuai.
Definisi Adjustment
Menurut terminologi yang digunakan dalam standar:
“3.1.2 adjustment — tindakan fisik untuk menyelaraskan pembacaan ketebalan suatu alat ukur dengan pembacaan sampel yang memiliki ketebalan diketahui (menghilangkan bias), dengan tujuan meningkatkan akurasi alat ukur pada permukaan tertentu.”
Dengan kata lain, adjustment bukanlah kalibrasi. Adjustment merupakan tindakan untuk menyesuaikan pembacaan alat agar sesuai dengan kondisi substrate atau aplikasi tertentu.
Adjustment Bersifat Spesifik terhadap Kondisi Permukaan
Penting untuk dipahami bahwa suatu adjustment hanya memperhitungkan kondisi roughness, geometry, composition, dan/atau mass pada lokasi tempat adjustment dilakukan.
Apabila salah satu faktor tersebut berubah pada bagian lain dari benda kerja atau selama pekerjaan berlangsung, adjustment tambahan mungkin diperlukan.
Sebagai contoh, apabila coating thickness gauge telah di-adjust pada permukaan carbon steel yang datar dan halus, hasilnya belum tentu tetap optimal ketika alat digunakan pada:
- Permukaan yang lebih kasar.
- Permukaan melengkung.
- Material dengan komposisi berbeda.
- Material yang lebih tipis.
- Area yang berada dekat dengan tepi benda kerja.
Adjustment untuk Surface Roughness
Meskipun zero adjustment sering kali sudah cukup untuk mengatasi pengaruh geometry, composition, dan mass, zero adjustment tidak boleh dilakukan langsung pada permukaan yang telah mengalami abrasive blasting atau memiliki surface roughness.
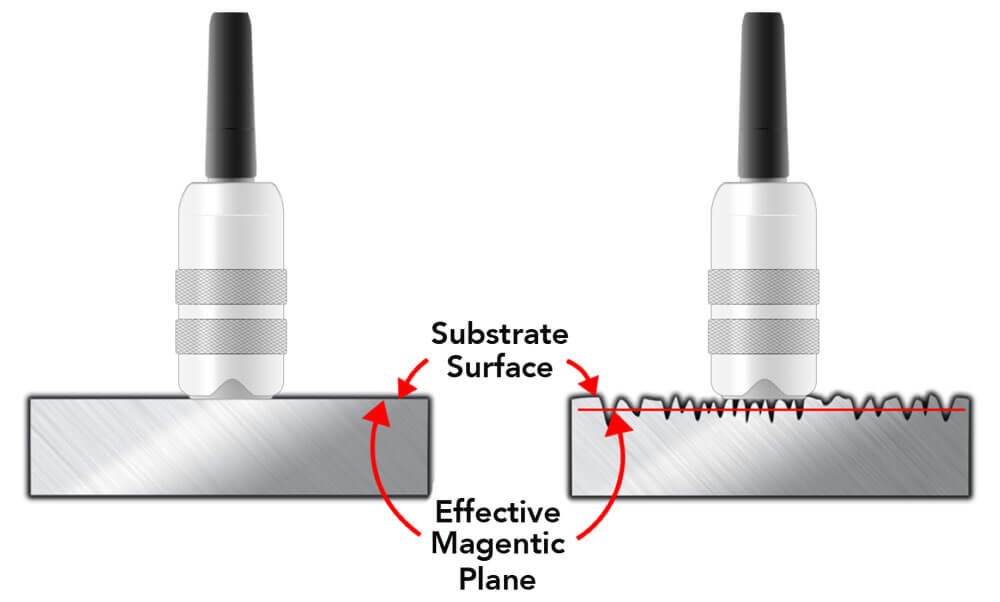
Pada permukaan kasar tersebut, coating thickness gauge akan mengukur hingga suatu titik di antara puncak (peaks) dan lembah (valleys) profil permukaan. Titik pengukuran ini dikenal sebagai magnetic plane.
Karena sebagian besar standar dan spesifikasi inspeksi coating menetapkan bahwa ketebalan coating yang dilaporkan adalah ketebalan coating di atas puncak surface profile, maka diperlukan adjustment yang sesuai untuk mendapatkan hasil pengukuran yang benar.
Mengapa Surface Roughness Perlu Diperhatikan?
Setelah proses abrasive blasting, permukaan substrate tidak lagi datar. Profil permukaan terdiri dari puncak dan lembah. Jika coating thickness gauge langsung digunakan tanpa adjustment yang tepat, pembacaan alat dapat berbeda dari ketebalan coating sebenarnya yang berada di atas puncak profil permukaan.
Oleh karena itu, metode yang umum diterima adalah melakukan adjustment menggunakan shim dengan ketebalan yang telah diketahui.
Cara Adjustment Menggunakan Shim
Untuk memastikan coating thickness gauge mengukur ketebalan coating di atas puncak surface profile, prosedur yang umum digunakan adalah:
- Siapkan uncoated substrate yang telah mengalami abrasive blasting atau memiliki surface profile yang sama dengan area pengukuran.
- Letakkan shim dengan ketebalan yang diketahui di atas substrate.
- Pastikan shim berada di atas puncak-puncak surface profile.
- Lakukan adjustment pada coating thickness gauge menggunakan nilai ketebalan shim tersebut.
- Setelah adjustment selesai, lakukan verifikasi untuk memastikan pembacaan alat berada dalam toleransi yang ditetapkan.
Shim berfungsi sebagai pengganti lapisan coating yang nantinya akan diaplikasikan pada permukaan tersebut.
Dengan metode ini, alat ukur disesuaikan agar hasil pengukurannya merepresentasikan ketebalan coating di atas peaks, sesuai dengan persyaratan standar atau spesifikasi proyek.
Adjustment pada Type II Electronic Gages
Type II electronic coating thickness gauge umumnya memiliki fitur 1-point adjustment yang terintegrasi.
Fitur ini membuat proses adjustment menggunakan shim menjadi lebih mudah. Pengguna cukup mengikuti prosedur adjustment yang ditentukan oleh produsen dan memasukkan nilai ketebalan shim yang diketahui.
Adjustment pada Type I Mechanical Pull-Off Gages
Type I mechanical pull-off gages umumnya menggunakan magnet berukuran relatif besar yang bersentuhan dengan permukaan, bukan ujung probe kecil seperti pada sebagian alat elektronik.
Karena karakteristik tersebut, Type I mechanical gages biasanya lebih sedikit dipengaruhi oleh surface roughness.
Pengguna dapat melakukan zero adjustment dengan cara mengambil Base Metal Reading (BMR) pada substrate yang belum dilapisi dan telah mengalami abrasive blasting.
Nilai BMR tersebut kemudian dikurangi dari hasil pembacaan ketebalan coating berikutnya.
Rumus:
Coating Thickness = Measured Reading − BMR
Dengan demikian, pengaruh surface profile pada substrate dapat diperhitungkan saat menentukan ketebalan coating.
Poin Penting
Untuk permukaan smooth/unroughened, zero adjustment sering kali dapat digunakan untuk mengompensasi pengaruh geometry, composition, dan mass.
Namun, untuk permukaan yang telah mengalami abrasive blasting atau memiliki surface profile, adjustment menggunakan shim yang diketahui ketebalannya merupakan metode yang lebih tepat untuk memastikan coating thickness gauge mengukur ketebalan coating di atas puncak profil permukaan.
Hal ini sangat penting dalam pengukuran Dry Film Thickness (DFT) karena hasil pengukuran harus mengikuti metode, standar, dan spesifikasi proyek yang berlaku.
Rekomendasi alat coating thickness gauge: PosiTector 6000
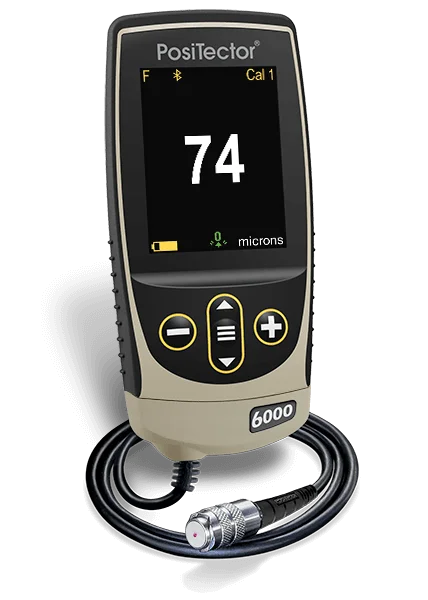
Alat pengukur ketebalan lapisan cat elektronik (Coating Thickness Gage) PosiTector 6000. Perangkat genggam canggih yang menggunakan prinsip magnetik dan arus eddy untuk mengukur ketebalan cat pada substrat logam ferrous dan non-ferrous secara akurat dan cepat.
Kesimpulan
Calibration, Verification, dan Adjustment merupakan tiga tahapan penting untuk memastikan akurasi coating thickness gauge dalam pengukuran Dry Film Thickness (DFT). Ketiganya memiliki fungsi yang berbeda, tetapi saling melengkapi dalam menjaga keandalan hasil inspeksi coating.
Calibration dilakukan untuk memastikan instrumen memiliki akurasi yang dapat ditelusuri ke standar pengukuran melalui proses yang terdokumentasi. Verification dilakukan oleh pengguna sebelum dan selama penggunaan untuk memastikan alat tetap memberikan pembacaan yang akurat. Sementara itu, Adjustment diperlukan untuk menyesuaikan pembacaan alat terhadap kondisi aktual substrate, seperti surface roughness, geometry, composition, dan mass.
Khusus pada permukaan yang telah mengalami abrasive blasting, zero adjustment saja tidak selalu memadai. Penggunaan shim dengan ketebalan yang diketahui dapat membantu menyesuaikan alat agar mengukur ketebalan coating di atas puncak (peaks) surface profile, sesuai dengan persyaratan standar dan spesifikasi pekerjaan.